吸收能量越多越稳定 排水用DN2000*16螺旋钢管厂家(5)
电脑杂谈 发布时间:2018-02-15 06:26:35 来源:网络整理2.焊速。焊接速度是表现焊接生产效率的主要参数。合理选择焊接速递对保证焊接质量尤为重要。焊速过快,使熔池温度不够,易造成未焊透、未熔合、焊缝成形不良等缺陷。焊速过慢,使高温时间长,热影响区宽度增加,焊接接头的品粒变粗,机械性能降低,焊件的变形量增大,同时焊速过慢还会使每层的厚度增大,导致熔渣倒流,形成夹渣等缺陷。盖面焊的焊速。
3.焊接层数选择不当。单面焊双面成形焊接层数的选择对焊缝质量也有一定的影响,每层厚度过大,对焊缝金属的塑性有不利的,且焊接过程中熔渣易倒流,产生夹渣和未熔合等缺陷,但每层的厚度也不易过小,以免造成焊缝两侧熔合不良。
4.焊条类形及焊条直径的影响。焊缝金属的性能主要由焊条和焊件金属相互熔化来决定。因此,焊条类形的选择恰当与否是影响焊缝质量的重要因素,焊条直径的大小除了对声场率有一定的影响外,对焊接质量也有一定的影响,焊条直径过大,在进行打底层焊接熔池难以控制,易产生焊瘤等缺陷。什么样的母材,选择和母材性能相似的焊接材料。焊接直径的选择,过大我们在打底焊很难再试板的背面焊出良好的焊缝。
(三)操作因素对单面焊双面成形焊缝质量的影响
在操作生产过程中,焊工的单面焊双面成形操作技术对平低,就以为着大底层的运条方法、焊条角度、接头方法、中间层及该面层的运条方法、接头收尾等操作方法掌握不熟练,这是造成焊缝质量差的重要原因。焊前对工件上的油、绣、水分清理不严格,焊条未经烘干处理或烘烤温度不够而投入使用,会促使焊缝产生大量的气孔,从而使焊缝质量达不到要求。
二、未熔缺陷未熔合是指焊缝金属与母材金属,或焊缝金属之间未熔化结合在一起的缺陷。焊接时电流过小,焊速过高、热量不够或者焊丝偏于坡口之一侧,使母材或先焊焊缝金属未得到充分熔化就被熔化金属敷盖而造成。采用合适的焊接规范,注意坡口边缘清洁,这类缺陷可以避免。
四、单面焊双面成形焊缝缺陷的防护措施
(一)作好焊前准备
焊前应对焊机进行试焊,确认焊机的引弧性能和稳定性能好,工艺参数的调节方便、灵活、方可使用. 工件应开Y形的坡口,钝边的尺寸一般选在0. 5~1. 0 mm之间,坡口边缘20 mm以内处用磨光机打磨,并将表面的铁锈、油污等清除干净,露出金属光泽. 锅炉压力容器及重要结构的焊接一律采用碱性焊条,打底层焊接应选择直径3. 2 mm的焊条,中间层和盖面层可选用4 mm的焊条,并对焊条进行400℃烘干,保温2~4 h. 使用时需要将焊条放在保温筒内,随用随取. [ 3 ] (p178)焊条在炉外停留时间不得超过4 h,且反复烘干次数不能多于三次,药皮开裂和偏心度超标的焊条不得使用。严格按照操作规章制度进行焊前准备,确保焊接过程中的安全和焊缝质量。
(二)焊接操作
1.选择合适的工艺参数。焊接电流应根据板件厚度、焊接位置、焊条直径和焊接经验进行选择,保证所选择的电流不易造成焊缝咬边、烧穿、夹渣、未焊透等缺陷. 焊接过程中应选择短弧焊,以避免咬肉、未焊透、气孔等缺陷的产生. 焊速应合适,不宜过慢,以每层厚度不大于4 mm为宜, 以避免高温停留增长,影响焊缝的机械性能,但焊速也不宜过快,以免造成未溶合、未焊透等缺陷. 对重 要构件要采取焊前先预热、焊后缓冷等措施,以避免冷裂纹的产生。
2.焊工技术水平。焊接生产中,焊工对单面焊双面成形操作技术掌握的水平,往往决定了焊缝的质量。因此,加强焊工单面焊双面成形操作技能的训练是保证焊缝质量的关键 ,单面焊双面成形技术,是锅炉,压力容器焊工熟练掌握的操作技能,也是在某些重要焊接结构制造过程中,既要求焊透而又无法在背面进行清根和重新焊接所必须采用的焊接技术。在单面焊双面成形操作过程中,不需要采取任何辅助措施,只是坡口根部在进行组装定位焊时,应按焊接时不同操作手法留出不同的间隙,当在坡口的正面用普通焊条进行焊接时,就会在破口的正、背两个面都能得到匀称,成形良好,符合质量要求的焊缝,这种特殊的焊接操作被称为单面焊双面成形。
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/dianqi/article-78502-5.html
-

-
李毅桓
想骗钱么就明说了
 为什么没有用于暖气的排水系统?检查这些地方
 超薄电视不是索尼X900C
 暖风水箱一般散热体积多少_爱丽舍 拆暖风散热_暖风水箱漏水怎么办
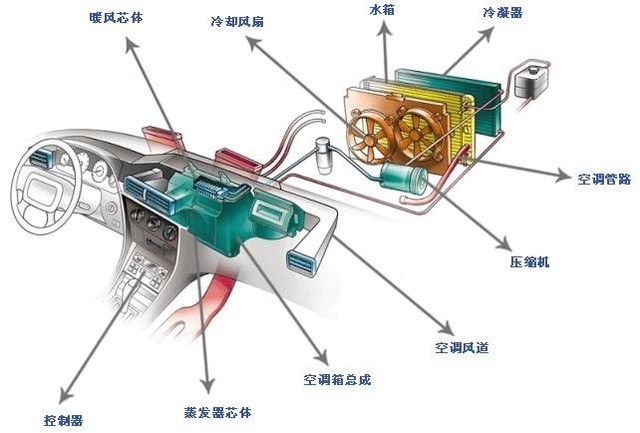 汽车空调制热怎么关_空调制热不启动_空调制热和制冷的原理
说明是经过高温烤熟虫子在无氧的环境下不可能存活