【文集】铜棒加工技术标准,非常详细!
电脑杂谈 发布时间:2020-07-07 15:14:27 来源:网络整理
铜排,也称为铜母线或铜母线,由铜材料制成,具有矩形或倒角(倒圆)的矩形长导体(现在通常使用圆形铜排以避免尖端放电),从而起到在电路中传输电流和连接电气设备的作用. 铜排已广泛用于电气设备,特别是在完整的配电设备中.
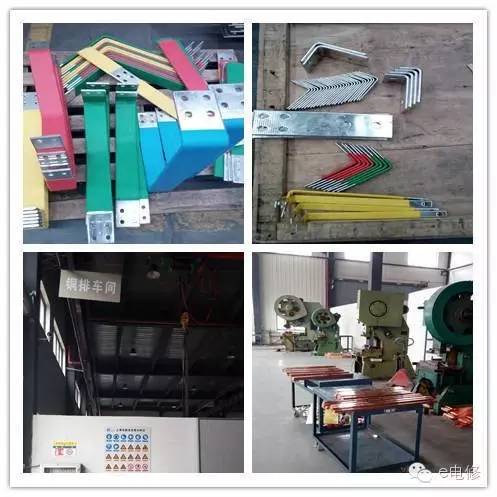
一个,流程准备
1. 根据设计图纸和生产任务清单考虑最佳计划.
2. 检查一次电气主要的型号规格是否符合图纸和材料清单的要求,以及产品许可证和书是否齐全.
第二,母线的选择
1. 主母线的规格和材料根据设计图,无特殊要求时支路母线的材料与主电路母线相同.
2. 为了选择分支电路总线(导体),请根据图中标记的电线直径进行选择. 如果未标记,请根据断路器电流进行选择.
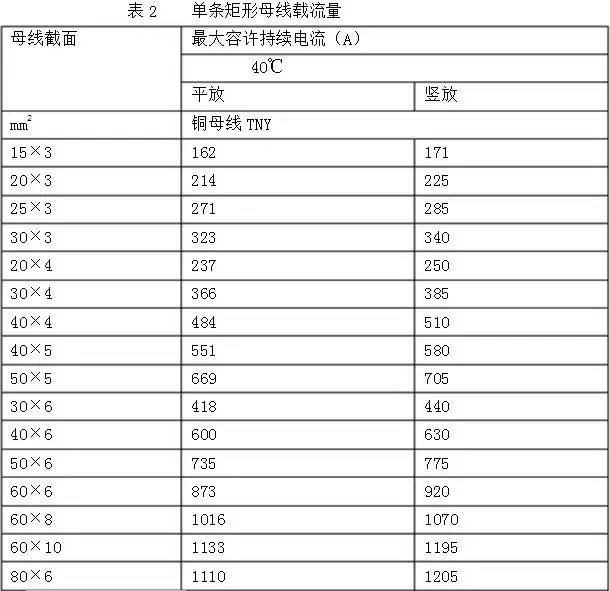
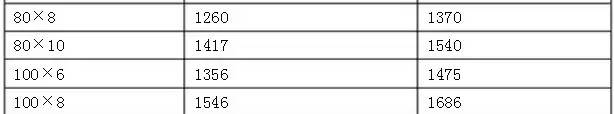
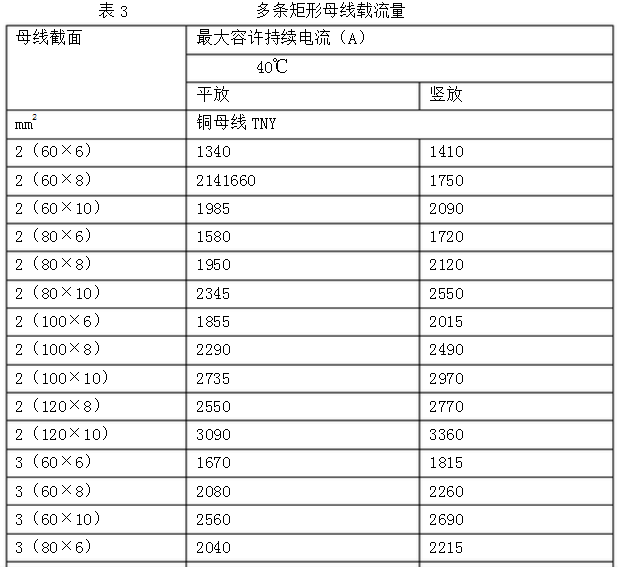
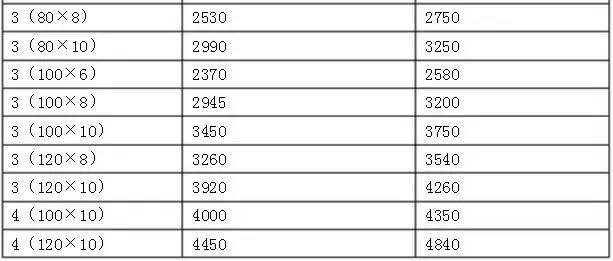
3. 为主电路或支路选择总线时,根据额定电流,选择横截面规格不小于表2和表3中的载流量.
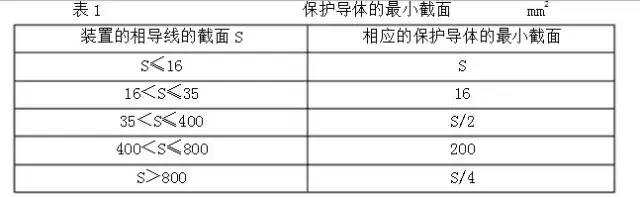
4. 低压配电设备的接地总线(PE)应满足表1的要求.
5. 高压配电设备的接地母线横截面应不小于30平方毫米,外门的接地线应不小于4平方毫米.
6. 母线表面应光滑,平整,无裂纹和夹杂物.

三,技术要求
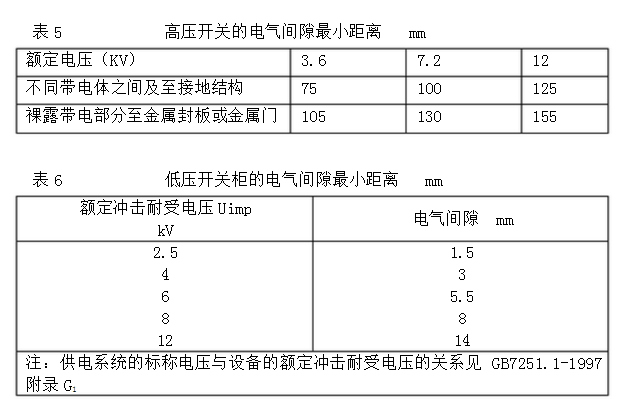
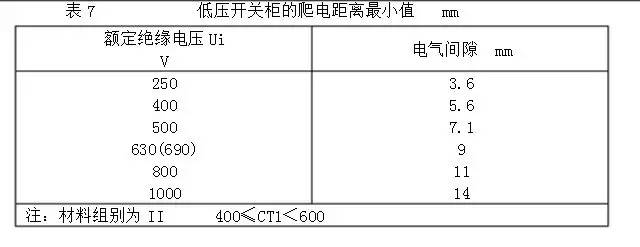
1. 对于电气部件,带电部件与母线之间的间隙,爬电距离应不小于表5,表6和表7中给出的值. (为提高产品安全性能并便于施工,我厂的高压开关柜要求电气间隙不小于15mm,爬电距离不小于20mm. 如果有特殊情况,应不小于表6和表7中的值.
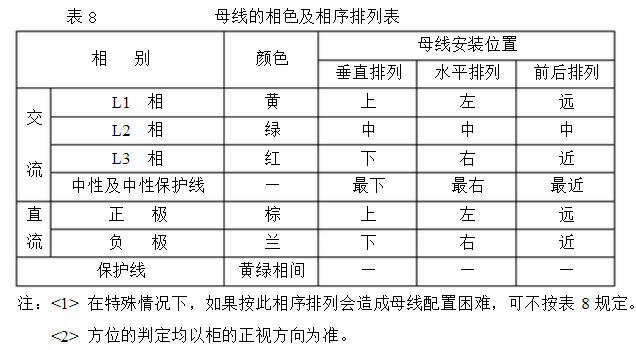
2. 母线的相色和相序应符合表8的要求.
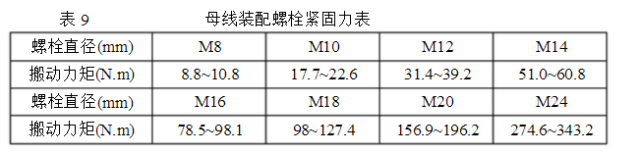
3. 母线的触点应紧密连接,连接螺栓的紧固力应符合表9的要求.
四辆公共汽车的生产
铜排的生产:
1. 母线的方向和大小由制造商确定,相同形式的开关设备的接线应一致.
2. 母线应拉直并拉直. 使用母线滚动机拉直母线,并用槌进行局部调整. 垂直弯曲(侧面弯曲)应不大于2mm / m,平面弯曲(宽弯曲)应不大于3mm / m,切割面应平整,不应有毛刺和切口变形影响质量.
3. 根据组件的位置和选定的方向,使用硬线或其他材料制作母线模型,获得最理想的弯曲形式,然后使用母线加工机根据其展开尺寸对材料进行冲压和切割,并绘制折叠的曲线.
4. 母线的表面应光滑,平整,并且不应有裂纹,皱纹,夹杂物以及变形和扭曲.
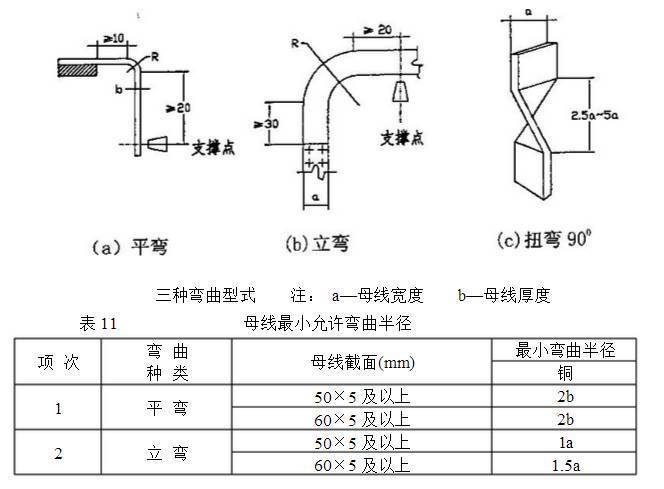
5. 母线的弯曲类型应根据需要弯曲. 基本弯曲类型有以下三种: 弯曲类型和最小弯曲半径;
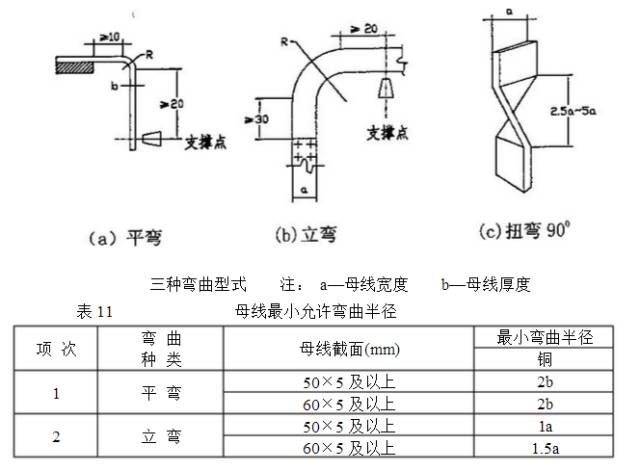
注意: 当母线扭曲90°时,扭曲部分的长度应不小于母线宽度的2.5至5倍.
6. 母线应弯曲成直角. 弯曲后,不应有裂纹或明显的皱纹. 不允许使用弯曲的母线在原始弯曲处沿相反方向弯曲.
7. 多个汇流排的弯曲度应相同,并且汇流排之间应有与汇流排相同厚度的间隙. (在特殊情况下,请适当处理).
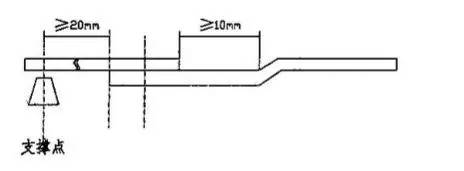
8. 母线的弯曲点和重叠点之间的距离应为10 mm,并且母线的弯曲点或母线的重叠点与支撑点之间的距离应大于或等于到20毫米(受空间限制的除外).
五次,打孔(钻孔)
1. 标记母线需要打孔的位置的中心线,然后用冲头打一个定位孔.
2. 根据特定条件,使用总线处理机或钻孔机钻孔. 母线连接器的直径应比螺栓直径大0.5到1毫米. 冲孔(钻孔)应垂直且不歪斜,孔之间的中心距误差应不大于0.5mm.
3. 有关不同宽度的铜排的冲孔数量和孔尺寸,请参见表12.

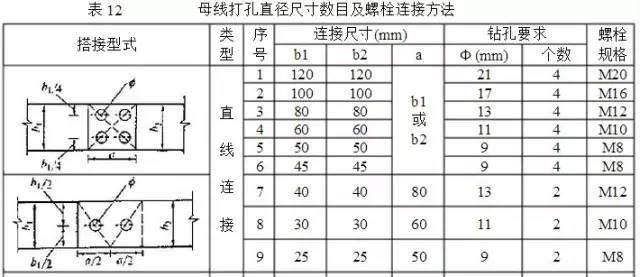
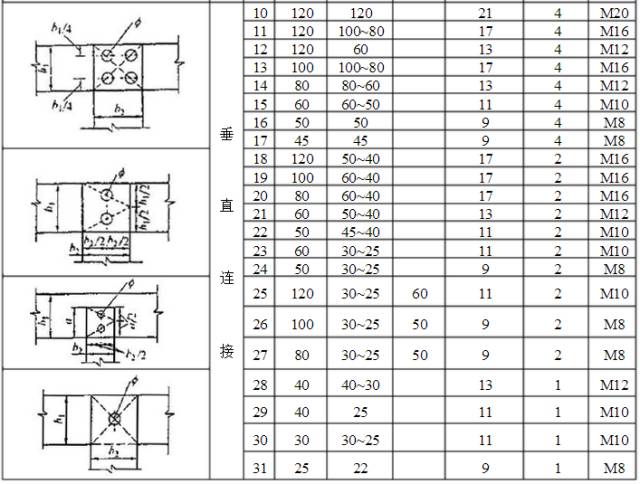
4. 打孔(钻孔)后的毛刺不应随锉锉,而应使用毛刺钻去除,深度不得超过0.8mm.
5. 母线接触表面应使用压花的整平模具进行处理. 处理过的接触表面应无氧化膜. 加工后的压下值不应超过原始横截面的3%.
6. 将汇流条固定在绝缘子上时,应按如下所示进行汇流条打开.

六. 母线和电气组件之间的连接
1. 直接连接的要求: 当组件的端子是扁平的时,可以通过螺栓将母线连接直接紧固,如图所示,但是紧固件必须由钢制成.
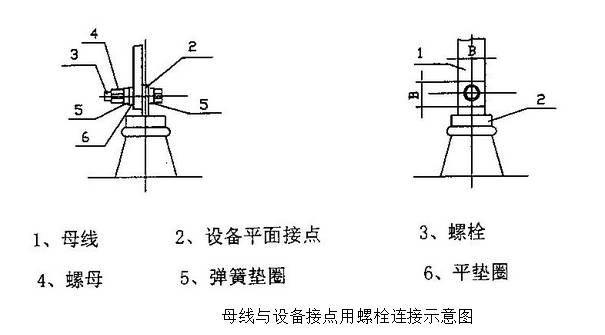
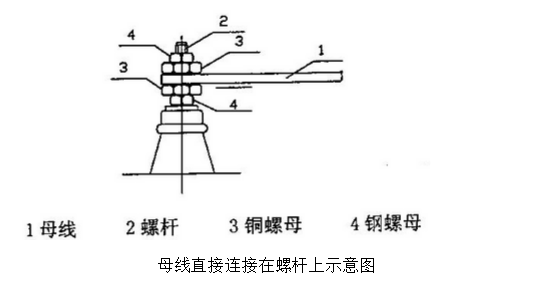
2. 当组件接头是螺钉时,可以将母线直接连接到螺钉铜排生产工艺,如下图所示,为防止松动,需要添加锁紧螺母,并且在锁紧螺母之间不需添加垫圈
七,一次总线接线检查
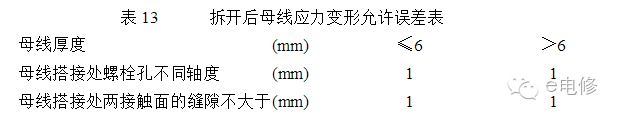
安装母线后应无应力,拆卸检查应符合表13的要求.

八,公交车的热收缩
1. 组合变电站中的三相母线应热收缩.
2. 母线热缩管的颜色应符合表8的要求.
3. 根据汇流条的规格选择合适的热缩管,并使用墙纸刀将其切成所需的尺寸.
4. 将热缩管放在汇流条上,然后用热鼓风机对其进行加热,直到将热缩管紧紧包裹在汇流条上.
5. 可热收缩管应该是扁平的铜排生产工艺,没有皱纹.
6. 设备中的零线和接地线可能无法热收缩,但应粘贴相应的接地和零线标志. 宽度小于40mm的母线带有Φ20mm标记,宽度大于40mm(包括40mm)的母线带有Φ30mm标记.
九,汇流排的组装
1. 母线和母线以及母线和电气元件之间的连接应通过螺栓紧固. 通孔螺栓的紧固力应符合表9的要求.
2. 母线重叠的接触面应保持清洁. (如果有特殊要求,可以涂抹动力复合脂)
3. 将汇流排水平放置时,螺栓应从下到上磨损. 在其他情况下,螺母应放在维护侧. 压平弹簧垫圈并将其旋转至半扣后,扭矩合适. 此时,应露出螺栓的长度. 螺母2到5扣.
4. 螺栓的两侧均应使用垫圈. 相邻螺栓的垫圈之间应有3mm的间隙. 弹簧垫圈或锁紧螺母应安装在螺母侧.
5. 螺栓应均匀受力,电气设备的端子不应承受额外的应力.
6. 安装母线后应该没有压力.
7. 可以使用特殊的绝缘盒保护母线连接.
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/dianqi/article-271858-1.html
-

-
晁静霞
理财方式这么多
-
金巧巧
入台湾之日
 对硬盘进行分区,详细教您如何对移动硬盘进行分区
 为什么人们会被220V电死?
 电子冰箱温控 夏天冰箱温度设置多少度合适 怎么设置省电
 是什么原因导致中央空调的制冷效果不佳?
实在不行