标准铜棒加工技术
电脑杂谈 发布时间:2020-03-21 22:18:27 来源:网络整理
ZBP(M)组合变电站工艺文件名称: 铜棒加工工艺文件编号: SC-XB-16-2000B准备工作: 审核: 签字: 批准: 北京科瑞配电自动化研发中心行处理技术No.12ҳ1ҳ1.适用范围该处理文件适用于本厂生产的高低压开关设备和控制设备的主总线的生产和安装. 2.参考标准GB7251.1-97 GB11022-1999 GB3906-91 GB-J149-90 GB / T2681-81 JB / T2436.2-94 GB5585.1〜3-1985 DL / T404-1997 3.使用设备和工具3.1设备总线处理机b. 母线卷制机c. 台钻d. 平台e. 台虎钳3.2工具a. 手电钻b. 铁锤c. 木锤d. 印版文件e. 开关设备和控制设备高压开关设备的一般技术条件3〜35KV交流金属封闭开关设备电气设备安装工程母线结构和验收规范电气设备导体的规范电气导体的铜线压接端子第2部分: 10〜300mm铜,用于电气用途的铝及其合金母线通常规定了室内交流高压开关设备2f的订购技术要求. 圆形锉g. 钢尺h. 箱尺i. 角度尺j. 冷压钳变电站ZBP(M)组合变电站过程文件铜棒的加工技术总共有12ҳ2ҳk. 钳子l. 剪线钳m. 剥线钳尖嘴钳o. 圆嘴钳p. 动手q袖柄r. 扭矩手柄s. 螺丝刀t. 电工刀热风机v墙纸刀4.所用材料铜棒(TMY)5.工艺准备5.1根据设计图纸和生产任务清单,考虑最佳解决方案.
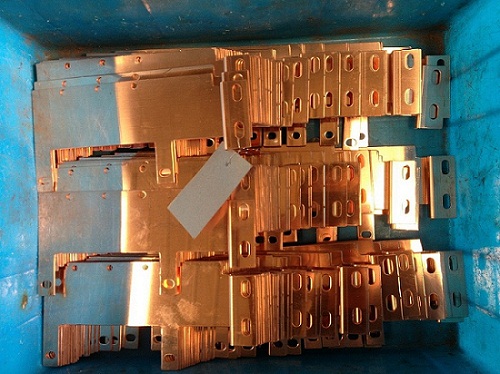
5.2检查电气元件和附件的规格是否符合图纸和材料清单的要求,以及产品许可证和书是否齐全. 5.3母线的选择5.3.1主母线的规格和材料符合设计图纸. 如果没有特殊要求,则分支母线与主电路母线相同. 5.3.2根据图中标记的电线直径选择分支电路总线(电线). 如果未标记,则根据断路器释放电流进行选择. 5.3.3当选择总线作为主电路或分支电路时,根据额定电流在表2和表3中选择不小于载流量的横截面规格. 5.3.5低压配电设备的接地母线(PE)应符合表1的要求. 北京科瑞配电自动化表1的设备相线部分SS≤ 16 16 <S≤35 35 <S≤400400 <S≤800 S> 800 ZBP(M)组合变电站过程文件铜排过程保护导体的最小横截面为S 16 S / 2 200 S / 42 2.相应保护导体的最小横截面为mm212ҳ3 5 5.3.6高压配电设备的接地母线横截面应不小于30mm,门的接地线应不小于30mm. 不得小于4mm. 5.3.7母线表面应光滑,平整,无裂纹,有夹杂物. 表2单个矩形母线的母线横截面最大允许连续电流(A)40℃扁平mm2垂直1712252853402503855105105807054404406307759201070 1195 1205 1370 1540 1475 1686 1870铜制母线TNY 162214214271323 237366484551551669418600735735 1016 1133 1110 1260 1417 1356 154615×3 20×3 25×3 30×3 20×4 30×4 40×4 40×5 50×5 30×6 40×6 50× 6 60×6 60×8 60×10 80×6 80×8 80×10 100×6 100×86.2接线要求6.2.1根据接线图,确定电流回路使用铜芯绝缘线. 电压不小于500V. 其横截面应不小于2.5mm2(测量电路导线的横截面面积应不小于4mm2),其他电路横截面应不小于1.5mm2(计量电压)电路不应为100×10 120×8 120×10表3母线截面ZBP(M)组合式变电站工艺文件铜条加工过程总计12thҳ4ҳ17201800 1996多矩形母线的最大允许连续电流承载能力(A)40 °C 1450 1750 2090 1720 2120 2550 2015 2490 2970 2770 3360 1815 2260 2690 2215 2 750 3250 2580 3200 3750 3540 4260 4350 48401870 1955 2170mm2铜总线TNY 1340 2141660 1985 1580 1950 2345 1855 2290 2735 2550 3090 1670 2080 2560 2040 2530 2990 2945 3450 3260 3920 4000 44502(60×6)2(60×8)2(60×8)2(60×10)2(80×6)2(80×8)2(80×10)2(100 ×6)2(100×8)2(100×10)2(120×8)2(120×10)3(60×6)3(60×8)3(60×10)3(80×6) )3(80×8)3(8 0×10)3(100×6)3(100×8)3(100×10)3(120×8)3(120×10)4(100×10)4(120×10)ZBP(M)北京科锐配电自动化箱式变压器的组合类型变电站过程文档铜线总线处理技术是第12位. Ҳ6. 技术要求6.1对于电气部件,带电部件与母线之间的电气间隙,爬电距离应不小于表5,表6和表7中给出的值.
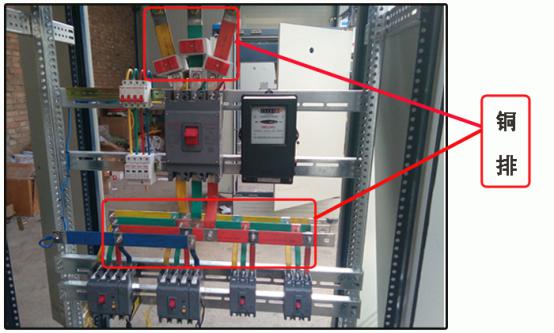
(为提高产品安全性能并方便施工,我厂的低压开关柜要求电气间隙不少于15mm,爬电距离不少于20mm. 在特殊情况下,不得小于表6和表7中的值)表5额定值电压(KV)高压开关的最小间隙3.6 75 105mm 7.2 100 130 12 125 155不同带电部件之间的最小间隙接地结构暴露在金属密封件或金属门上的金属部分脉冲耐受电压Uimp间隙mm kV 2.5 1.5 4 3 6 5.5 8 8 12 14注: 电源系统的额定电压与额定脉冲耐受电压之间的关系设备的详细信息,请参见GB7251.1-1997附录G1北京科瑞配电自动化箱式变压器表7ZBP(M)组合式变电站工艺文件铜排工艺技术低压开关柜最小Cree页距离mm总计12 12 6ҳ额定绝缘电压Ui V 250 400 500 630(690)800 1000注: 材料组为II400≤CT1<600 6.2母线的相色和相序排列应符合表8中的要求表8相AC DC类型L1相L2相L3相中性和中性保证线正负极保护线极母线相颜色和相序列表颜色黄绿红—棕蓝黄绿电气间隙mm 3.6 5.6 7.1 9 11 14母线排安装位置上下,上下,上下垂直排列-水平排列左中右最右和最远,近,近,远和近注: <1>在特殊情况下,如果在此布置相序,将导致总线配置困难,这可能不是表8中指定的.
<2>方向由机柜的正面方向确定. 6.3母线触点应紧密连接,连接螺栓的紧固力应符合表9的要求. 螺栓直径(mm)移动扭矩(Nm)螺栓直径(mm)移动扭矩(Nm)6.4母线生产母线总成螺栓紧固力表M8 8.8〜10.8 M16 78.5〜98.1 M10 17.7〜22.6 M18 98〜127.4 M12 31.4〜39.2 M20 156.9〜196.2 M14 51.0〜60.8 M24 274.6〜343.2北京科瑞配电自动化箱式变压器部6.4. 2铜排的制造. ZBP(M)组合变电站过程文件. 铜排的加工技术是第12位. Ҳ6.4.2.1母线的方向和尺寸应由建造者确定. 相同形式的开关柜的接线应相同. 6.4.2.2母线应拉直. 使用汇流排磨机拉直汇流排,并用槌进行局部调节. 垂直弯曲(侧面弯曲)应不大于2mm / m,平面弯曲(宽面弯曲)应不大于6.4.2.2. 3mm / m,切割面应平整,无毛刺和切口变形影响质量. 6.4.2.3根据部件位置和选定方向,用硬线或其他材料制成母线模板,得到最理想的弯曲形式,根据其展开尺寸,用母线加工机对材料进行冲切. ,然后绘制弯曲线.

6.4.2.4母线的表面应光滑,平整,且无裂纹,皱纹,夹杂物,变形和扭曲. 6.2.4.5母线的弯曲类型应按要求弯曲. 有以下三种基本弯曲类型. 弯曲类型和最小弯曲半径如图2所示. 表11 a. 平弯b. 立弯c. 90°母线的扭曲部分的长度应以90°扭曲,且长度应不小于母线宽度的2.5-5倍. 北京佳业配电自动化变电站ZBP(M)组合变电站工艺箱的铜加工工艺共12ҳ8 2图2三种弯曲方式表11项目1 2弯曲方式扁平弯曲垂直弯曲注意: a—母线宽度b—母线厚度最小弯曲半径铜2b 2b 1a 1.5a母线最小允许弯曲半径母线截面(mm)50×5及以上60×5及以上50×5及以上60×5及以上6.4.2.6母线应弯曲成直角,弯曲后不应有裂纹和明显的皱纹,并且不允许使用弯曲的母线在原始弯曲处沿相反方向弯曲. 6.4.2.7多个汇流排的弯曲度应相同,且汇流排之间应有相同厚度的间隙. (特殊情况应酌情处理)6.4.2.8母线弯头与搭接点之间的距离应为10mm,且母线弯头或母线搭接点与支撑点之间的距离应大于或等于20mm(受空间限制的除外).
请参见图3,图3 6.5冲压(钻孔)6.5.1首先,标记要冲压的母线的中心线铜排生产工艺,然后用冲头冲压定位孔6.5.2使用母线加工机或钻孔机根据具体情况进行钻孔时,母线连接器孔眼的直径应比螺栓的直径大0.5〜1mm. 打孔的孔应垂直且不歪斜,孔之间的中心距误差应不大于0.5mm. 北京斯巴鲁配电自动化ZBP(M)组合变电站工艺文件的处理文件. 铜变电站工艺总计12ҳ9ҳ6.5.3铜母排打孔(钻孔)的数量和直径表12中显示了不同的宽度. 表12搭接汇流排1的冲孔直径尺寸数量和螺栓连接方法类型1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26连接27 28 29 30 31连接尺寸(mm)b1 b2 a 120 120 100 100 b1 80 80或60 60 b2 50 50 45 45 40 30 25 120 120 120 100 80 60 50 45120 100 80 60 50 60 50 120 100 80 40 40 30 25 40 30 25 120 100〜80 60 100〜80 80〜60 60〜50 50 45 50〜40 60〜40 60〜40 50〜40 45〜40 30〜25 30〜25 30〜25 30 〜25 30〜25 40〜30 25 30〜25 22 60 50 50 80 60 50钻孔要求Φ(mm)数21 4 17 4 13 4 11 4 9 4 9 4 13 11 9 21 17 13 17 13 11 9 9 17 17 17 13 11 11 9 9 11 9 9 13 11 11 9 2 2 2 4 4 4 4 4 4 4 4 4 2 2 2 2 2 2 2 2 2 2 2 2 1 1 1 1 1螺栓尺寸M20 M16 M12 M10 M8 M8 M12 M10 M8 M20 M16 M16 M12 M16 M12 M10 M8 M8 M8 M16 M16 M16 M16 M12 M10 M10 M8 M10 M8 M8 M8 M12 M10 M10 M10 M8直线连接吗? ? 6.5.4打孔(钻孔)后的毛刺不应与锉刀一起锉,而应使用埋头孔将其去除的深度不超过0.8mm.
6.5.5母线的接触表面应使用压花整平模具进行处理. 处理后的接触表面部分应无氧化膜及其在加工后的降低值. 铜母线不应超过原始横截面的3%. 自动化箱式变压器部ZBP(M)组合变电站过程文件铜条处理过程合计12ҳ10ҳ6.5.6母线固定在绝缘子上时,母线开口应如图4和图4所示. 使用单个螺栓. 直接安装方法6.6总线和电气组件之间的连接6.6.1直接连接的要求: 当组件端子平坦时,可以如图5所示直接用螺栓固定总线连接,但是紧固件必须由钢制成. ͼ5母线和设备触点之间的螺栓连接. 北京科普自动化配电ZBP(M)组合变电站过程文件. 铜条的加工技术是第十二位. ҳ11ҳ6.6.2当组件连接器是螺钉时铜排生产工艺,可以将母线直接连接到螺钉上,如图6所示,为防止松动,需要加锁紧螺母,并且在螺钉之间不能加垫圈锁紧螺母. 图6 6.7母线可热缩母线直接连接到螺钉的6.7.1组合变电站中的三相母线应热缩6.7.2母线可热缩管的颜色应符合表的要求8. 6.7.3根据母线的规格选择合适的热缩管,并使用壁纸刀根据所需尺寸切割材料. 6.7.4将热缩管放在母线上,并用热吹风机加热,直到热缩管紧紧套在母线上.
6.7.5可热收缩管应为扁平且无折痕. 6.7.4不得将设备中的中性线和地线热缩,但应粘贴相应的接地和中性线标志. 宽度小于40mm的汇流排应贴有Φ20mm标记,而宽度为40mm(包括40mm)应贴有Φ30mm标记. 7汇流排的组装7.1汇流排与汇流排,汇流排和电气部件之间的连接应使用通孔螺栓紧固,并且通孔螺栓的紧固力应符合表9的要求. 7.2汇流排的搭接接触面应保持清洁. (如果有特殊要求,可以在电气复合润滑脂上涂抹. )7.3将母线平放时,应从下至上磨损螺栓. 在其他情况下,螺母应放在维护侧. 将弹簧垫圈弄平后,应将其变成半扣. 该扭矩是适当的. 此时,螺栓的长度应露出螺母的2至5个扣. 7.4螺栓的两侧均应使用垫圈. 相邻螺栓的垫圈之间应有3mm的净距离. 弹簧垫圈或锁紧螺母应安装在螺母侧. 7.5螺栓应受到均匀的应力,并且电气元件的端子不应承受额外的应力. 7.6汇流排安装后应无应力. 7.7母线连接可以由北京科瑞配电自动化的专用绝缘盒保护8次. 总线接线检查8.1根据图纸检查接线是否正确. ZBP(M)组合变电站过程文件. 铜棒加工技术排名第十二. Ҳ12ҳ8.2根据此过程的表2,表3和表4检查已安装总线的横截面. 这是对的吗? 8.3用一米长的钢尺测量母线的弯曲;必须符合6.4.2.2的要求.
8.4热缩管套件的质量应符合第6.7条的要求. 8.5检查电气性能(包括电气间隙,爬电距离,喷弧距离,母线相距等)是否符合要求. 8.6螺栓的紧固力应符合表9的要求. 8.7母线安装后应无应力,拆卸检查应符合表13的要求. 表13不同螺栓孔的母线应力拆卸厚度变形容差表(mm)(mm)≤6 1 1> 6 1 1母线的两个接触面之间的间隙重叠不大于(mm)8.9相序正确且色阶为完成.
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/dianqi/article-147647-1.html
-

-
卢求
朝鲜人民认为他们是世界上最幸福的人
 中央空调: 格力空调使用说明书简介-如何理解格力空调使用说明书
 ssd或hdd哪个更好?哪种固态硬盘和机械硬盘使用寿命长?
 底价清扫车价格
 智能电流继电器 30√新疆吐鲁番地区
所以中国也不好说