充电器的充电
电脑杂谈 发布时间:2020-07-09 11:18:39 来源:网络整理
newmaker [模具网]摘要: 2113分析了手机充电器5261外壳的工艺4102的特性,并研究了注塑模具结构1653和手机充电器外壳上盖的模具工作过程. 介绍. 主要介绍了手机充电器外壳注塑模具结构的设计方法. 分析并详细阐述了模具核心零件的材料选择和热处理工艺,手机充电器外壳塑料零件的结构要素,塑料零件的尺寸公差和精度的选择以及体积的计算方法和塑料零件的质量. 手机充电器外壳的注塑模具设计的结构特征是点浇口形式的三部分式注塑模具,这是侧向芯拉注塑模具. 经过生产验证,模具结构设计巧妙,操作简便,使用寿命长,塑料件符合技术要求.
关键字: 手机充电器外壳注塑模具滑块芯
1塑料零件的工艺分析

1.1塑料零件的结构元素
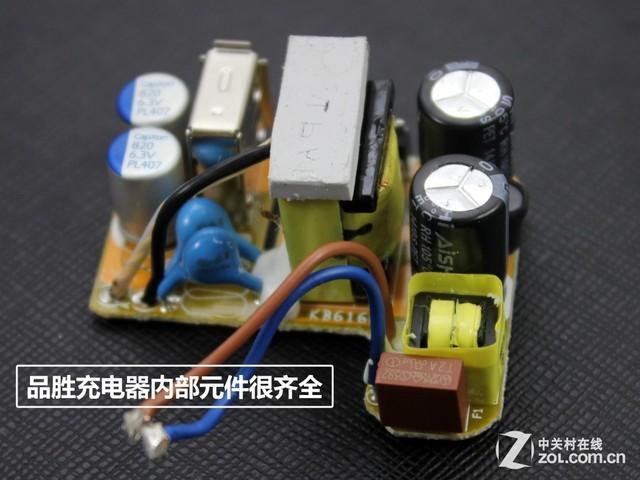
塑料零件如图1和图2所示. 内腔中有许多孔和凸台,结构更复杂. 该塑料部件是手机的外壳,需要一定的强度,刚度,耐热性和耐磨性. 作为手机充电器的同时,必须满足绝缘要求. 结合上述要求和经济因素手机充电器结构,该塑料零件使用ABS塑料.
(1)脱模斜率.

释放斜率足以促进塑料零件的释放,以免在释放过程中刮伤产品表面,其大小取决于塑料的收缩率. 释放角的方向取决于塑料部件的内部和外部尺寸. 塑料件的内孔以芯子的小端为准,尺寸符合图纸要求,沿形状扩大方向标出斜率,塑料件的外形以空腔的大端,尺寸符合图纸要求,并且沿形状减小的方向Out标记了斜率. 要求在打开模具后将塑料部件保留在型芯上,并且塑料部件表面的释放斜率应小于外表面的释放斜率. 根据ABS的性能,岩心的吃水深度为1o.
(2)加固.
为了使塑料部件具有一定的强度和刚度,并避免壁厚过大引起的成型缺陷,在塑料部件中间的凹坑之间添加了两个厚度为2.5mm的加强筋,外壁.
(3)塑料零件的圆角.
为了防止应力集中在塑料零件的角部之外,必须在塑料零件的角部或内部连接处采用圆形过渡,内径和外径均为R5mm. 塑料部件的形状非常复杂,没有规则的外表面,内部有许多螺钉柱和肋,这使得脱模力增大,塑料部件的下平面只有1mm的台阶. 螺杆柱断裂,无法进行注塑成型过程. 因此手机充电器结构,必须在螺杆和肋骨附近提供推杆,以便推出塑料部件.
(4)塑料零件的壁厚.

塑料零件的壁厚将对塑料零件的成型,冷却和变形产生更大的影响. 塑料零件的壁厚不均匀会导致各种零件的固化收缩不均匀,并且容易产生诸如气孔,裂纹和内应力的缺陷. 根据手机充电器外壳的材料,结构和强度要求,壁厚为2.5mm.
(5)孔.
应尽可能设置产品上各个孔的位置,以免削弱产品的机械强度,并且孔的形状也应努力不增加模具制造工艺的复杂性.
(6)支撑面.
将产品的整个底表面用作支撑表面是不合理的,因为产品的轻微翘曲或变形会使底表面不平整. 通常使用抬高的框架或脚(三或四个点)作为支撑. 当产品底部有加强筋时,加强筋的末端应在支撑表面下方约0.5mm处.
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/shumachanpin/article-274050-1.html
-

-
王要兵
文笔悟性临摹性值得称道
-
李雪娇
哈哈
 风暴英雄周免费传奇传奇酿酒大师陈风暴风暴攻略
 Yiwan Blu-ray Assistant下载
 导航狗精确地图导航软件
 dat格式的视频用什么播放器 在手机上怎么打开.dat文件?
反正中国门口天天被侦查