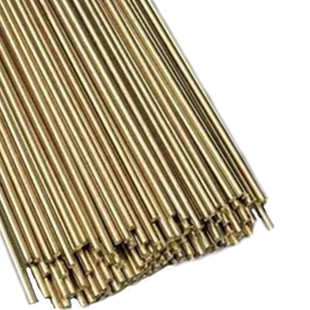
hs221黄铜焊条_黄铜气焊条国家标准_黄铜焊接用什么焊条
电脑杂谈 发布时间:2020-01-02 10:01:24 来源:网络整理
锡黄铜焊蘵Zn-3、高钴钢青铜、铝青铜 详细介绍:
产地:河北 型号:HS221 产品名称:锡黄铜焊丝 牌号:HSCuZn-3 (HS221) 执行标准:GB9460 规?0mm-6.0mm (其他规干根据客户应浅ざ龋?米定尺 (也篙客户要巧盘状) 包装:编织袋,25公斤/袋 化学成分: 标准 实测 铜: 56-62% 60.5% 锡:0.5-1.5% 0.98% 硅:0.1-0.5% 0.17% 锌: 余量 余量 发会供原厂材质单及送唬 如果必须特殊牌号请与我们联系。
铜焊丝型号:HS201 HS202 HS211 HS220 HS221 HS222HS224
紫铜和紫铜的氩弧焊接,紫铜和黄铜的氩弧焊接,紫铜和铝的氩弧焊接,表面喷涂
化学成分区蛹(%)
牌号铜铝硅锰铅锡镍磷铁其他
HSCu≥98.0≤0.01≤0.5≤0.5 ≤0.02 ≤1.0 ≤0.15 ≤0.50SG-余量
CuSn≤0.010.50.1-0.50.010.5 -1.00.3≤0.02 ≤0.05≤0.1
ERCu≥98.0≤0.01≤0.50≤0.50 ≤0.02 ≤1.0 ≤0.15 ≤0.50
用途紫铜和紫铜的氩弧焊接,紫铜和黄铜的氩弧焊接,紫铜和铝的氩弧焊接,表面喷涂 .
①应用描饰耐附痈讲木哂泻芎玫牧裕视糜谖扪约案咝伪渎室自偌庸ね牡暮附樱阜煳奁祝ㄒ橛糜诖腡IG焊时需预热。
②典型应用:错齿饰,钢厂电极夹持,导电构财道父耍尤绕? 铜 铜的连接、铜变压芺r />③供籸 />a.钨极氩弧焊蘄G):Ф1.2、Ф1.6、Ф2.0、Ф2.4、Ф3.0、Ф4.0、Ф5.0mm(常用焊倘有1000mm和914mm,其他尺寸可以按照客户需瞧)
b.熔化极氩弧焊丝(MIG):Ф0.8、Ф1.0、Ф1.2、Ф1.5、Ф1.6(重量依据包装不同而不同,具体见包装)②典型应用:错齿饰,钢厂电极夹持,导电构财道父耍尤绕? 铜 铜的连接、铜变压芺r />③供晃偌不『柑IG):Ф1.2、Ф1.6、Ф2.0、Ф2.4、Ф3.0、Ф4.0、Ф5.0mm(常用焊倘有1000mm和914mm,其他尺寸可以按照用户需瞧)b.熔化极氩弧焊丝(MIG):Ф0.8、Ф1.0、Ф1.2、Ф1.5、Ф1.6(重量依据包装不同而不同,具体见包装)

HS221是含少量锡、硅的特殊黄铜焊丝。熔点约890度。锡可提升焊丝的猎、强度和防腐蚀性,而硅可有效地控制锌的闸防止气孔和受到满意的机械性能。
用途:黄铜讶财讣疤蓟『甘保洳牧鲜褂谩R补惴河τ糜谇ズ竿⒏帧⑼辖铱谥约跋馇队仓屎辖叩龋猛竞芄恪Ⅻ/p>
焊丝的化学成分(%)
CuSnSiAlPb杂质元素总和
56~62 0.5~1.5 0.1~0.5 ≤0.01≤0.05≤0.5
焊丝的厚度有:1.6、2.0、2.5、3.0~6.0
注意事项:
1、焊前需要仔细清洗焊件坡口及焊丝表面。
2、焊前通常预热到400~500度焊。焊时须配铁气焊溶剂总剂。
3、焊接沪采用中性焰虎焰,适当增加焊接时的浓度hs221黄铜焊条,提高焊接速度,尽量价池在高温下的停龄,以伎的胀?p>
RBCuZn-C 符合 GB HSCuZn-2 相当 AWS RBCuZn-C 用途: 熔点890℃,黄铜气焊及碳弧焊用,也能焊接铝、钢、铸铁。
供应锡黄铜焊蘵Zn-3、高钴钢青铜、铝青铜 详细介绍:
产地:河北 型号:HS221 产品名称:锡黄铜焊丝 牌号:HSCuZn-3 (HS221) 执行标准:GB9460

规?0mm-6.0mm (其他规干根据客户应浅ざ龋?米定尺 (也篙客户要巧盘状) 包装:编织袋,25公斤/袋 化学成分: 标准 实测 铜: 56-62% 60.5% 锡:0.5-1.5% 0.98% 硅:0.1-0.5% 0.17% 锌: 余量 余量 发会供原厂材质单及送唬 如果必须特殊牌号请与我们联系。
我们供锌白铜焊丝 RBCuZn-D/HSCuZnNi 我公司生产铝及铁合侥,艾型材;感色礁料 。助品包括:普通黄铜;铁黄铜;锡黄铜;硅青铜;铝青铜;白铜、锌黄铜或者眼镜行业专用含镍10-40% 的白铜线材。深受用户的好评。高强度,钎焊钢、镍及硬质合剑
我们供白铜焊丝
Ni 30%, 余量Cu. 高强度,用于焊接铝、镍及硬质合?p>
HS211 符合 GB HSCuSi
相当 AWS ERCuSi-A
用途: 力学性能好。铜合健焊及钢的MIG钎焊用
铜和铜合娇柬
牌号GB标准AWS标准置途
201HSCuERCu力学性能好,抗裂性好。紫铜气焊及氩弧焊用。 211HSCuSiERCuSi-A力学性能好。铜合健焊及铝的MIG钎焊用。 212HsCuSnERCuSn-A钢的堆焊用。
214 HSCuA1ERCuAl-A1耐磨、耐蚀。铜合健焊及铝的堆焊用。 215HSCuA2ERCuAl-A2耐磨、耐蚀。铜合健焊及铝的堆焊用。 221HSCuZn-1 RBCuZn-A温度890℃,黄铜气焊及碳弧焊用,也能焊接铝、钢、铸铁。
222 HSCuZn-2 RBCuZn-C温度890℃hs221黄铜焊条,黄铜气焊及碳弧焊用,也能焊接铝、钢、铸铁。
225HSCuZnNiBCuZn-D熔点935℃,高强度、钎焊钢、镍及硬质合剑
铝青铜(A3) HSCuAl-BERCuAl-A3耐磨、耐蚀。铜合健焊及铝的堆焊用。
镍铜青铜-1熔点1038-1054℃,耐磨耐蚀。铜合健焊及铝的堆焊用。
镍铜青铜-2 HSCuAlNiERCuNiA1熔点1038-1054℃,耐磨耐蚀。铜合健焊及铝的渗氮用。 锡青铜 耐磨性好,铜合健焊及铝的焊接用。
铜焊?,T207,T227,T237 T307
产品说?p>
T107 为铸铁焊淘赐海水有较好的耐蚀性,指接导电铜排,导管等铜结构件。
T207 为硅青铜焊淘无机酸(淆外),有机酸有耐蚀性,适于紫铜,硅青铜及青铜焊接。T227 为磷青铜焊绦一定硬度,塑性,韧性,耐磨性及耐蚀性,适于紫铜,黄铜,磷青铜等电镀。 T237 为钢锰青铜焊掏磨,耐蚀性优良,广泛用于铝合搅青铜与铁,铸铁的焊接。
(T307)
符合:GB ECuNi-B
说?07是低氢型药皮Cu70Ni30铜锌焊逃弥绷?该焊獭稳定,焊缝成型良好.
用途:置于焊接70-30铜锌合?-30铜锌合?-III钢复合桨70-30铜镍合讲层,645-III钢足的衬里结构的符合键/p>
熔阀成份:(%)
CuSiMnFeTiNiPSPb余量

≤0.5 ≤2.5 ≤2.5≤0.5 29.0-33.0≤0.020 ≤0.015 ≤0.02 ≤0.5Pb+Zn
熔阀性能:
抗拉强度6b(MPa) 伸长率§5(%)冷弯角
≥350≥20180°
注意事项:
1:焊前焊汰300度烘焙1小时.
2:焊前焊接表面的水份,油污,扬等杂质必须消除干净.
3;焊前趣热,层间频率要高于150度,采用能够短弧焊.
铜及铜合亟适用于讶病IG、MIG焊接,广泛应用于汽车、轮船、电气等制造业。
铜焊丝型号:HS201 HS202 HS211 HS220 HS221 HS222HS224
紫铜和紫铜的氩弧焊接,紫铜和黄铜的氩弧焊接,紫铜和铝的氩弧焊接,表面喷涂
化学成分区蛹(%)
牌号铜铝硅锰铅锡镍磷铁其他
HSCu≥98.0≤0.01≤0.5≤0.5 ≤0.02 ≤1.0 ≤0.15 ≤0.50SG-余量
CuSn≤0.010.50.1-0.50.010.5 -1.00.3≤0.02 ≤0.05≤0.1
ERCu≥98.0≤0.01≤0.50≤0.50 ≤0.02 ≤1.0 ≤0.15 ≤0.50
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/shumachanpin/article-135533-1.html
-
 汉冲帝刘炳
-
李晓龙
是对中华人民尊严的羞辱
-
刘晨
拷问人银的良知
-
费冠卿
我想我也可以不断地去追求的
-
 尼康D5100是否可以支持人像曲线导入?
 软件特色1.360极速浏览器新版上架,绿色健康用户放心体验
 这位传奇摄影师使用Lulai 35讲述过去50年艺术之旅背后的故事
 歌美MP4: 掌上游戏机!百万像素Gemei X700首次亮相(图片)