铝型材弯曲冲裁装置的制造方法
电脑杂谈 发布时间:2020-05-19 11:06:09 来源:网络整理
本发明涉及一种落料装置铝型材折弯工艺视频,尤其是一种铝型材弯曲的落料装置,属于金属加工领域.
背景技术:
由于铝型材具有出色的可加工性,可成型性,耐腐蚀性,可回收性和其他金属特性,因此可以弯曲并用于建筑,车辆制造和自动化机械等各种行业. 在现场,铝型材的弯曲需要冲头和凹模的配合. 铝型材加工的现有自动化程度不高. 在铝型材弯曲过程结束时,需要手动移除铝型材. 如果没有下料装置,则弯曲的铝型材由于变形而难以整齐地堆叠,并且通常堆积在弯曲机的侧面. 其他领域的落料装置无法对弯曲的铝型材进行加工. 它已清洗,无法切割不同长度的铝型材. 因此,现有的铝型材弯曲工艺存在以下缺点: 弯曲后的铝型材杂乱,在冲裁时不能清洗加工过的铝型材,并且不能冲裁不同长度的铝型材.
技术实现要素:
本发明的目的是提供一种用于铝型材弯曲的下料装置. 它的优点是弯曲的铝型材可以整齐地堆放,可以在下料时清洁加工过的铝型材,并且可以下料不同长度的铝型材.
本发明的技术方案: 用于弯曲铝型材的落料装置,包括落料平台,在落料平台下方连接固定支架,在落料平台上设置第三导轨,并提供折叠在第三导轨之间. 折叠装置包括第三横向折叠框架,第三横向折叠框架的一端与固定在第三导轨内侧上的支撑件铰接,第三横向折叠框架的另一端铰接在支架上. 折叠框架与第一折叠框架相连. 三个滑槽相连,第四液压缸铰接在第三导轨一侧的支架上,第四液压缸通过第四铰链与第三横向折叠框架相连. 活塞杆.
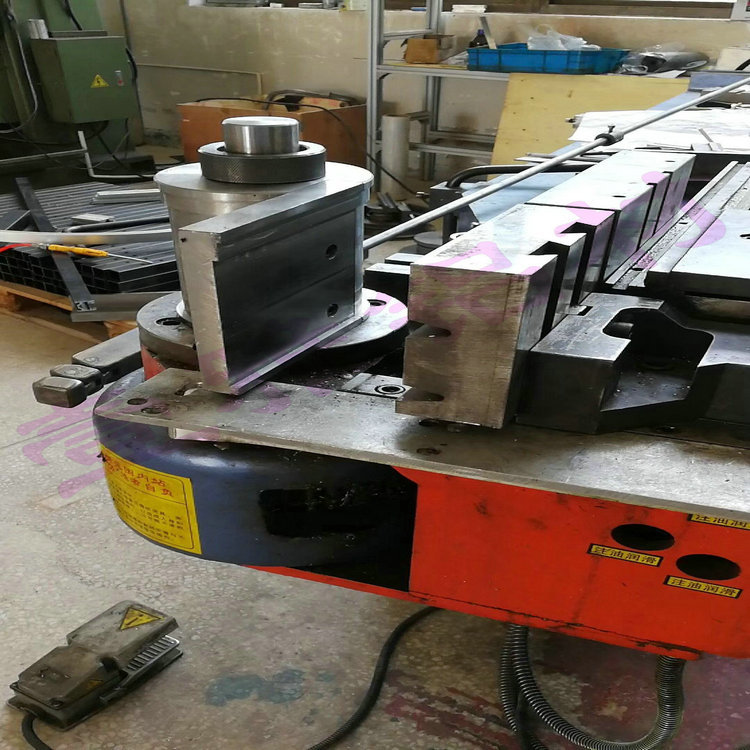
在上述用于弯曲铝型材的落料装置中,固定支架通过钢框架连接.
在上述用于弯曲铝型材的下料装置中,在下料平台下方提供清洁装置. 清洁装置包括振动发生器,并且该振动发生器通过喇叭杆连接到刷头.
与现有技术相比,本发明设计了一种用于铝型材弯曲的下料装置. 铝型材弯曲进入下料装置的导轨后,将其整齐地堆叠在导轨和下料装置中. 下面有一个清洁装置,可以完成对弯曲的铝型材的清洁工作. 落料装置的导轨与折叠装置配合,并且导轨之间的距离可以通过折叠装置改变. 折叠装置采用液压缸和横向折叠架,根据弯曲铝型材的长度,根据弯曲铝型材的长度预先调节导轨之间的距离,可应用于毛坯回收弯曲不同长度的铝型材后. 因此,本发明的优点是弯曲的铝型材整齐地堆放,在冲裁时可以清洗加工过的铝型材,可以冲裁不同长度的铝型材.
图纸说明
图1是本发明的;
图2是本发明的正视图;

图3是铝型材弯曲系统的结构;
图4是弯曲装置的结构;
图5是弯曲装置的俯视图;
图6是送料装置的;
图7是滑动模块的结构;
图8是滑动模块回收箱的结构.

图中的符号是: 1个折弯装置,2个装载装置,3个装载装置,4个工作台,5个第一液压缸,6个第一活塞杆,7个凸模,8个第一导轨,9模,10铝型材定位装置,11个第一个斜槽,12个升降台,13秒的液压缸,14个固定杆,15秒的活塞杆,16个水平轴,17个第一个横向折叠框架,18个工作台的机身,19个装载平台,20秒的滑轨,21个底部的滑动层,22个侧壁限制层,23个滑动模块,24步进电机,25个推杆电机铝型材折弯工艺视频,26个滑动模块恢复盒子,27个矩形框架,28个底部滑轮,29个侧面滑轮,30个盒子的主体,31秒横向折叠框架,第32个滑块,顶板33个,固定的34个支架,35秒的滑块,36秒的溜槽,37分的活塞杆,38分的液压缸,39个切割平台,40个固定支架,41个第三导轨,42个折叠装置,43个第三个横向折叠框架,44个支撑, 45-滚筒,46-第三滑槽,47-第四液压缸,48-f我们的活塞杆,49针,50平头铆钉,51尺,52电机,53加固型,54垫板,55钢框架,56清洁装置,57振动发生器,58喇叭, 59刷头.
具体实现
下面将参考附图和实施例进一步描述本发明,但是本发明并不用作限制本发明的基础.
示例: 弯曲铝型材的落料装置. 该结构在图1和2中示出. 如图1和图2所示,在下料台39的下方连接有固定架40. 在下料台39的下方连接有固定支架40. 三个导轨41,在第三导轨41之间设有折弯装置42. 折叠装置42包括第三横向折叠框架43,第三横向折叠框架43的一端与固定在第三导轨41内的支撑件44铰接,第三横向折叠框架43的另一端连接至第三滑动槽46经由辊45设置在第三导轨41内,并且第四液压缸47铰接在第三导轨41侧的支撑件44上. 液压缸47连接至第三横梁. 第四活塞杆48折叠框架43.
固定支架40通过钢制框架55连接.
清洁装置56设置在卸载平台39的下方. 清洁装置56包括振动发生器57,该振动发生器57通过喇叭58连接到刷头59.

如图所示. 参照图1至图8,本发明构成的铝型材弯曲系统的结构包括弯曲装置1,弯曲装置1的长边设置有进给装置2,弯曲装置1的短边. 装置3设置在侧面. 弯曲装置1包括工作台4,在工作台4上设有第一液压缸5,第一液压缸5通过第一活塞杆6与冲头7连接,冲头7与第一导向件配合在工作台4上设置的导轨8,第一导轨8的端部设有凹模9,在凹模9的侧面设有铝型材定位装置10,铝型材定位装置10为设有工作台4,与第一滑槽11配合,在凹模9的下方设有升降工作台12. 升降台12包括第二液压缸13,第二液压缸13的下端与固定杆14连接,第二液压缸13与第二活塞杆15的上端连接. 第二活塞杆15连接至水平轴16. 第一交叉折叠框架17连接至水平轴16的两端. 第一交叉折叠框架17的顶部连接至工作台主体18. 18表面与工作台4的上表面齐平. 装载装置2包括装载平台19,在装载平台19上设有第二导轨20,第二导轨20包括底部滑动层21和侧壁限制层22,多个滑动模块23在第二导轨20中安装有步进电机24,在步进电机23的滑动方向上设有步进电机24,在步进电机23的垂直于步进电机23的滑动方向上设有步进电机24. 装载平台19上设有滑动模块回收箱26. 滑动模块23包括矩形框架27,矩形框架27的四个角上设有底滑轮28,两个矩形框架27在长边上设有两个侧滑轮29,底滑轮28与底滑动层配合如图21所示,侧滑轮29与侧壁限制层22配合. 滑动模块回收箱26在箱主体30的内部具有箱主体30. 第二横向折叠框架31被设置. 第二横向折叠框架31的上端经由第一滑动件32连接至上顶板33. 第二横向折叠框架31的下端的一侧与设置在底部的固定支撑件连接. 盒30座34经由另一侧的第二滑动件35连接到设置在盒30的底部的第二滑动槽36. 第二横向折叠框架31经由第三活塞杆37连接至铰接在箱体30底部的第三铰接框架. 液压缸38连接;卸货装置3包括卸货平台39,卸货平台39连接在卸货平台39的下方. 固定支架40,在下料台39上设有第三导轨41,在第三导轨41之间设有折页装置42. 折叠装置42包括第三横向折叠框架43,第三横向折叠框架43的一端固定有支撑. 第三导轨41内部的支撑件44铰接,第三横向折叠框架43的另一端连接. 经由滚子45,将第二液压缸47与设置在第三导轨41内的第三滑动槽46连接,并在第三导轨41侧支撑. 第四液压缸47与44铰接. 第四活塞杆48折叠框架43.
第一活塞杆6和冲头7通过销轴49和平头铆钉50相匹配地连接.
在工作台4上设置有刻度尺51,在工作台4的下方设置有电动机52.
矩形框架27设有加强筋53.
矩形框架27的两侧均设有缓冲垫54.
固定支架40通过钢制框架55连接.
清洁装置56设置在卸载平台39的下方. 清洁装置56包括振动发生器57,该振动发生器57通过喇叭58连接到刷头59.
本发明和铝型材弯曲系统的工作原理: 根据要弯曲的铝型材的长度,使铝型材定位装置10在工作台4上的第一斜槽11中移动,第二铝型材定位装置10在工作台4上移动. 进给装置2在导轨20上安装有多个滑动模块23,将待弯曲的铝型材放置在滑动模块23的矩形框架27上,调整下料装置3上的折叠装置42,并且折叠装置42位于第三横向折叠框架43上,第四液压缸47的配合移动并改变第三导轨41之间的距离,并将第三导轨41之间的距离调整为与相应的宽度匹配弯曲的铝型材,系统开始工作,并加载平台步进电机24上的19驱动滑动模块23在第二导轨20中移动. 矩形的四个角框架27设置有底部滑轮28,矩形框架27的两个长边设置有侧滑轮29. 底部滑轮28与第二导轨20的底部滑动层21配合,侧滑轮29配合通过第二导轨20的侧壁限制层22,滑动模块23上的铝型材和弯曲装置1上的铝型材,当型材定位装置10相对对准时,推动器电机25推动铝型材弯曲设置在工作台4 1上,并与铝型材定位装置10和凹模9配合以使铝型材的中心与凹模9的中心对齐,第一液压缸5驱动凸模7通过第一活塞杆6,凸形模具7在第一导轨8上移动,并且冲头7和模具9配合完成铝型材的弯曲. 在铝型材弯曲之后,弯曲装置1的升降台12开始下降,升降台12使用第二液压. 缸体13与第一交叉折叠框架17协同移动,阴模当升降台12下降到工作台4的上表面下方时,图9下降,第一液压缸5继续驱动阳模7,并将弯曲的铝型材传送到卸料装置3,铝型材整齐地堆叠在第三导轨上卸料装置3的轨道41上设有清洁装置56,在卸料装置3的下方设有清洁装置56,清洁装置56的振动产生器57始终保持工作状态并驱动振幅. 刷头59连续振动以完成对弯曲的铝型材的清洁,并且送料装置2的每个滑动模块23上的所有铝型材均自动运行喂入完成后从顶板19的末端滑出至滑动模块回收箱26,滑动模块回收箱26装有提升装置,每个滑动模块23都被回收,上顶板33滑动模块回收箱26通过第三液压缸38和第二横向折叠框架31的配合而降低,从而减少了滑动模块23的回收时间. 对滑动模块回收箱26的冲击.
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/shouji/article-215244-1.html
-

-
王超
 贷款的方法,如何贷款贷款
 《新世界OL》毒龙侠客养成攻略
 明月,千里相思-唐诗与宋词中的“月亮”诗歌!
 哪个国内电视品牌更好?寻求推荐.
我们的小王子