铝合金熔化工艺
电脑杂谈 发布时间:2020-04-19 17:10:54 来源:网络整理

总结: 铝合金熔炼中最经济,最常用的熔炼方法是煤气炉熔炼,从进料顺序和温度控制的角度介绍了这种方法. 在熔炼铝合金之前,应根据要求进行配料. 有必要考虑新材料,再生材料和中间合金中各种元素的熔化过程的燃烧损失. 同时,对铝液的精炼进行了详细介绍,要求精炼后对铝液进行理化分析,并对不合格的铝液进行重新调整.
1,铝合金分类
铝合金根据用途分为变形铝合金和铸造铝合金. 变形铝合金包括日常使用的铝合金门窗和航天飞机车体材料,可以根据不同的使用要求对其进行热处理和不热处理;另一种是铸造铝合金,主要包括铝硅合金,铝铜合金,铝镁合金,铝锌合金和铝稀土合金等.
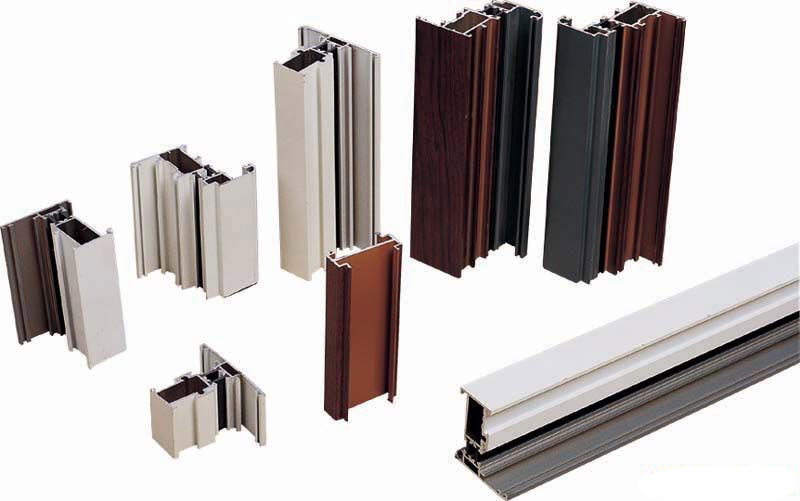
在实际生产过程中,铸造铝合金根据各种化学元素的含量进行分类. 冶炼过程需要根据实际化学成分增加或减少原料量. 一些制造商提供的成品铝锭已经包含了产品所需的各种合金元素. 冶炼过程基本上不需要添加其他化学元素,也不需要直接混合. 熔炼成铝液,没有添加顺序,这种铝合金适用于单一结构的产品.
使用纯铝锭作为原材料,并根据实际生产需要调整化学成分. 优点是可以冶炼不同品牌的铝合金液体,以适应不同产品的需求,并具有多种产品类型. 在熔炼铝合金之前,根据要求进行配料. 批次应基于合金等级. 有必要考虑新材料,再生材料和中间合金中各种元素的熔化过程中的燃烧损失.
铝合金熔炼中最经济,最常用的熔炼方法是煤气炉熔炼,它要求: 熔炼速度快,时间短,进气量少. 进料顺序不仅影响熔化效率和合金消耗,而且直接影响熔融铝的质量. 进料的原理是: 先小后大,先融化后再难融化,少燃烧后再易燃烧,最后变质.
首先添加小块再生料,熔点较低的铝合金锭(例如Al-Si合金),然后添加体积更大,熔点更高的铝锭和中间合金(例如Al-Mn),Mg等. 易于燃烧的元素最后添加. 首先将小块再磨料放入炉子底部,以保护炉体并减少装料时的重量,因为重熔料的熔点低且易于加工,因此减少了对炉壁的冲击. 熔化后,可以提高熔化效率,以便随后熔化具有更高熔点的原料. 降低温度并增加Mg以减少燃烧损失.

一些国内的汽车配套企业在熔化铝合金时采用这种方法: 首先将熔化炉预热,达到预定温度后开始进料,将小块加回到炉底,然后再添加大的铝锭. 易燃元素,添加后直接压入铝熔体中.
熔化是将固体加热成液体的过程. 加料完成后,开始熔化. 在熔炼过程中,必须保证熔炼快速型材铝沫熔炼,均匀,靠近火焰的温度较高,达到1200℃以上. 为了避免局部过热和温度过高,铝合金氧化严重,会给以后的产品精炼带来不便. 应进行搅拌,并将未熔化的炉料挤入铝液中,以使几乎所有的炉料都浸入搅拌中,以避免局部过热. 对于镁和其他元素的最终浸入,不能直接加热和熔化火焰,并且由于铝液浸入原材料中,温度降低了,镁和其他元素在相对较低的温度下融化,减少了燃烧损失,提高了燃烧效率.
铝合金在600℃左右开始熔化,加热到660℃时熔化. 熔融温度不应超过760℃. 当熔化温度超过770℃时,铝合金会被严重氧化,在熔化过程中吸氢和熔渣夹杂物增加,在铸造和凝固过程中会出在熔融过程中的氧化,在熔融过程中添加0.4%至0.5%的覆盖剂以保护氧化铝膜不被损坏. 覆盖剂的类型类似于炉渣清洁剂的化学成分.
冶炼过程中的温度控制在720至760℃. 在铝锭熔化之后,添加诸如Si元素和Ti剂的具有较高熔点的原材料. Ti在合金中形成异质晶核,并在细化结构中起作用. 将其压入熔融铝中并熔化以减少燃烧损失. 在铝锭基本熔化之后,添加容易燃烧的合金元素,例如Mg和Cu. 不能太早添加它们以减少燃烧损失,也不能太晚添加,这会影响扩散并引起偏析. 关闭炉门并继续熔炼.

熔化完成后,铝合金表面上有许多浮渣,主要是Al2O3和其他氧化物夹杂渣. 这些细小的炉渣夹杂物比铝液重,但是在聚集和附聚后,比重更轻并且漂浮在表面上. 矿渣. 按0.2%〜0.5%的比例添加炉渣清洗剂,均匀撒在铝液表面,并进行浅均匀搅拌. 将炉渣放在炉门上,关上炉门使其立起,一方面,炉渣清洗剂具有加热作用,可以使附着在炉渣上的铝液熔化;另一方面,它可以有效地将炉渣与铝液分离,这对炉渣是有好处的. 静置几分钟后,可以将铝渣从炉门上顺利去除. 铝合金冶炼是一个非常复杂的过程. 由于不同元素的燃烧损失不一致,因此在剥离矿渣后,需要对铝液进行采样以进行理化分析,以确保每种元素只能排放到合格范围内的传输范围内. 钢包脱气和精炼;否则,如果不合格,则需要适当调整.
2. 提炼过程
铝合金熔炼工艺需要对铝液进行改性. 修饰过程在精制之前进行. 在铝液从熔化炉转移到浇包之前,将改性剂添加到炉底. 它以合金形式添加,而不是直接添加. 变质元素,常用铝锶合金棒作为改性剂. Sr是一种长效改性剂,改性时间可以持续6-8小时,使粗鳞片硅细化并成为精细结构,从而进一步改善了机械性能. 这种改性效果好于将其添加到熔化炉中进行改性,这样可以减少燃烧和下降. Sr在炉底熔化后,通过旋转脱气均匀搅拌,以减少偏析. Sr变质后的铝液会更快地吸收氢并产生更多的针孔. 精制后的停留时间不应太长. 1小时以上后,有必要重新测试氢气. 使用. 将铝液转移到浇注钢包中后,撒上矿渣清洁剂,充分搅拌,并击碎矿渣灰. 测量熔融铝的温度是否可以达到精炼温度. 如果温度太高,则需要将其添加到熔炉材料中进行冷却. 如果温度较低,则需要加电以提高温度. 精炼温度控制在720〜740℃. 在表面上撒上少量的炉渣清洁剂,直到调整合格为止. 脱气和精制主要是脱气和脱氢. 由于第一次深度搅拌已清除了大部分炉渣,但是内部仍然有少量铝渣,因此第二次添加少量清洁剂.
旋转精炼脱气的常用方法是脱气精炼和粉末喷涂精炼. 原理是使惰性气体或精炼剂进入炉底. 精炼剂非常轻. 惰性气体或精炼剂从炉底开始上升. 上升过程去除了铝液中的氢和浮渣,从而达到净化铝液的目的. 用于脱气和精炼的脱气机通过电机驱动法兰,法兰连接到石墨转子上旋转. 普通石墨转子的寿命相对较短,并且容易腐蚀和破裂. 因此,将石墨转子浸入高温高压下的介质中,然后烧结固化以增加其使用寿命. 这种石墨主要依赖,成本高.

旋转粉末喷涂的效果更好,但很容易堵塞石墨转子. 在生产中,使用干燥的惰性气体或高纯度氮气进行精制. 气体连接到法兰,并且法兰在电动机的驱动下开始旋转. 石墨转子随法兰旋转,转速为400〜600 r / min,惰性气体(氩气)流量控制在15〜25 L / min,氮气为20〜40 L / min,压力(0.4±0.1)MPa. 在操作过程中,首先打开排气阀,然后缓慢降低脱气器,直到脱气器的石墨转子与浇注钢包底部之间的距离为100-150 mm,最后启动电动机以开始脱气精炼,精炼时间为10-20分钟. 为了防止铝液由于石墨转子的高速旋转而产生旋涡,将挡板放置在石墨转子的一侧或两侧,以减少旋转过程中铝液的湍流. 对石墨转子进行脱气时,气泡小,分散度高,效果好. 这样不仅可以保证脱气效果,还可以避免气泡破裂使表面氧化膜破裂的沸腾现象,避免二次抽吸. 脱气完成后,关闭电动机,将石墨转子抬离液面,然后关闭气阀. 因为在除气之前将炉渣清洁剂添加到表面,所以在除气过程中铝渣会浮在表面上型材铝沫熔炼,并且需要冲出炉渣灰. 使用专用工具将浇包中的滤液捞出. 建议将其倒入距液体表面50毫米以下的地方,以快速平稳地倒入两个专用坩埚. 其中一个坩埚在常压下固化. 另一个坩埚迅速用钟罩盖住进行抽空,真空压力必须达到8 MPa,疏散时间为3至4分钟,放入水中冷却,取出并干燥,按照常压先使用真空测量密度当量. 密度当量越小,铝液中的氢含量越低,脱气和精炼效果越好. 不同的产品对密度当量有不同的要求. 密度当量: DI =(ρ-ρ1)/ρ
其中: ρ是常压下的密度; ρ1是真空下的密度.
提炼过程伴随着元素的变化. 例如,在A356的生产过程中,脱气前的改性剂Sr的含量为0.025%,精炼和脱气后的Sr含量为0.012%〜0.02%,铸件中的Sr含量为0.008. %〜0.018%. 提炼后,需要进行理化分析,如果失败,则需要进行调整. 密度当量和理化分析均合格后,撒上覆盖剂. 覆盖剂的作用是隔离空气并防止氧化. 在短停留时间的情况下,不需要撒上覆盖剂. 在最终转移之前,应清洁并使用覆盖剂.
作者: 和伟重庆长安汽车.
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/shouji/article-181406-1.html

 如何解锁索尼手机?官方通用解锁教程.
 手机拍大片,朋友圈还在晒照片?5招玩转 iPhone X 让
 趣刷刷机_opporoot无法开机_趣头条挂机刷金币
 三星Grand 7732的深入评估
竟然还能当教授