制造蜂鸣器引线的新方法
电脑杂谈 发布时间:2020-07-03 00:22:08 来源:网络整理

本实用新型涉及蜂鸣器焊接技术领域,特别是一种新型焊接方法的蜂鸣器引线.
背景技术:
压电蜂鸣器是一种电子产品蜂鸣片焊接,利用压电陶瓷的压电效应来工作和发出声音. 具有功耗低,成本低,可靠性高,工作环境恶劣,不易受到电磁干扰影响的优点. 因此,它被广泛应用于家用电器,机械,车辆防盗,家庭安全等工作领域. 当前的压电蜂鸣器的结构是将压电陶瓷片粘贴在金属基板(通常是铜片或不锈钢片)上,并且在压电陶瓷片的两个表面上印刷有银膏作为电极材料. 当高频交流信号加载到蜂鸣器上时,压电陶瓷芯片由于压电效应而产生相应的几何变形,从而导致金属基板振动并产生声音. 压电效应是某些电介质在特定方向上发生变形时,当其受到外力作用时会在其内部发生极化,并且在其两个相对的表面上会出现正负电荷. 移除外力后,它将返回到未充电状态. 这种现象称为正压电效应. 当作用力的方向改变时,电荷的极性也会相应改变. 相反,当在电介质的极化方向上施加电场时,这些电介质也会变形. 去除电场后,电介质的变形消失. 这种现象称为逆压电效应. 压电陶瓷蜂鸣器的工作原理是逆压电效应.
对于超薄蜂鸣器的引线焊接技术,由于压电陶瓷片的厚度薄至0.05mm甚至更薄,使用普通焊料焊接引线的传统方法极难操作,因此推广后环保ROHS要求,环保焊料较高的焊接温度会导致极其严重的问题,例如烧银,陶瓷开裂和焊接操作过程中的电极短路. 培训焊接人员非常困难,并且生产过程非常有损. 有必要研究新的生产工艺来生产.
技术实现要素:
本发明的目的是提供一种新型的蜂鸣器焊接线,以解决背景技术中提到的问题.
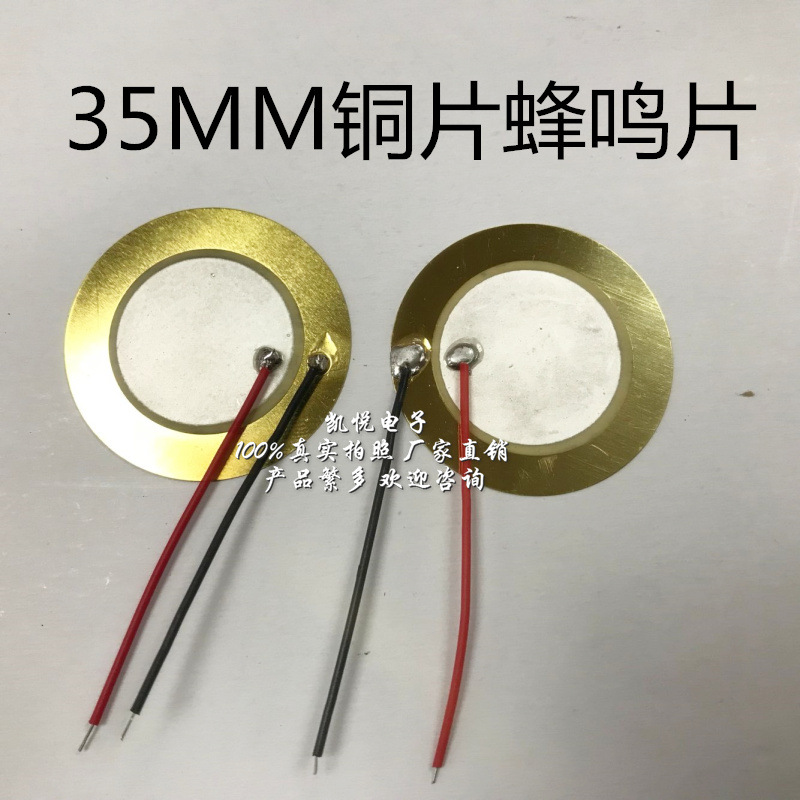
为达到上述目的,本发明提供以下技术方案: 一种新型的焊接蜂鸣器引线,包括蜂鸣器主体和引线,该蜂鸣器主体由压电陶瓷和金属基体组成;压电陶瓷片的厚度设置为0.05mm,其面积小于金属基板的面积,并且在压电陶瓷片的正反两面都印有银电极;压电陶瓷片与银电极连接,一体地粘贴在金属基板上. 蜂鸣器主体也焊接有引线. 导线由环保的Sn42 / Bi58合金焊锡丝制成,不含焊膏,分为红色导线和黑色导线. 红色导线对应地焊接到压电陶瓷片侧的银电极上,黑色导线对应地焊接到金属基板上. 红色的引线在与压电陶瓷片的焊接位置处保持圆形,而黑色的引线与金属基板的焊接点保持接触.
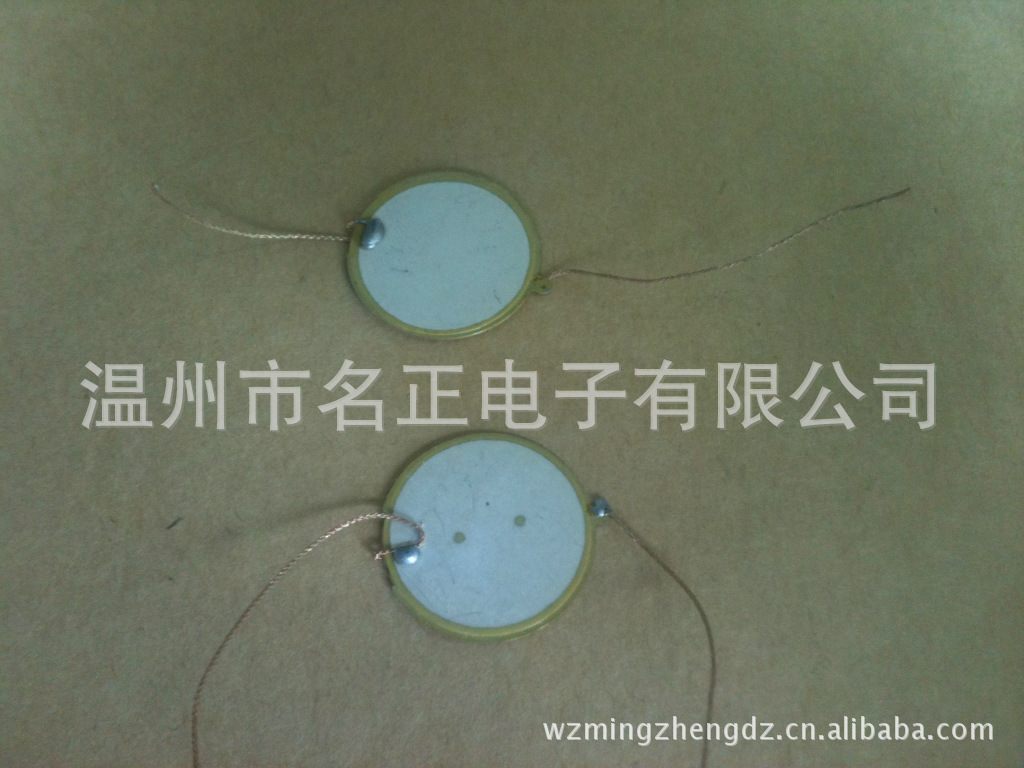
优选地,银电极使用银浆作为电极材料,并均匀地印刷在压电陶瓷片上.
最好将松香添加到环保的低腐蚀焊接溶剂中溶解引线,并用Sn42 / Bi58低温焊丝一体合金铸造.
金属基材最好由黄铜或不锈钢制成.
与现有技术相比,本发明的有益效果如下:
1. 本发明的新型焊接方法的蜂鸣器线引入了用于焊接测试的低温焊丝的新技术. 它是一种环保的Sn42 / Bi58合金焊锡丝,焊接温度低至170摄氏度,远低于普通环保焊锡丝的300度,可以有效保护超薄蜂鸣器,低偶然损坏,不会造成焊接引起的质量问题.
2. 本发明的新型焊接方法的蜂鸣器引线由不含焊膏的低温焊丝制成,并通过部署环境友好的焊接溶剂来辅助焊接. 外观美观环保,也可以解决普通的环保焊接高温. 焊接很容易导致严重的问题,例如烧银,陶瓷开裂和电极短路. 同时,减少了陶瓷表面对银电极的需求,可以节省银电极的成本. 即使环保型Sn42 / Bi58合金焊锡丝的成本较高,但由于焊点很小,因此将实际成本分配给每件产品,从而降低了材料成本.
图纸说明
图1是本实用新型的正视图;

图2是本实用新型的侧视图.
在图中: 1个蜂鸣器主体; 2个压电陶瓷; 21个银电极; 3个金属基板; 4根41条红线; 42条黑线; 5个焊点.
具体实施
将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚,完整地描述. 显然,所描述的实施例仅是本发明实施例的一部分,而不是全部示例. 基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围.
请参考图1-2,一种新型的焊接蜂鸣器引线,包括蜂鸣器本体1和引线4,蜂鸣器本体1由压电陶瓷片2和金属基板3组成;电陶瓷片2的厚度设置为0.05mm,其面积小于金属基板3的面积. 为了提高产品性能并满足产品设计要求,超薄压电陶瓷片2使用厚度仅为0.05mm蜂鸣片焊接,甚至更薄. 压电陶瓷片2的正面和背面也印刷有银电极21. 银电极21使用银膏作为电极材料,并且均匀地印刷在压电陶瓷片2上;银电极21以银浆21印刷. 将具有银电极21的压电陶瓷片2一体粘贴在金属基板3上,金属基板3由黄铜或不锈钢制成. 蜂鸣器主体1也焊接有引线4,通过在环保的低腐蚀焊接溶剂中添加松香来溶解引线4,并配合铸造Sn42 / Bi58低温焊锡丝合金,其熔点低至138摄氏度,适用于耐热元件的低温无铅焊接,手动烙铁焊接,电路板二次包装领域的自动焊接以及敏感器件,LED封装组件,精密电子线束,防雷保护的焊接设备焊接,低温运行环境焊接和电子零件分段焊接等;它的实际操作焊接温度可以控制在170摄氏度左右,远低于300摄氏度. 普通的环保焊锡丝可以有效保护超薄蜂鸣器,偶然损坏率低,焊接时没有质量问题. 引线4采用环保的Sn42 / Bi58合金焊锡丝,不含焊膏,分为红色引线41和黑色引线42;红色引线41相应地焊接到压电陶瓷片2一侧的银电极21上,黑色引线42相应地焊接到金属基板3上. 红色引线41位于与压电陶瓷片2的焊接处,圆形的焊点5位于黑色引线42与金属基板3的焊接处,焊接效果好,圆形的焊点良好,外观,并可以保持与普通环保焊锡丝相同的外观质量.
总而言之: 这种新的焊接方法的蜂鸣器导线引入了用于焊接测试的低温焊锡丝的新技术. 它是一种环保的Sn42 / Bi58合金焊锡丝,焊接温度低至170摄氏度,远低于普通环保焊锡丝的300度,可以有效保护超薄蜂鸣器,低偶然损坏,不会造成焊接引起的质量问题;而且,这种无焊锡膏的低温焊锡丝通过配备了环保的助焊剂和辅助焊剂. 它具有美丽环保的外观. 它还可以解决由于高温下普通的环保焊接引起的严重问题,例如烧银,陶瓷开裂和电极短路. ,即使环保的Sn42 / Bi58合金焊锡丝的成本较高,也可以节省银电极21的成本,但由于焊点5非常小,因此降低了每件产品的实际成本,并且材料成本降低了.
尽管已经示出并描述了本发明的实施例,但是本领域普通技术人员可以理解,在不脱离本发明的原理和精神的情况下,可以以各种方式来实现这些实施例. 替换和变型,本发明的范围由所附权利要求书及其等同形式限定.
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/jisuanjixue/article-266352-1.html
-

-
刘越
最后笑的好可爱
 e动交行_e动交行app官方网站_交通银行e动交行
 内部食堂承包合同 咸阳市永寿县职教中心学生(2018)食堂承包经营项目招标
 用C语言编写的图书借阅管理系统源代码
 Java多线程7: 死锁
你想干什么