热喷涂的一般流程
电脑杂谈 发布时间:2020-05-14 22:28:08 来源:网络整理
热喷涂生产一般包括三个基本过程-----工件表面预处理,喷涂和涂层后处理. 基本处理流程如图所示. 工件表面预处理,表面预处理,净化,预热和粗化. 每个过程的主要内容简要描述如下. 底层1.工件表面的预处理,喷涂,后处理和孔封处理. 根据喷涂过程的要求,必须对基材表面进行预处理,包括几个步骤,例如表面预处理,纯化,粗糙化和粘合底层. (1)表面预处理是在喷涂前对工件进行旋转和研磨,以去除工件上的原始喷涂层和其他表面处理层(淬火层,渗碳层等). 保留表面的不均匀磨损,喷涂层的厚度等,以确保喷涂接头结构后具有合适的基材表面和尺寸精度. (2)净化处理目的是去除工件表面上的所有污垢,例如油脂,油漆,铁锈和氧化皮等污垢. 其中,代表性的是油脂和生锈,因此简单地说,净化处理的关键是去除油脂和生锈. 除油的方法很多,主要有溶剂清洗,水基清洗剂清洗,碱液(和酸)清洗,电解清洗,乳液清洗,超声波清洗,超临界二氧化碳清洗和加热除油. 方法包括化学除锈,点化学除锈,火焰除锈和机械除锈(喷砂,轧制,手动和移动工具除锈)等. (3)粗化处理的目的是增加接触面涂层与基材之间的结合力增加了涂层与集料之间的机械结合力,并使被纯化的表面更加活化,从而提高了涂层与基材之间的结合强度. 同时,基材表面的粗糙化也改变了涂层中的残余应力分布,这也有利于提高涂层的结合强度.

粗糙化方法包括喷砂,机械加工(例如螺纹,滚花),电刷和宏观粗糙化,其中,喷砂是最常用的粗糙化方法. (4)粘结底层当喷涂一些未很好粘结到基材上的涂料时,首先选择一种粘结良好的材料,然后喷涂过渡层以增强涂料和基材的结合. 用于粘合底层的常用材料是Mo,NiAl,NiCr和铝青铜等. 底层的厚度通常为〜μm. 有多种清洁和粗糙化表面的方法,选择应基于基材的材料和形状. 选择厚度,原始表面条件和涂层设计要求以及施工条件. 2.预热的目的是消除工件表面上的水分,在喷涂过程中提高涂层/基体界面的温度,并减少由基体和涂层材料之间的膨胀差异引起的残余应力,以避免产生的涂层破裂并提高了涂层与基材之间的结合强度. 预热温度取决于诸如工件的尺寸,形状和材料以及基础材料和涂层材料的热膨胀系数之类的因素热喷涂加工,并且通常被控制在60至120℃的范围内. 实际上,预热不能算作一个独立的过程. 实际上,这是喷涂的准备操作,有时会包含在预处理中. 3.喷涂这是整个热喷涂过程的主要和关键过程. 为了确保这一点,还进行了其他处理. 喷涂的主要操作是选择喷涂方法和喷涂参数. 喷涂方法很多热喷涂加工,并且还在发展中. 喷涂方法取决于所选择的喷涂材料,工件的工作条件以及涂层的质量要求.
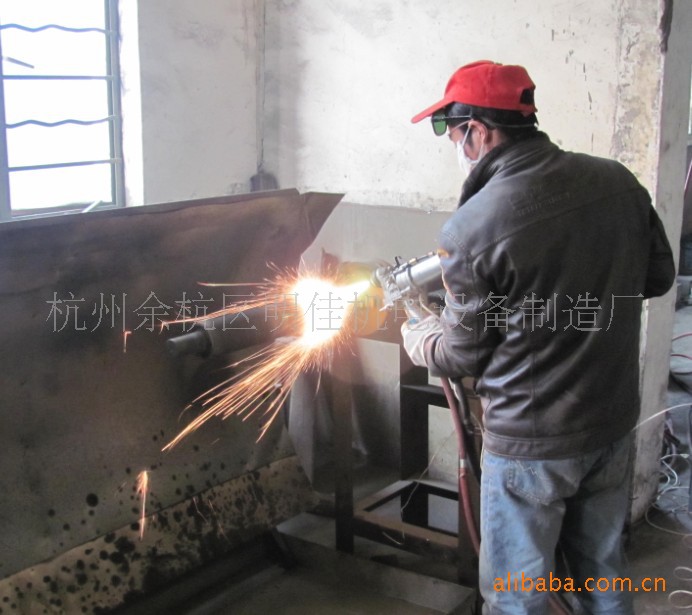
例如,等离子喷涂最适合用于喷涂陶瓷. 高速火焰喷涂可用于喷涂碳化金属陶瓷层;火焰喷涂只能用于喷涂塑料;如果要在室外喷涂大型防腐工程,则使用灵活高效的电弧喷涂或金属丝火焰喷涂是最佳选择. 简而言之,喷涂方法的选择通常是多种多样的,但是对于某些应用,一种方法是最好的. 为了获得高质量的涂层并提高喷涂效率,应正确选择和优化喷涂条件,必须根据涂层材料的特性,型腔和工件的性能来确定喷涂条件. 4.涂后处理有些涂料不能在喷涂后直接使用,但必须进行各种后续处理. 例如,用于防腐的涂层应密封,以防止腐蚀介质渗入涂层的孔中并腐蚀基体. 对于某些易受冲击磨损或高应力负荷影响的涂层,应对其进行适当的处理以使它们成为可能. 基材的粘结已从机械粘结变为通用冶金粘结,从而提高了涂层的粘结强度;例如,对于具有尺寸精度要求的涂层,应进行适当的机械加工. 广州斯佩瑞表面金属处理
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/jisuanjixue/article-210321-1.html

 如何在单词中设置数字的千位分隔符?两种轻松完成的方式
 如何编写图书管理系统 河北宏润钢木家具
 SpringBoot AOP(方面注释方法)的详细说明
 为什么有人写计算机病毒
哪怕一分钱