激光焊接技术原理及工艺探讨
电脑杂谈 发布时间:2019-08-29 11:06:45 来源:网络整理
摘要:本文介绍激光焊接的机理及其主要特征;激光点焊的主要工艺参数比如焊接速度、离焦量和激光功率。
1激光焊接的原理
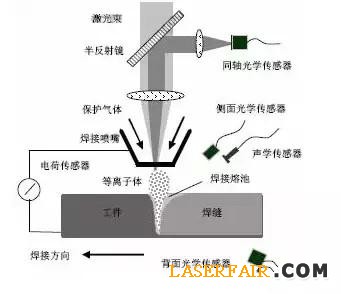
激光是由光子发生器发出的单色光,通过光纤传导到特制透镜上进行聚焦,使光束聚焦在一点,并且集中对该点输人热量。由于激光束的这些特点,单位照射面积能量从而超过107 W/c扩以上。在这些体量的热输入状况下,受热金属会由于频率瞬间达到温度而汽化,这些塑料蒸气会在融化的塑料中形成一个小孔,我们称其为匙孔。由于匙孔的外形呈狭长,所以在其产生以后,激光束会在匙孔表面出属受激光照射到塑料发生融化和气化几乎是在瞬时完成的,以至于由焊接中心向周边母材传递热量的时间也很少,并且激光光斑尺寸也很小,从而使焊后热影响区厚度变小。经研究表明,汽车整车板材的激光点焊热影响区通常为1~2 mm。
2激光点焊的工艺参数

在实际制造过程中激光点焊有以上几个焊接工艺参数:
(1)焊接速度。焊接速度决定了激光焊接过程中,激光光斑在焊件上的停留时间,光斑行走速度小,每秒辐射能量大,将造成板材被穿透;光斑行走速度大,则会使熔深变浅,焊得不充分。因此,在实际使用过程中应找到一个合理的焊接速度范围。

(2)离焦量。在激光点焊中,离焦量是一个独有且重要的参数,因为激光是借助透镜将彩色光进行聚焦而获得高能光斑的,所以激光有一个焦点,在焦点处,功率强度最大。然而实际应用时会按照不同的条件,可以将待焊工件沿透镜光轴方向偏转一段距离,偏移后端面在光轴方向与焦点的距离即为离焦量。经研究表明,离焦量决定着匙孔的初始厚度、熔池的扩展速率、焊点尺寸的大小。
(3)激光功率。即激光的效率,它决定着待焊工件被加热的速度,功率越大,被加热速度越快,是一个比较重要的焊接热输入量参数。目前,大功率的激光仪器在切割、打孔等加工中应用的较好。

3激光焊接的特点
(1)激光能在瞬间超过预定的能量强度,在焊接过程中能有效节省作业时间,提高了零件加工制造精度。其可集中加热的特性使坯料的热影响区变得很小,适合焊接一些对频率敏感的特殊材料;同时搭配惰性气体保护装置,可防止金属氧化,从而获得组织性能良好的焊缝。
(2)利用激光可反射和偏转的特点激光焊接技术原理,通过使用棱镜或反射镜将发射出来的镭射束进行偏转,从而推动激光束在任何视角上的聚焦,利用光纤传导,可以使激光到达普通焊接装置无法到达的位置,这对加工过程中装配环节的意义巨大。
(3)激光束通过聚焦会获取一个尺寸非常小的光斑,结合焊接机械手指准确的移动定位,可以加工长度微小的精密零件,并且相对于传统加工方式,生产效益有多大的提升。
(4)激光束可以同时分成多束次级激光,这些激光束可以同时对一个工件的各个部位进行焊接加工,对焊缝时的误差有很高的把控,为精密焊接创造了有力的条件和技术支持。
(5)激光焊接拥有众多显著的劣势,但也是自身的局限性,目前整套激光焊接设备的投资成本较高,并且因为激光系统结构很精密,所以日常维护成本也非常高;在焊接时对装配效率也是着必定的要求;其中焊接的最大厚度有限,也是现在激光焊接设备的一大难题。
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/jisuanjixue/article-120960-1.html

 中国高性能计算机TOP100排名呈锕獾诎舜味峁?太平言网
 document.write( ); 四川乐山女交警谭霞10年坚守春节一线保路畅(图)
 在Ubuntu下设置您自己的“超级计算机集群”
 OGNL表达式的基本语法和用法
语不惊人死不休的吸引眼球的所谓揭秘翻案文章