干货:全方位解读激光焊接新技术!
电脑杂谈 发布时间:2019-08-29 11:05:16 来源:网络整理
随着科学技术的演进,近年来发生了激光焊接。那么哪些是激光焊接呢?激光焊接的特征与特点又有什么呢?
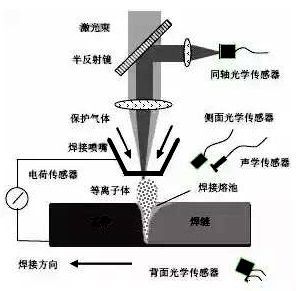
下图是激光焊接的工作原理:

首先,什么是激光?世界上的第一个激光束于1960年利用闪光灯泡激发晶粒所造成,因受限于晶体的热容量,只能造成很短暂的脉冲光束且温度很低。虽然瞬间脉冲峰值能量可高达106瓦,但仍属于低能量输出。
激光点焊技术运用偏光镜反射激光形成的光束使其集中在聚焦装置中形成很大能量的光束,假如焦点靠近工件,工件就会在几毫秒内融化和蒸发,这一效应可用于焊接工艺高电压CO2及高容量YAG激光器的出现,开辟了激光焊接的新领域。激光点焊设备的关键是大功率激光器,主要有两大类,一类是固体激光器,又称Nd:YAG激光器。Nd(钕)是一种稀土族元素,YAG代表钇铝柘榴石,晶体结构与相似。Nd:YAG激光器波长为1.06μm,主要特点是造成的光束可以借助光纤传送,因此可以省往复杂的光束传送系统,适用于柔性制造平台或远程加工,通常适于焊接效率要求非常高的零件。汽车行业常用输出功率为3-4千瓦的Nd:YAG激光器。另一类是气体激光器,又称CO2激光器,分子气体作工作介质,产生均匀为10.6μm的红外激光,可以连续工作并输出很大的功率,标准激光功率在2-5千瓦之间。
与其他传统焊接技术相比,激光焊接的主要特点是:
1、速度快、深度大、变形小。
2、能在室温或特殊条件下进行焊接,焊接设备装置简单。例如,激光通过电磁场,光束不会偏移;激光在真空、空气及某些气体环境中均能施焊,并能借助玻璃或对光束透明的材料进行焊接。

3、可焊接难熔材料如钛、石英等,并能对异性材料施焊,效果良好。
4、激光聚焦后,功率强度高,在高电压器件焊接时,深宽比可达5:1,最高可达10:1。
5、可进行微型焊接。激光束经聚焦后可获得很小的光斑,且能准确定位,可应用于自动化生产的微、小型零件的组焊中。
6、可焊接无法接近的部位,施行非接触远间隔焊接,具有很高的灵活性。尤其是近几年来,在YAG激光加工技术中运用了光纤传输科技,使光子焊接技术取得了更为广泛的推广和应用。
7、激光束易推动光束按时间与空间分光,能进行多光束同时加工及多工位加工,为更精密的焊接提供了条件。
但是,激光焊接也存在着一定的局限性:
1、要求焊件装配精度高,且要求光束在工件上的位置不能有显著偏移。这是因为激光聚焦后光斑尺雨寸小,焊缝窄,为加填充塑料材料。若零件组装效率或光束定位误差达不到要求,很随意产生焊接缺陷。
2、激光器及其相关平台的费用较高,一次性投资较大。

激光点焊的工艺参数
(1)功率密度
功率强度是激光加工中最关键的参数之一。采用较高的功耗密度,在毫秒时间范围内,表层即可烘烤至沸点,产生少量蒸气。因此,高容量体积对于材料去掉加工,如钻孔、切割、雕刻有利。对于较低容量体积,表层水温超过沸点需要经历数毫秒,在表面熔化前,底层达到温度,易产生良好的熔融焊接。因此,在传导型激光点焊中,功率强度在范围在 104~106W/cm2。
(2)激光脉冲波形
激光脉宽波形在激光点焊中是一个重要难题,尤其针对薄片焊接更为重要。当高强度激光束射至材料表层,金属表面将会有60~98%的激光能量反射而损失掉,且反射率随表面湿度差异。在一个激光脉冲作用之后内,金属反射率的差异巨大。
(3)激光脉冲宽度
脉宽是脉冲激光焊接的重要参数之一,它既是区别于材料去掉和材料熔化的重要参数,也是决定加工设施造价及重量的关键参数。
(4)离焦量对焊接质量的制约

因为激光焦点处光斑中心的容量体积偏低,容易蒸发成孔。离开激光焦点的各平面上,功率强度分布相对均匀。离焦方式有两种:正离焦与负离焦。焦平面位于工件上方为正离焦,反之为负离焦。按几何光学理论,当正负离焦平面与焊缝平面距离相同时,所对应平面上容量体积近似相等,但实际上所获得的熔池形状不同。负离焦时,可获得更大的熔深,这与焊缝的产生过程有关。
激光焊接的应用领域
激光点焊在生产市场、粉末冶金领域、汽车工业、电子工业以及其它领域都有广泛的应用。
尤其,小编搜罗了下激光焊接在车辆制造业的演进现状,缩减如下:
目前,德国大众汽车公司在AudiA6、GolfA4、Passat等品牌的顶棚均配备激光点焊,宝马、通用公司在轮毂顶部也配备激光点焊,德国奔驰公司则配备激光点焊传动零件。
除了激光焊接激光焊接技术原理,其他激光科技也受到了广泛应用:大众、通用、奔驰、日产公司应用了激光科技切割覆盖件,菲亚特和丰田公司应用激光钎焊发动机排气阀,大众公司则对火花塞凸轮轴进行激光表面硬化处理。
从现在中国的状况来看,国际品牌的国产化车型:帕萨特、波罗、途安、奥迪、东风标致、福克斯等都尚未采取激光点焊技术激光焊接技术原理,其中一汽大众奥迪A6顶盖和瑞虎后盖采用激光点焊,速腾和捷达的轮眉激光焊接宽度分别超过30、40m。此外,国内自主轿车品牌的华晨、奇瑞、吉利汽车也陆续在其新车型上应用激光焊接技术。
改善和演进激光焊接的新技术
随着时代的进步,激光焊接的科技也在不断发展中,以下几项技术有助扩展激光焊接的应用范围及提升激光焊接自动控制水平。
1、填充焊丝激光焊
激光点焊一般不填充焊料,但对焊件装配间隙要求很大,实际制造中有时很难保证,限制了其应用范围。采用填丝激光焊,可大大降低对装配间隙的规定。例如板厚2mm的铝合金板,如不选用填充焊丝,板材间隙需要为零就能取得良好的成型,如选用φ1.6mm的焊料做为填充塑料,即使缝隙增至1.0mm,也可确保焊缝良好的成型。此外,填充焊丝还可以微调化学成分或进行厚板多层焊。
2、光束旋转激光焊接
使激光束旋转进行焊接的方式,也可大大降低焊件装配或者光束对中的规定。例如在2mm厚高强合金圆钢对接时,允许对缝装配间隙从0.14mm增大到0.25mm;而对4mm厚的板,则从0.23mm增大到0.30mm。光束中心与工件中心的对准允许偏差从0.25mm增加至0.5mm。
3.激光点焊质量监测与控制
利用等离子体的光、声、电荷信号对光子焊接过程进行测试,近年来已作为研究的热点,少数研究成果已超过了闭环控制的程度。
来源:制造业那些事儿
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/jisuanjixue/article-120959-1.html

 您知道在哪里支付新车购置税吗?记住您需要带来的信息,您将一次获得成功
 我的Android高级之旅
 抽象工厂模式_諌鎶名字好不好_鎶的原子结构
 如何在Excel中使用if函数,如何在Excel中使用
实为恶狗假自在