冰箱如何去除霜 新闻:邵阳四门文件柜批发商(2)
电脑杂谈 发布时间:2018-10-07 08:08:31 来源:网络整理自锁柄在off位置时,架体不能移动,在on位置时,架体可移动,每列架体的侧面板上有标签框,移动列底务上有防倒装置,每个组合箱体的前后各一列装有总锁,用于整体的锁 闭,起到保密作用,导轨的端部安装限位装置。
驻车制动系采用手控机械棘轮拉索式,后轮制动,刹车省力、可靠。
它既然是机构工 的控制装置,制动器上所用摩擦材料(制动件)的性能直接影响制动过程,而影响其性能的 要因素为工 温度和温升速度。
1.8密封装置
2、每列的接触均有缓冲及密封装置,顶部有防尘板,底部有防鼠装置,因而具有良好的防尘、防鼠、防潮、防火、防震功能。
顶部有防尘板,每列架体上方安装防尘压条,要求防尘、防光、防有害气体,底部有防鼠板,合拢后无缝隙,因而具有良好的防尘、防鼠、防火、防潮等功能。
每列之间的接触面配有缓冲,磁性密封条顶部有防尘板,底部有防鼠装置,每列设有安全限位制动装置及防倾倒装置,边列有锁具,用于整体锁闭,传动机构通过精加工处理,使用精密轴承,传动灵活平稳,层板间距根据需要可自由调节。
6.架体之间的接触面均有缓冲和磁性密封胶条.顶部有防尘板,底部有防鼠装置.具有良好的防尘、防鼠、防潮和防火功能。
1.9前期处理及表面处理
1.9.1前期处理:采用乳化剂和碱性助洗脱脂剂脱脂、除锈、锌系薄膜磷化、钝化。前期处理原料采用“环氧型聚酯混合粉”涂料。其工艺如下:55℃-65℃热水脱脂——冷水清洗——除锈——冷水清洗——中和——表调——35℃-45℃磷化——冷水清洗——55℃-65℃热钝化——烘干。
1.9.2表面处理:所有工部件的表面处理须是热固性粉末喷涂,然后200℃高温固化成品。热固性粉末颜色为亚光淡灰色。
 screen.width-460)this.width=screen.width-460' onmousewheel='return bbimg(this)'>
1.9.3涂膜技术:
光泽测定:60%镜面反射率,测定40°+5%;
涂膜硬度:中华牌铅笔≥2H试验合格;
耐冲击力:冲击试验1/2〃*500g>30cm正面冲击,涂膜无裂纹、皱纹及剥落现象;
涂膜厚度:60-70um;
涂膜附着力:划格法试验,100%不剥落,达到1级;
耐腐蚀试验:盐雾试验48小时,涂膜无脱落现象。
1.10制造要求
1.10.1凡需焊接的部位焊接牢固,焊点均匀,焊痕高度不大于1mm,焊点间距控制在100mm以内。焊痕表面波纹平整,无焊焦、焊穿等现象。
1.10.2冲压件平整刺,无裂痕,冲压尺寸的误差控制在+1.0mm之内。
1.10.3折弯到位,以确保工件折弯所需角度,其邻边垂直度、平行度控制在≤1.0mm内。
1.10.4涂层表面平整光滑,色泽均匀一致,无流挂、起粒、皱皮、露底、剥落、伤痕等外观缺陷。
1.10.5载重性能要求
然后加载完成后,每 6h 测量一次,连续 48h 变形量小于 2mm 时,结束预压,然后逐次分级卸载,并测量 各级卸载状况下的变形值,同时根据实测数据绘制加、卸载过程中的变形值,经 线性回归分析后计算挂篮在各梁段自重作用下的变形值, 作为控制悬浇高程的依 据。
1、搁板载重:搁板上均布载重100kg,最大挠度为3**,24h卸载后,不得裂纹,永不变形。
1、单面搁板上均匀载重40kg,双面均匀布负载80kg,最大挠度为小于4mm,24h卸载后,搁板没有裂缝,残余变形量不大于0.3mm。
2、每节贮存物品重量不大于600kg,物体在双面架体内双面均匀存放为宜,以保持架体载重均匀,受力平衡。
(2)全负载载重:每节在全负载(每块单面搁板均匀载重50kg)的情况下,架体、立柱无有明显变形,架体不产生倾倒现象。
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/dianqi/article-89283-2.html

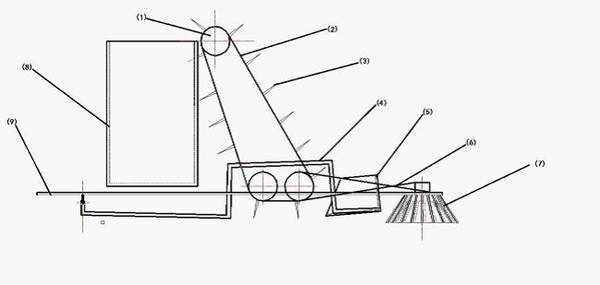 扫地车原理 程力专用汽车股份
 广州喷雾冷却风机集团
 现在中国的地板采暖行业与欧洲的发展之间有什么差距?
 电动扫地车排名 国贸好的GRE培训多少钱
聪明羊期待更优秀的你浮出水面