空调大1匹和小15匹有何区别 通州螺旋焊管厂家(8)
电脑杂谈 发布时间:2018-02-14 23:19:12 来源:网络整理
螺旋钢管广泛采用双面埋弧焊的焊接技术,下面浅谈一下埋弧自动焊的形成过程及特点。埋弧焊的原理:埋弧焊是利用电弧热能进行焊接的,与手工焊条电弧焊不同的是:埋弧焊的焊丝是的,上面没有涂料,埋弧焊的确焊剂是预先铺在待焊处的,埋弧焊焊丝伸入焊剂中,电弧是在焊剂下燃烧的埋弧焊的形成过程是这样的焊丝与工件接触,按下启动按动钮后,焊丝与工件通电的瞬间,焊丝回抽,电弧引燃,焊接小车向前进,焊丝连续下向输送,维持电弧在焊剂层下燃烧,在电弧下方形成焊接熔池。在电弧周围,焊剂熔化形成一个空洞,。这个空洞和熔池不断前进,而熔池后方的金属凝固,形成连续的焊缝。这个过程由于是在焊剂下进行的,因此,我们用肉眼是看不到的。借助于X射线摄影可以看到由于螺旋钢管采用埋弧自动焊的焊接技术,除了此种的生产效率高;生产辅助时间少,节省了换焊条的时间;焊接条件干净无飞溅,节省了清理的时间;焊缝质量高。也为螺旋焊管厂的交货提供了必要的条件,使得量大的螺旋钢管生产时间得到保证,因此目前还是被广泛采用着。
我公司位于中国管道生产基地—河北盐山县工业开发区,占地面积150亩。东临黄骅港,北靠京、津,205国道、104国道、京沪铁路交叉过境,国内运输十分便利;此外距天津新港仅200公里,为出口业务提供了更为便利的条件,通讯发达。公司流动资金5000万元,现有职工113人,其中拥有数十年制管经验的高级工程师5余人。技师31余人,现拥有国内先进的螺旋钢管生产线四条,年生产直径219mm-3620mm,壁厚5-26mm的双面埋弧螺旋焊钢管6万吨,,直缝焊管生产线2条,直径57mm-711mmERW高频焊管,直径355mm-1820mmJCOE双面埋弧焊直缝管,年生产5万吨; 螺旋焊接钢管根据其自身结构特点,主要有两大用途。一是用于输送液体,如给水、排水,基于其优越的防腐性能,也可用于燃气、石油等化学物质的运输。二是作结构用,如可以用作打桩管和桥梁等,也可用于道路、码头以及建筑结构用管。螺旋钢管要应用于自来水工程、石化工业、化学工业、电力工业、农业灌溉、城市建设,是中国开发的二十个要点商品之一。作液体运送用:给水、排水。空调大1匹和小15匹有何区别作气体运送用:煤气、蒸气、液化石油气。作构造用:作打桩管、作桥梁;码头、路途、建筑构造用管等 。
Q235B材质螺旋钢管在生产时,错边时有发生,其影响因素很多。在生产实践中,往往由干错边超差而使钢管降级。因此分析螺旋管错边产生的原因及其预防措施是很有必要的。在螺旋管成型中,钢带的镰刀弯会不断地改变成型角,导致焊缝间隙变化,从而产生开缝,错边甚至搭边。严重影响了钢管的质量,故观测钢带卷开卷后的镰刀弯情况,通过控制立辊使圆盘剪能切除部分镰刀弯以及成型角的连续控制和纠偏是在生产过程中减少钢带镰刀弯产生错边的有效办法。螺旋管与相同长度的直缝管相比。生产效率高,老本低,生长较快。螺旋管的强度个体比直缝管高,能用较窄的坯料生产管径较大的焊管,还可以或许用同样宽度的坯料生产管径分歧的焊管。是以,较的焊管大都采用直缝焊,焊管则大多采用螺旋焊。直缝管所受的主应力偏垂直于管材抗攻击能力最低的偏向,而螺旋管则错开了管材抗攻击能力最低的偏向,使螺旋管焊缝长的上风转变成优势。
焊完的焊缝均经过连续超声波自动伤仪检查,保证了100%的螺旋焊缝的无损检测覆盖率。若有缺陷,自动并喷涂标记,生产工人依此随时调整工艺参数,及时缺陷。采用空气等离子切割机将钢管切成单根钢管后,每批钢管都要进行严格的首检制度,检查焊缝的力学性能,化学成份,溶合状况,钢管表面质量以及经过无损探伤检验,确保制管工艺合格后,才能正式投入生产。焊缝上有连续声波探伤标记的部位,经过手动超声波和X射线复查,如确有缺陷,经过修补后,再次经过无损检验,直到确认缺陷已经。每根钢管经过静水压试验,采用石油天然气行业标准和石油天然气工业标准生产直径159到2820mm壁厚3.5--26mm之间各种钢级双面埋弧焊螺旋钢管及直径57-630mm,壁厚3-16mm之间直缝焊接钢管,我们并代理包钢、天钢、成钢产碳钢无缝钢管以及合金无缝钢管,产品材质:为方便客户我们可代客户在本地加工钢管防腐、钢管保温、管端法兰焊接等业务。随着二号车间的顺利竣工年生产能力达到二十万吨。
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/dianqi/article-78055-8.html
-

-
孙宽宽
装备宙斯盾系统
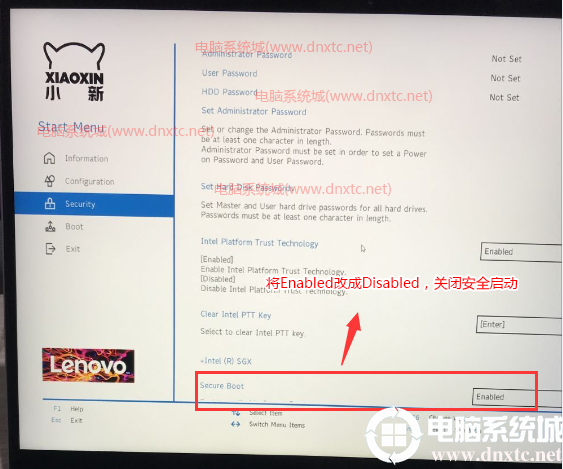 WindowsBootManager开头的硬盘启动模式不用更改默认为uefi
 如何安装荣事达纯水机
 迅龙数据恢复软件可以恢复您电脑上的宝贵数据目录
 室内游泳池设备生产游泳池三合一除湿机制造商
我最愛的女團