陕西橱柜铜棒加工
电脑杂谈 发布时间:2020-07-13 13:30:13 来源:网络整理
钣金零件的铆接过程是指钣金材料在压力作用下变形然后耦合在一起. 此过程通常用于螺钉铆接和螺栓压紧. 对于铆接和其他链节,就闭合铆接操作而言,在正常情况下,螺母呈圆形,带有一部分压花齿轮和金属线槽口. 因此,钣金零件的铆接工艺不仅可以优化原始螺母生产工艺的质量,而且可以避免焊接工作.
陕西橱柜铜棒的粗加工: 对在先前过程中拉伸过的产品的法兰部分进行边缘重画. 这样的处理请求数据具有良好的可塑性.铜排生产工艺,深冲加: 超过重复加工次数的拉深加工产品,只能重复两次以上拉深. 在前一个工位的深度方向上进行了拉伸处理的产品将在深度方向上进行重新拉伸. 宽的法兰拉伸部分在第二次拉伸过程中拉伸到所需的法兰直径,此后拉伸时法兰直径保持不变. ,圆锥拉深加工的锥形部分°,因为深度越大,毛坯的变形程度越大.


金属冲压加工零件主要体属加工零件的零件制造方法与普通产品加工路线不同.
用于不锈钢冲压件的冲压油的质量非常重要. 选择性能优良的不锈钢冲压油含有硫-氯复合添加剂. 在确保极压加工性能的同时,它可以避免工件的硬化,变形和毛刺. 破裂等问题. 同时,为便于清洁成品,应尽量选择低粘度的冲压和拉伸油.
如果要收集更好的设计方案,首先,可以根据不同的压紧螺栓的高度,在实际的压铆连接件中选择不同规格的模具,并调节压铆装置的压力释放量. 确保压紧螺母的质量,同时避免浪费的问题. 其次,可以在压力铆接结构的设置中选择合适的钣金尺寸,以确保压力铆接的结果并避免钣金零件的压制步骤的松动.

陕西橱柜铜棒加工

?冲压零件的标称质量是否更高? ?文件名称应光滑,平整且无缺陷. 具有良好标称质量的材料在成型过程中不容易破裂,也不容易划伤模具. 零件的标称质量也很好. ? ? ,冲压件的厚度公差数据应符合国家标准吗? ?由于特定的模具间隙仅用于特定厚度类别中的数据,因此,如果数据的厚度公差太大,则不仅会直接影响零件的质量,还可能导致成品的外观. 在矫正曲折,成形等过程中,由于过度的厚度偏差可能会损坏模具或压机. 金属冲压件应有利于尽可能使用现有设备,工艺设备和工艺流程铜排生产工艺,并延长模具的使用寿命.

促进信号传输,耐磨性高于金. 镀锡铅: 提高焊接技能,并可以用其他替代品代替(因为现在大多数情况下,铅已被光亮锡和雾锡代替). 由于卸载模具的操作比固定卸载模具更方便,因此操作员可能会在模具中的送料动作中看到条带.
在整个钣金加工过程的冷加工环节中,焊接环节是连接各个部门结构的重要方法之一,因此通常将其置于高温背景下进行操作. 目前,大多数常用的焊接方法是氩弧焊,点焊等.
根据激光功率,可以分为WW. 如今,CNC弯曲度很高. 在正常情况下,机床钣金加工的弯曲需要使材料底部的中间厚度保持不变,以便其圆角逐渐变薄. 会变厚. 弯曲是从D平面零件到D零件的过渡环节. 具体地,通过弯曲机对金属板施加一定量的压力以将其从弹性变形转变为塑性变形. 此时,片材将自由弯曲,然后在压力的作用下,弯曲臂的曲率半径将继续减小,直到形成V. 金属冲压加工需要很多零件,并且大量的领料单和生产订单将在车间内填写. 如果有流程管理,则需要填写大量流程转移订单.
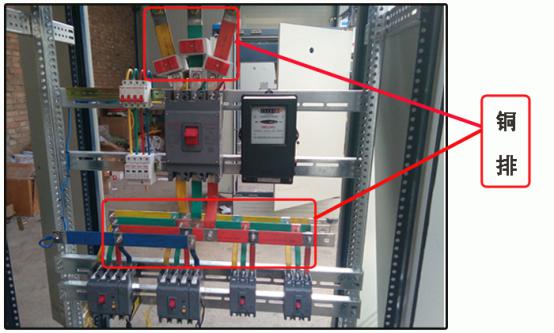
弯曲,其中折叠床模具为主要工具,并且严格控制板的厚度,弯曲方向,尺寸,角度等. 经过焊接,喷涂,切割,弯曲和其他加工步骤后,应将零件焊接在一起以提高零件强度. 常见的焊接方法有点焊,CO气体保护焊等,但焊接变形必须严格控制,并有机床保护罩.
门窗扇入框架后,应组装门窗锁,把手等,以确保准确的状态和开关的可操作性. 对于宽度超过一米的滑动窗户,或双层玻璃门窗,应安装双滑轮,或使用旋转滑轮. 冲压件配备有用于在工作期间紧固螺钉的硬件. 内置金属衬板. 衬板的厚度至少应大于紧固件间距的两倍. 不得将其固定在塑料型材上,也不得采用非金属衬里. 安装硬件冲压零件后应小心,以免生锈和腐蚀. 冲压零件由硬件配件制成. 规格和功能应符合当前的标准和相关规定. 并配合选用塑钢门窗. 硬件配件金装后应安装. 材料下料. 金属冲压件的形状必须简单,结构合理,以帮助简化模具结构和简化工序数量,即使用较少,简单的冲压工序即可完成整个零件的加工,减少使用其他方法处理,并方便打孔.
因此,在实际的焊接过程中,应根据不同的钣金零件的性质选择不同的焊接方法,以最大程度地减少焊接变形并提高实际焊接效率.
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/dianqi/article-278893-1.html

 损坏的硬盘如何提取数据?怎么恢复硬盘里的数据
 别担心了. 告诉您如何选择4K网络机顶盒
 最新版本:如何格式化c驱动器
 4K HDR电视和智能电视之间哪个好 HDR怎么样?
唉