含银铜棒连续挤压工艺的研制与实验研究
电脑杂谈 发布时间:2020-07-07 15:15:37 来源:网络整理
第46卷,2017年10月5日,第8卷. 46 2017年10月5日,含银铜棒的连续挤压工艺开发与试验研究李敏1胡建军2马兆平2张思萌2刘岚2(1. 重庆鸽牌电线电缆,重庆401120 ;.学校重庆工业大学材料科学与工程学院,重庆400054)摘要: 对于含银铜棒铜排生产工艺,进行了产品和连续挤压成型过程的分析和模具设计,以测试模具的制造和生产实验,分析组织,并检查产品的银含量,屈服强度,电阻率,伸长率和其他性能. 结果表明,连续挤出用于代替“轧制-拉伸-退火”工艺,效率更高. 将上拉法生产的含银铜棒挤出后,细化晶粒,在基体结构中形成富集的银. 元素为白色分散颗粒,产品的基本性能满足开发要求. 关键字: 铜银合金;合金铜排连续挤压微观结构工艺开发;实验研究CLC编号: TG376文档代码: B文章编号: 1671 -6795(2017)05 -0050 -04铜和铜合金由于一系列优异的性能,高电导率和导热率,强耐腐蚀性,良好的成形性和中等性强度高,已被广泛使用,并已成为仅次于铁和铝的第三大金属.

在纯铜中添加一定量的银对铜的电导率和导热率影响很小,对可塑性的影响很小,但是它可以显着提高铜的重结晶温度和蠕变强度[1],基于此,含银铜被广泛用于涡轮发电机的转子线圈中. 生产含铜或含银的铜棒的传统方法是使用“熔化-轧制(加热)-退火-冷拔”工艺,然后是“熔化-挤出(加热)-冷拔”工艺. ,性能可以达到或超过铜扁线标准的要求,但由于其自身的工艺原因,表面易于形成诸如剥离和夹杂物的缺陷,并且其铜产品的氧含量较高(通常大于200 r> Pm). 由于铜棒是通过此过程进行加工的,因此存在许多生产过程,较长的周期,并且原材料的尺寸与产品规格有关. 因此,很难为多品种和小批量模型的生产做准备,并且效率相对较低[1'2]. 连续挤压技术为铜棒的生产提供了新的技术手段和发展空间. 英国原子能机构的D. Green提出了连续挤压技术,以实现不间断的连续挤压. 原理是使用滑轮槽. 挤压轮的连续旋转,通过轮槽与毛坯之间的摩擦力,将毛坯连续拉入型腔,并在型腔中发生塑性变形,最后连续从挤压模孔中挤压出挤压物只要改变挤压模孔的形状,就可以生产各种线材和异型材产品.

此过程将传统压力处理中无用的摩擦力转换为变形的驱动力,使其成为坯料加热的热源,从而节省了能源;并且由于没有挤压压力,所以材料利用率高,一般可达95%以上;产品可以连续生产,理论上长度可以无限长,生产效率高. 由于产品处于热挤压状态,因此可以获得出色的机械性能和微观结构[3_6]. 在铜棒的连续挤压工艺中,如果工艺设计不合理且工艺控制不当,铜质材料的表面或内部会出母线产品的接收日期: 017-03-14作者简介: 李敏(1963-),男,工程师,主要从事电线电缆和铜合金塑性成形工艺的研究.

通讯作者: 胡建军(1974-),男,博士,教授,主要从事模具CADA的研究;: AM,材料表面工程新技术方向研究. 阶段5有色金属加工51型腔挤出模具被挤出以形成产品2模具设计,以进行连续挤出模具设计,如图4所示. 图4(a)是该组件的分解图,包括压紧轮,压实轮,塞子,型腔和模具. 腔是模具入口板和模具腔的组件. 总体设计经过精心设计,因此可以保证两个部分. 装配和装配关系,加工过程中的坐标处理[8]. 模具设计如图4(b)所示. 模具填充角为6°,上浆和精加工长度为5 mm. (b)使用连续挤压作为塑料成型工艺生产铜条的工艺流程如图2所示. 挤压坯段由含银的无氧铜棒通过向上拉伸法制成. 熔融铜的原料是纯度为99.95%以上的阴极铜. 在上拉过程中不允许添加旧材料. 银由工业纯银制成. 根据比例计算足够的添加量,并在向上引入过程中使用符合生产工艺规定的木炭作为覆盖剂. 将通过向上拉伸法生产的线圈棒转移到连续挤出生产线,展开和矫直后,执行连续挤出生产过程,然后进行冷却和卷取. 图2生产过程连续挤压工艺是在TU 400铜连续挤压线上设计的. 连续挤压的原理和组装结构如图3所示.
工作部件由挤压轮,压实轮,压模板,型腔,模具和塞子组成. 在挤压轮的圆周上有一个环形凹槽,铜棒材料通过该环形凹槽进给. 模内板和模腔的工作弧面与挤压轮的圆周重合,并保持合理的工作间隙. 在工作过程中,压紧轮在主轴电机的驱动下旋转,被压实轮压紧在压紧轮的环形槽中的杆料在摩擦力的作用下被连续咬住,杆料的运动为在模腔被阻塞之前被阻塞. 它由于摩擦而加热和变形,并受到挤压. (a)工具的分解图; (b)模具图图4挤压工具的设计图4连续挤压设备工艺参数为: 挤压速度W = 4 r / min,内部温度T = 550°C(带循环水冷却),压力为压实轮是在螺丝孔处产生的28 MPa的面力. 实验和试生产分为几个技术过程. 1在预热过程中,将型腔和铜棒(长20厘米)放入电阻炉中,加热至约500°C进行组装和挤出; 2)检查挤压间隙,检查型腔并用保险丝挤压轮子之间的挤压间隙,以确保该间隙在生产之前是合适的; 3)预挤出过程,检查组装是否完成,并打开挤出机(此时速度较慢),将新加热的铜棒放在挤出轮上进行预挤出,待挤出稳定后再送出连续挤压杆,以确保稳定的挤压成型; 4)稳定的挤压阶段,该过程是在送入挤压棒后稳定到有色金属加工空间46中的过程. 同时,在压挤轮送入挤压杆的同时将压实轮向上推,向下的力为适用于确保挤出的顺利进行. 钢坯线离开模具孔后,打开冷却水以形成稳定的挤压.
实验中的实际样品如图5所示,其中5(a)是通过上拉法生产的含银无氧铜棒,而5(b)是含银铜棒连续挤出后. (a)(b)分析了过程产品的组织. 用卡尔·蔡司立式金相显微镜Axio Imager A 1 0和JSM-6460 LV扫描电子显微镜(配备INCA光谱仪)对金相进行表征. 相组织如图6所示. 其中,图6(a)是向上拉伸法的光学显微镜的金相组织,表示出粗大的铸造组织的特征,晶粒宽度超过1mm. 图6(b)和图6(c)是光学显微镜,经过连续挤压工艺扫描后进行电子显微镜金相观察,材料的晶粒明显细化,大部分晶粒尺寸减小到小于10 um,表明在高温下温度形成条件下,材料重结晶. 放大6(c),您可以看到矩阵上分散有许多白色明亮的粒子,如图6(d)所示. 根据扫描电子显微镜原理,尽管电子显微镜成像方法是二次电子图像,并且在收集电子信号的过程中还存在反向散射电子的信号,但是这些白色颗粒可能由于腐蚀液的不同而凸出. 组织特性. 从形态的对比,或者由于元素分布不同而导致的元素数对比,这里富含的元素都比铜的原子数大.
图. 5实验样品图5 E x牙周样品(a)向上法OM; (b)连续挤压OM; (c)连续挤压扫描电镜; (d)连续挤压SEM放大图6样品6样品的表面结构扫描了6(d)中的亮白色颗粒,衍射峰和元素含量比如图7所示. 结果表明,银白色颗粒中的铜含量高于材料中铜的平均比例. 铜银合金是一种典型的固溶强化合金. 银分散在固溶体中并产生明显的固溶强化作用,从而提高了铜的强度和硬度. 银对铜合金可塑性的影响也很小. 银的添加可以显着提高铜的再结晶温度,蠕变强度和高温热低循环疲劳[9_11]. 测试产品的最终标准是性能,因为产品的元素和性能包括银含量和屈服强度a. ,电阻率,伸长率S No. 5有色金属加工53提出了更高的要求,因此对包括上述指标在内的多项性能指标进行了测试. 表1对实际指标和技术要求进行了比较,均超过了产品技术要求的有关要求,连续挤出后,产品氧含量小于50 r> Pm,符合开发要求. . 表1性能指标和技术要求的比较选项卡. 1性能指标和技术要求技术指标实际要求银含量0.0708%〜0.085%0.0750%〜0.078%20°C电阻率/ ixft•cm炣0.01765 0.01730〜0.01760屈服强度^. / MPa207〜275 265〜275伸长率s≤25%30%〜40%4结论(1)连续挤压可以代替“滚轧-退火-拉拔”方法成功开发含银铜棒. 该过程更有效; (2)将通过向上拉伸法制得的含银铜棒挤出后,将晶粒细化,并在扫描电子显微镜下观察,在基体组织中形成富含银元素的白色分散粒子. ()连续挤压工艺的产品性能,屈服强度,电阻率,伸长率均超过了产品技术要求的有关指标,产品达到了开发要求.
参考文献[1]周亚军,毛勇,邹义来. DEFORM-3D铜扁线的拉拔研究[J]. 属加工,2012,41(1): 31 -33. [4]尹新兵,张永杰,宋宝云. 关键词: 铜银合金,连续挤压,异形气泡,缺陷,缺陷研究热加工工艺,2007,36(5): 76-77. []宋宝云,范志新,陈继光,等. 铜铝连续挤压的技术特点及工业应用[]. 稀有金属,2004,28(1): 257-261. [6]牛玉英,宋宝云,刘元文. 银铜合金接触线的新制造工艺[J]. 许恒磊. 塑性工程学报,2006,13(3): 65-68. 在连续挤压应用过程中常见缺陷的分析与对策[J]. 李明良,刘平,刘新宽,等. 有色金属加工,2010,39(4): 1 -36. 铜合金的连续挤压工艺及模具设计[J]. 锻造技术,2014,39(11): []文山,常丽丽,尚兴军,等. 铜银合金丝的组织和性能[J]. 中国有色金属学报铜排生产工艺,2015,(6): 1655 -1661. [10]张洪云,张金标,谢波. 铜扁线连续挤压缺陷分析与优化[J]. 热加工技术,2010,39(23): 213-215. [1]甘树德,夏华,杜昌华等. 挤压轴套的数值模拟和模具载荷分析[J]•重庆理工大学学报,2 1(6): 50 -53. 铜-银合金母线连续挤压工艺的发展与试验研究李敏1,胡建军2,马超平2,张思萌2,刘岚2(1. 重庆贝鸽电线电缆,重庆401120; 2. 材料学院重庆工业大学科学与工程学院,重庆400054))摘要: 本文分析了Cu-Ag合金母线产品的连续挤压工艺以及模具设计. 介绍了模具的制造和生产实验研究,分析了产品的组织,并对产品的银含量,屈服强度,电阻率,延伸率进行了测试. 结果表明,连续挤压工艺的效率高于轧制-拉伸退火工艺. 经过连铸工艺对铜-银合金棒的晶粒进行连铸精制,在基体中形成白色分散颗粒,含有银元素,产品的基本性能可以满足开发要求. 关键字: Cu-Ag合金;铜排连续挤压微观结构工艺开发;实验研究
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/dianqi/article-271863-1.html
-

-
李淼
是吃着中国的粮食
 由光耦合器组成的脉冲电路图的原理和应用
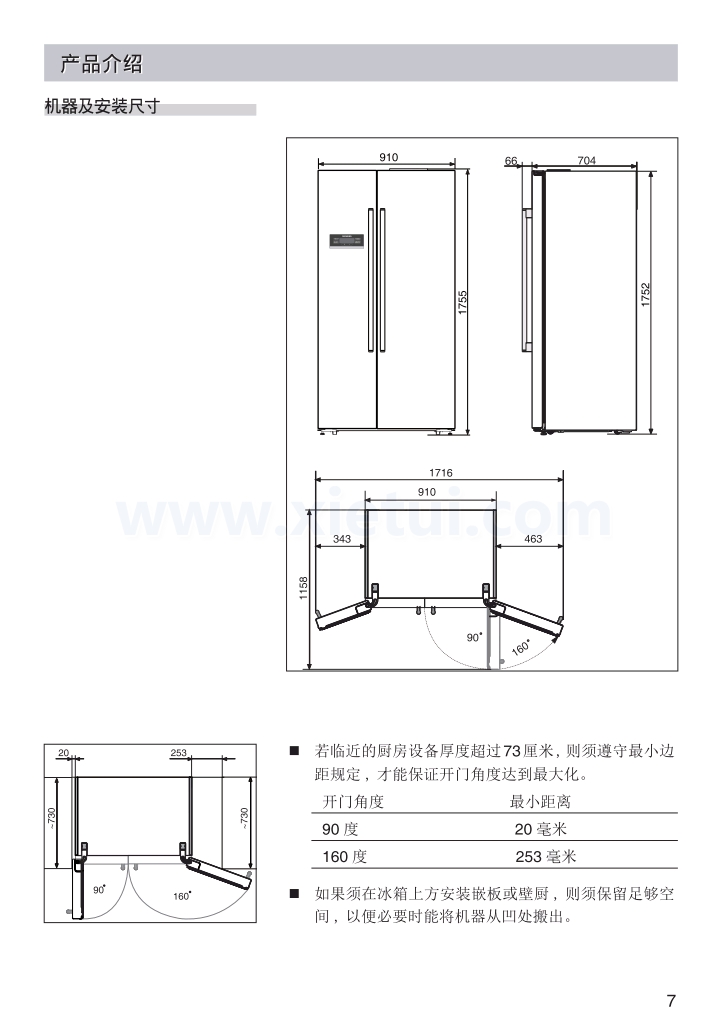 请问对开门冰箱的外部尺寸是多少
 格力空调新鲜空气单冷每小时耗电量-
 惠而浦冰箱的质量如何?从消费者的角度来看质量现实
100架P3C啊