关于铜棒的加工和工艺标准
电脑杂谈 发布时间:2020-07-06 22:05:53 来源:网络整理
铜排,也称为铜母线或铜母线,是由铜材料制成的矩形或倒角(圆形)矩形横截面的长导体(目前通常使用圆形铜排以避免尖端放电)以发挥电流和电气设备在连接电路中的作用. 铜排被广泛用于电气设备,特别是在完整的配电设备中. 1使用范围: 生产高低压开关柜母线,包括铜排和铝排. 工艺要求: 1.母线材料为铜和铝; 2.公交车本身不应有严重的凹坑,气孔,剥落,裂缝等; 3.通常使用铜排,除非另有要求,否则在出口处使用铜排. 4.除特殊要求外,铜排一般用于高,低压配电柜的接地排. 5除必要的坡度外,母线不得弯曲或歪斜. 6.母线表面上不得有明显的锤痕. 2 7.总线开关通常应符合国家标准. 如果有特殊的组件孔,应根据组件孔打开母线孔; 8.单位为毫米; 9.主母线,支线,元件引线应对称且一致,水平和垂直,整洁美观; 10.总线通常使用冷弯,很少使用热弯. 如果需要热弯,则铜棒不得超过350度,铝棒不得超过250度; 11.必须去除母线模切部分的毛刺,以免尖端脱落. 12.母线的弯曲部分应距离最近的绝缘子的绝缘子母线的边缘大于0.25L,但不小于50mm. 母线的弯曲部分应与母线连续. 连接位置不应小于30mm. 矩形铜条减少了直角弯曲. 皱纹; 3 13.

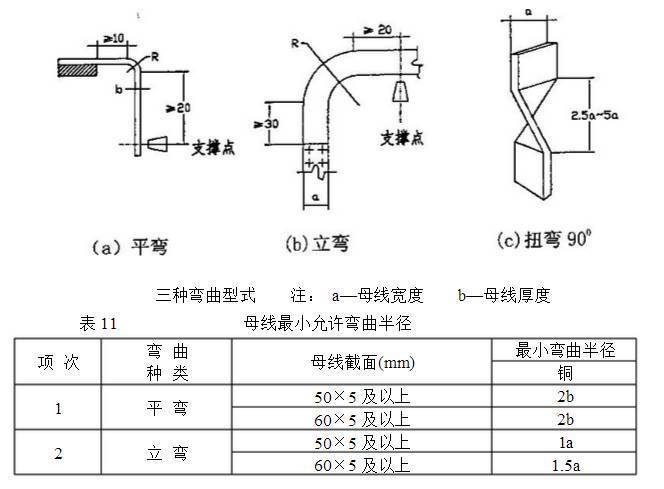
最小弯曲半径应符合上表,多根母线的弯曲应相同;注意: A是汇流排的厚度,B是汇流排的宽度,L是汇流排两个支撑点之间的距离. 当母线固定并用螺栓搭接时,连接点与支柱绝缘子支撑板边缘之间的距离应不小于50mm,并且上母线的端部与端子的水平弯曲起点之间的距离应不小于50mm. 下部母线应不小于10mm(如上图所示);孔的直径应大于螺栓的直径1mm,钻孔的直径应无歪斜,螺孔的中心距误差应不大于0.5mm. 15岁. 断路器铜排的选择: 铜排和铝排的宽度应与断路器出口端的宽度相同,并且可以适当减小直接负载侧的母线的厚度,以满足要求; 16.当分支母线连接到断路器时,母线的冲压通过圆孔连接. MNSGCK分支零线不需要从底部开始,但必须在从顶部进入时进行. 机柜中的零线和地线应以进出线方式安装. 机柜之前或之后; 17.为了便于安装变压器,铜条在测量室中断开并与平板相连. 搭接块的长度应符合变压器的安装和维护标准. 其他大于或等于4000A的直接连接应使用绝缘板母线夹固定,严禁使用绝缘子. 4 18.中压和高压母线穿过金属板时,应采取绝缘措施,例如配套衬套; 19.母线应使用绝缘支架固定铜排生产工艺,以确保母线之间以及母线和其他组件之间的距离保持不变. 两个水平点之间的固定距离不超过1000mm,两个垂直点之间的固定距离不超过800mm.
铜铝母线弯曲后无裂纹,严重皱纹,槽高不大于1mm铜排生产工艺,弯曲半径不小于排的两倍. 允许弯曲半径等于汇流排的厚度,但前提是铜和铝汇流排在弯曲后不开裂或起皱; 18.铜和铝母线与电气部件的接触表面应光滑,接头的边缘和开口应无毛刺和颠簸. 20.铜和铝母线的螺栓连接以及支撑母线与电气元件之间的连接以及距离所有连接10 mm以内的位置均不得涂漆;当母线和母线,母线和支线母线连接到电气部件时,搭接面应满足以下要求. 1>将铜排连接到铜排时,应将其表面镀锡. 当客户有需求时,他们应该满足客户的需求. 2>将铝棒与铝棒连接时,可以直接连接(应去除重叠面上的氧化层). 3>将铜排连接到铝排时,铜排应镀锡或镀银. 在特殊情况下,应使用铜铝过渡板. 5月21日. 母线搭接时,接触面应平整,无氧化膜,加工后截面积的减小应满足以下要求: a)铜线的截面积不得超过原始截面积的3% ; b)铝条不应超过原始横截面积的5%. 21岁. 母线安装过程要求1>母线布局应清晰,整洁,美观,水平和垂直. 2>将铜和铝母线连接到电气组件时,母线和电气组件的根部之间的距离应不少于5mm. 22岁. 铜和铝母线连接到电气组件,铜和铝母线连接到铜和铝母线.

连接面紧密可靠,并配有防松装置; 6 23.铜和铝母线连接到电气组件,铜和铝母线通过螺栓连接. 螺栓直径应比孔直径小1mm. 24岁. 用于固定汇流排的所有螺栓,螺母,垫圈和弹簧垫圈均应镀锌. 25岁. 将铜和铝母线连接到电气组件时,将铜和铝母线连接时,应使用螺栓的长度和固定螺栓来固定螺栓. 螺母露出2至5个齿. 螺母侧面应有一个弹簧垫圈或锁紧螺母,并做一个锁紧标记. 26岁. 当两个电气组件通过铜或铝母线连接时,如果距离大于800mm,则应在母线上添加绝缘固定点. 汇流排上的绝缘固定点应固定牢固,并且受其支撑的汇流排不应受到外力的影响. 7.1. 流程准备1.根据设计图纸和生产任务清单,考虑最佳计划. 2.检查主要电气元件和附件的型号规格是否符合图纸和材料清单的要求,以及产品许可证和合格证书是否完整. 2.母线的选择1.主母线的规格和材料符合设计图纸. 当对分支母线的材料没有特殊要求时,与主电路母线相同. 2.分支电路总线(电线)的选择基于图中标记的电线直径. 如果未标记,则根据断路器电流进行选择. 3.在选择主电路或分支电路的总线时,请根据额定电流选择横截面规格不小于表2和表3中载流量的规格. 4.低压配电设备的接地母线(PE)应满足表1的要求.

9 5.高压配电设备的接地母线横截面应不小于30平方毫米,门上的接地线应不小于4平方毫米. 6.母线的表面应光滑,光滑,无裂纹和夹杂物. 10 III. 技术要求1.对于电气部件,带电部件与母线之间的电气间隙,爬电距离应不小于表5,表6和表7中给出的值. 为便于施工,我厂的低压开关柜要求电气间隙不少于15mm,爬电距离不少于20mm. 如有特殊情况,应不小于表6的值和表7). 11 2.母线的颜色和相序应符合表8的规定. 12. 3.母线的触点应紧密连接,连接螺栓的紧固力应符合表9的规定. 13 4.母线的生产铜母线的生产: 1母线的方向和尺寸由制造商确定,相同形式的开关设备的接线应一致. 2.汇流条应拉直并拉直. 汇流排用于拉直汇流排,并通过短槌进行局部调节. 垂直弯曲(侧面弯曲)应不大于2mm / m,平面弯曲(宽弯曲)应不大于3mm / m. / m,切割表面应光滑,并且不应有毛刺和切口变形影响质量. 3.根据组件的位置和所选的方向,使用硬线或其他材料制作母线模型,以获得最理想的弯曲形式. 根据其扩展尺寸,使用母线加工机冲切材料,并绘制弯曲线. 4.母线表面应光滑,平整,不得有裂纹,皱纹,夹杂物,变形和扭曲.
5. 母线的弯曲类型应根据需要弯曲. 基本的弯曲类型有以下三种,弯曲类型和最小弯曲半径. 14注意: 将母线扭转90°时,扭转部分的长度应不小于母线宽度的2.5〜5倍. 6.母线应尽量少弯曲成直角. 弯曲后,不应有裂纹或明显的皱纹. 不允许弯曲与原始弯曲方向相反的母线. 7.多个汇流排的弯曲程度应保持一致,并且汇流排之间应有与汇流排相同厚度的间隙. (在特殊情况下适当处理). 8.母线弯头与搭接点之间的距离应为10mm,母线弯头或母线搭接点与支撑点之间的距离应大于或等于20mm(受空间限制的除外) ). 15 5.打孔(钻孔)1.首先在需要打孔的汇流排中心线,然后用冲头打一个定位孔. 2.根据具体情况,使用母线加工机或钻孔机钻孔. 母线连接器的直径应大于螺栓直径0.5到1毫米. 打孔(钻孔)应垂直且不歪斜,孔之间的中心距误差应不大于0.5mm. 3.不同宽度的铜母排的打孔(钻孔)的数量和尺寸如表12所示. 1617 4.打孔(钻孔)后的毛刺不应随锉锉,而应使用毛刺钻去除,深度不得超过0.8mm. 5.母线接触面应使用压花的整平模具进行处理. 处理过的接触表面应无氧化膜. 加工后的压下值不应超过原始横截面的3%.
6. 将汇流条固定在绝缘子上时,应如下图所示进行汇流条打开. 18 VI. 母线和电气组件之间的连接1.直接连接要求: 当组件的端子平坦时,可以如图所示用螺栓直接紧固母线连接,但紧固件必须由钢制成. 19 2.如果组件接头是螺钉,则可以将母线直接连接到螺钉,如下图所示,为防止松动,需要加入锁紧螺母,并且在两者之间不需加垫片. 锁紧螺母. 20 7.一次母线接线检查母线安装完成后应无应力,拆卸检查应符合表13的要求. 21 8.母线热收缩1.组合变电站中的三相母线应加热. -缩小. 2.母线热缩管的颜色应符合表8的要求. 3.根据母线的规格选择合适的热缩管,并根据所需尺寸使用墙纸刀. 4.将热缩管放在母排上,然后用热鼓风机对其进行加热,直到将热缩管紧紧包裹在母排上. 5.热缩管放置后应保持扁平无皱纹. 6.设备中的中性线和接地线可能无法热收缩,但应粘贴相应的接地和中性线标志. 宽度小于40mm的母线带有Φ20mm标记,宽度大于40mm(包括40mm)的母线带有Φ30mm标记. 九,汇流排的组装1.汇流排和汇流排以及汇流排与电气部件之间的连接应使用通孔螺栓紧固,通孔螺栓的紧固力应符合规定请参见表9. 2.汇流排重叠的接触面应保持清洁. (如果有特殊要求,可以使用动力复合润滑脂. )3.将汇流排水平放置时,螺栓应从下到上磨损. 在其他情况下,螺母应放在维护侧. 压平弹簧垫圈后,将其旋转到半扣中. 扭矩为. 建议螺栓长度应露出2至5个螺母扣. 4.螺栓的两侧均应使用垫圈. 相邻螺栓的垫圈之间应有3 mm的间隙. 弹簧垫圈或锁紧螺母应安装在螺母侧. 5.螺栓应受力均匀,电气设备的端子不应承受额外的应力. 6.汇流排安装后应该没有压力. 7.母线的连接可以通过特殊的绝缘盒进行保护.
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/dianqi/article-270990-1.html
-

-
宣帝萧察
这种先人后己
-
郭路
质检总局这种业余表现让人产生无限遐想
 8K电视问世,但与4K电视的差距目前不大,您是否认为有必要进行更改
 联想硬盘保护系统,编辑器将教您如何使用联想硬盘保护系统
 海尔t68d摄像机图像倒置_如何打开海尔t68d笔记本蓝牙_海尔t68d拆解
 电源风扇噪音大_电源风扇用什么油_机箱电源风扇调节转速
伊拉克现在一团糟