压力容器设备的安装和施工计划
电脑杂谈 发布时间:2020-07-02 16:02:30 来源:网络整理
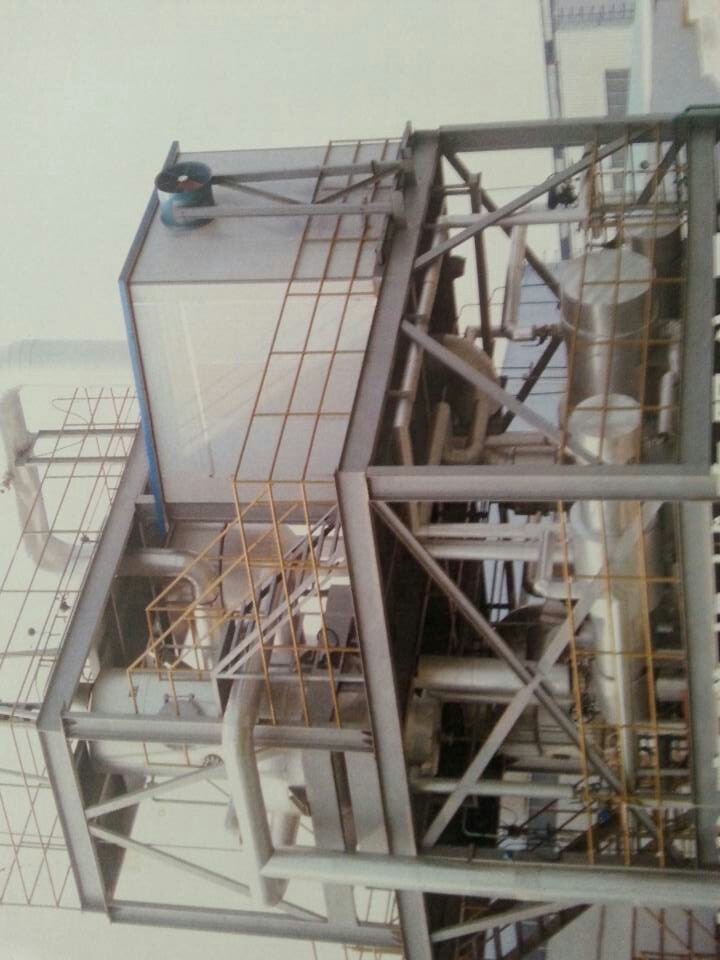
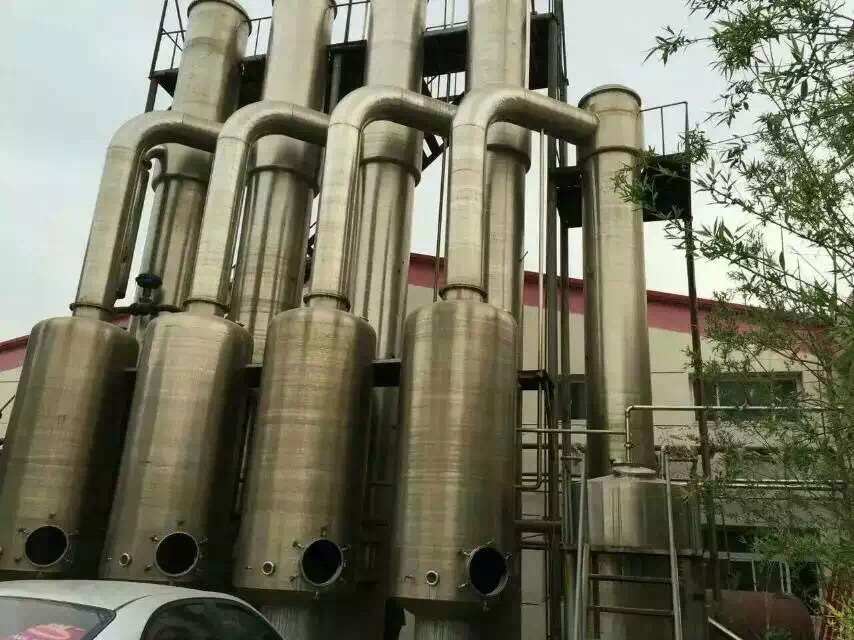
认真安排xxxx的设备安装和施工计划准备: 审核: 批准: xxx的施工计划该施工计划适用于xxxx的蒸发器的设备安装项目. word1精心组织1.准备依据: 根据设计图纸和技术要求,国家标准和规范进行施工和验收,采用以下规则: 《压力容器安全技术监督条例》《工业金属管道工程施工和验收规定》 G1350235- 97“压力管道安全管理和监督条例” 2.项目概述: 1.一台蒸发器,需要整体安装. 2.设计参数: RZQ22,设计压力为0.66MPa,最大工作压力: 蒸发段为0.6MPa,导热油段为0.5MPa,设计温度为250℃,最高使用温度为220℃,材料名称: 饱和蒸汽和导热油. 3.主要施工人员和施工设备的组织: 1.施工人员组织: 施工负责人: 技术负责人: 技术人员: 电焊工: 领班: ǯ工人: 2.施工工具: 两台电焊机和两套燃气割炬,1个压力测试泵,1个可逆链3t,2个可逆链5t,2个角磨机,1个内磨机,1个无齿锯和各种小型工具. 四,施工方案(一),施工程序及监督检查1.安装前设备负责人应将施工项目提交现场所有施工人员和质量检验人员,并移交图纸,技术档案和现场施工计划,记录表,安装标准和规范.

2. 安装施工负责人的质检员组织所有施工人员熟悉图纸数据,安装工艺流程,施工计划等. 3.安装前施工负责人应当组织现场施工. 人员对用户提供的设备进行全面清点. 蒸发器和其他零单词2组件的规格和数量应精心安排和准确;蒸发器及其他部件应进行详细检查. 并做好记录;质量检验人员参加监督检查,发现缺陷应现场记录并及时报告甲方(必要时报告技术监督局监督机构),并与有关部门讨论处理方法. 单位要确保安装工作质量. 4.根据施工单位提供的设备布置图和基本施工图,对土建质量进行全面的现场测量和复核,做好记录,并及时向用户单位提出问题. 如果找到,并进行协商和处理以使设备基础与安装一致. 要求. 5,质检人员应及时,认真地进行基础设施的验收,安装工作的步骤,安装工作的技术参数的现场记录,填写有关登记表,并签署部分表格. 并得到有关单位用户和代表的认可. 用户和相关单位代表的签名被批准. (2)施工安全措施1.施工负责人对施工安全负全部责任. 2.在安装施工的中,必须执行公司制定的设备安装现场安全管理体系,以确保安装现场不会发生事故,并确保安装工程顺利进行. (3)蒸发器主体的位置和水平调节. 在设计完设备并将其放置在立式容器蒸发器中之后,安装应基于安装基准,以对齐并调平设备上的参考点,以确保设备水平;垂直找平,最大倾斜角度不大于3.6mm(L / 1000);水平找平时,水平倾斜角不应大于2mm(2D0 / 1000);用相应的参考点进行水平校正,并进行现场记录.

(4). 加热管道系统的安装1.管道和阀门附件的材料,规格,型号和质量应符合设计文件的要求,并应按国家标准进行外观检查. 那些不合格的人不能使用. 2.各种压力阀在安装前必须经过对象压力测试,测试压力不得小于公称压力的1.5倍. 密封性试验的试验压力为标称压力的1.25倍,试验介质为纯净水蒸发器安装,时间不少于5分钟,并检查客体和填料的渗漏是否合格,并作记录. 3,管道主要由具有相应材料合格证的无缝钢管制成;管道按焊接施工工艺进行焊接. 管道布置要合理,时尚,阀门和仪表的操作和拆卸必须方便;安全阀3.验证通过后,压力表应安装到位. 4.安全附件: 安装温度表,液位计,压力表时,表盘表面应垂直;最好在垂直表面上画出最大允许工作压力和温度红线(压力表考虑到旋转自如,无漏油,无油传输). 压力表管不得绝缘. (5)1.焊接材料: 焊条: E4303,规格φ3.2mm;电极干燥温度145℃±10℃,时间2小时,干燥后保温,并作干燥保温记录. word3仔细分类2.研磨机将管口加工成“ V”形凹槽,其角度为70±50,钝边为1mm. 3.焊接方法: 手工电弧焊. 4.焊接前,焊接表面和内壁应清除10mm的油污和铁锈,并检查是否有裂纹,夹层和缺陷.
5. 焊接处应采取防风防雨措施. 6.焊件的内壁应平整,交错端口的一侧焊应不超过壁厚的10%,对接接头的端面应垂直于管道的中心线,并且端面的偏差不应超过管道外径的1%. 7.焊接起弧应在凹槽内,并采用向后起弧方法,不能在压力元件和管道的外部焊接位置起弧. 8.在焊接过程中,应特别注意接头和电弧的质量. 两层焊缝的接头应错开,第二层焊缝可在通过自检后进行. 9,管子固定在接头上时,φ89mm和φ57mm外径管子采用四点固定焊接,点固定焊接长度为5mm;如果点焊时出现裂纹,则必须去除再焊接. 10.焊缝焊接后,应清除焊渣和飞溅物,并在距焊缝50毫米的位置标记焊工代码印章(印章的数量应垂直于焊缝). 11.持有所有合格管道的焊工应负责现场焊接. 焊缝外观检查合格蒸发器安装,X射线膜探伤样品取5%,质量不低于III级膜. 只有在探伤合格后,才能进行水压试验. 未通过探伤的焊缝必须维修. 如果仍然不合格,则必须进行第二次维修. 维修前应制定维修计划. 进行维修,并在维修后使用相同的方法进行探伤. 同一焊缝只能修复3次. (焊接位置和X射线检查位置的焊接记录)(6)电气控制和仪表的安装1.安装前,请检查电气控制柜的外表面是否有破损,是否有破损或间接连接内部组件和电路.
2. 与电气控制柜匹配的仪器,电线和导管是否完整,完好无损. 3.根据过程,按照图纸和说明安装接线,并将外壳接地. 4.安装后,经过检查,在绝对绝缘和安全的情况下,可以发送电源进行调试. (七). 在进行水压试验的所有设备,管道,阀门和仪表安装完毕后,应由质量检查员和公司质量检查员对水压试验进行自检,并进行记录. 通过自检后,应派压力容器检查室和施工单位参加水压试验. 在进行水压测试之前,应对蒸发器和水管道进行空气净化. 在扫气过程中,流速应不小于20m / s. 目视检查排气中是否冒烟,无尘时,应在管道末端的排气口设置铝靶板,且无锈,尘,湿气等杂物,合格. Word4精心组织. 1.手动压力测试泵将蒸发器和水管道缓慢加压至0.3 MPa,以停止压力增加并保持压力20分钟. 进行压力增加后的第一次检查,并及时处理问题. 如果正常,继续加压至0.6MPa的额定工作压力,保持压力20分钟,进行第二次检查;如果没有异常,继续加压至测试压力为0.9MPa(0.6MPa×1.5倍= 0.9MPa),保持20分钟,降低工作压力进行全面检查. 在此期间,压力保持不变. 金属壁上没有液态珠和液态雾,受压部件也没有冷风. 没有可见的残余变形表明该液压测试合格且可以绝缘.
通过测试后即可进行绝缘. 2.通过测试后,卸下法兰接头接口的盲板,然后将压力表重新安装回原来的位置. 3.整个系统的液压测试完成. 液压试验必须由压力容器检查办公室和施工单位进行. 液压测试合格. 各方代表应签署并批准安装质量证书. (八),电控仪表调试1.检查线路电压是否符合要求,各开关位置是否正常. 2.检查阀门和仪表是否正常. (九)试运行,总体调试,运行验收1.试运行正常,试运行合格后,向质量技术监督局和施工单位报告,并派人员与公司质检员和安装负责人一起接受总经验. 可以保证以下各项的安装质量合格,总经验合格;一个. 所有阀门均可灵活开关,无泄漏. b. 压力表和温度计指示清晰准确. C. 液位控制器和报警系统灵敏,安全,可靠. d. 污水处理系统平稳,安全,无振动. e. 电气设备准确,安全可靠. 2.在接受全部经验时,应仔细观察并记录所有组件和辅助设备,并进行详细记录;验收后,应将所有技术数据如实填写在“安装质量证书”中,并认可参与总体调试和验收的有关单位代表的签名. (10). 移交程序项目完成后,安装数据将移交给用户单元进行存储以供检查. 质量检查员负责监督该程序的实施. 公司的质量检查员和质量检查员负责全面检查实施结果,以确保按照质量和数量完成安装工作. word5
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/dianqi/article-265922-1.html
-

-
刘涛
幸福快乐
-
王秀锋
按他的经济法
-
 泡沫空调清洁剂会腐蚀电动机吗
 海尔小冰箱的尺寸和价格表【图】
 什么是自锁和互锁?自锁联锁的工作原理和电路图
 操作方法:如何使用硬盘录像机网络硬盘录像机设置步骤[详细]
在干粉下还能生蛆太扯了吧