昆山数控龙门加工报价
电脑杂谈 发布时间:2020-07-01 21:22:58 来源:网络整理
数控龙门加工报价-江阴市新城东孙机械厂
夹具和夹具,很难明确区分夹具和夹具. 通常,夹具是指工件**,支撑和夹紧装置,还具有切割导轨,但是夹具(FIXTURE)仅具有**,支撑和维护功能. ,手工电弧焊在汽车制造中并不广泛使用. 点焊在车身制造中使用最广泛. 光滑的夹具底座在中国并未广泛使用,但在欧美的工业发展中已广泛使用. 实际上,它是精加工后夹具底座的精密毛坯. 零件的固定部分和机床的固定部分以及夹具上的零件的固定部分已经完成. 用户可以根据自己的实际需求加工制造特殊的夹具. 如果端面与MCS不一致,则需要确认工程图并重新创建LOCATOR. 异形零件: 异形零件是具有不规则形状的零件,其中大多数需要点,线和表面多工位混合加工,例如叉子. 主轴不改变方向,工作台与工件一起旋转90°. 完成五个方面的处理. 关于锻造,在汽车制造过程中,锻造加工方法被广泛使用. ,满足夹紧过程中的简单**操作;易损部件必须是可更换的结构,当条件足够时,无需使用其他工具. 龙门铣床由立柱和顶梁组成,形成门架. 水平梁可以沿两个垂直列的导轨上下移动. 在水平梁上有1到2个带有垂直主轴的铣头,它们可以沿水平梁的导轨横向移动. 安装带有水平主轴的铣头,该主轴可以沿列导轨上下移动. ,轴承锁紧螺母,这两个部分很小,但它们也起着重要作用.


复杂曲面: 通过普通加工方法很难或不可能完成复杂曲面. 由于在设计期间机床的有限加工空间,夹具的切屑去除的平滑性,夹具通常被设计为具有相对紧凑的空间. 这时,在加工过程中产生的铁屑常常被忽略,从而积聚在夹具的死角中. ,关于工装夹具设计的基础知识,一个优秀的工装夹具必须满足以下基本要求: 保证工件加工精度的关键是确保加工精度,首先在于正确的**设定**基准, **方法和**组件(如有必要)**还需要进行误差分析,并且必须注意夹具中其他组件的结构对加工精度的影响,以确保夹具能够满足加工精度要求工件. ,为什么同一台机器的生产效率相差几倍?结论是数控机床所用的夹具不合适,大大降低了数控机床的生产效率. 为了制造冷冲压零件,必须准备一个模具. 模具通常分为两部分,其中一个安装在压力机上方,可以上下滑动,另一个安装在压力机下方并固定. 淬火是将钢零件加热并在保温后在水或油中冷却以增加硬度. 回火通常是随后的淬火,再加热淬火的钢制零件以及保温后冷却以稳定组织并使其变脆的后续过程. 对于小尺寸***,结构应紧凑. 在满足上述要求的同时,结构应尽可能简单,并且制造和使用方便. 应当指出,这里提到的精密组合平口钳不是老式的机器和虎钳. 老式虎钳功能单一,制造精度低,不能成批使用,使用寿命短. 它们不适用于CNC机床和加工. 在中间使用.
,刀库,加工中心刀库分为三种: 铲斗式,盘式和链式,其容量依次增加. 如果加工系统产生共振,则可能是铣削速度过快,***系统的刚性不足,工件的夹紧力不足以及工件形状或工件夹紧方法. 此时,应采取诸如调整铣削量,增加***系统的刚度以及提高进给速度等措施. 维修车间的普通气体焊接是一种燃烧易燃并使用氧气支持燃烧以产生高温火焰的方法,该高温火焰熔化并连接电极和焊件. 江阴市新城东阳机械厂位于江苏省,交通十分便利. 公司技术力量雄厚,生产设备先进,检测手段完善,质量管理严格,各种产品性能可靠,使用寿命长,售后服务周到. 我们处理的产品包括: 进行非标准金属加工,CNC加工*,线切割,车削,模具制造,维护,剪切,包边等. 异形零件: 异形零件是具有不规则形状的零件,并且它们中的大多数需要点,线和表面多工位混合处理,例如叉子. 如果加工系统产生共振,则可能是铣削速度过快,***系统的刚性不足,工件的夹紧力不足以及工件形状或工件夹紧方法. 此时,应采取诸如调整铣削量,增加***系统的刚度以及提高进给速度等措施. 因此,在设计过程中,应根据订单和生产能力对夹具方案进行必要的技术和经济分析,以提高夹具在生产中的经济效益. 性能良好的工装夹具应具有足够的强度和刚度,且操作简单,省力,安全可靠. 砂料必须具有一定的粘结强度,以便能够成型为所需的形状,并且能够抵抗高温铁水的冲刷而不会塌陷.


夹具和夹具,很难明确区分夹具和夹具. 通常,夹具是指工件**,支撑和夹紧装置,还具有切割导轨冲压加工中心 精密车充,但是夹具(FIXTURE)仅具有**,支撑和维护功能. 在上述组合形式中,移动柱式(固定工作台,移动龙门架),起重机式(固定工作台,移动梁)也具有多种类型的龙门加工中心. ,线切割可分为快速线切割,中线切割,慢线切割. 光盘工具库采用机械手来更换工具. 换刀速度快,但故障率较高. 还有一些圆盘刀库,铲斗刀库通过主轴直接更换. ,作为工件检验基准的依据. M.C.P的设置方法由工程技术人员以及模具和夹具设计人员在设计主体图纸时决定. 在公司近几年的发展建设中,公司始终坚持: “以人为本,诚信经营,同质价格比较,同等价格比较质量”,努力为客户提供更好的产品. 在保证产品质量的同时,我们可以做一个良好的售后服务. 经过多年的努力,我公司生产的产品受到了市场客户的好评. 立式加工中心通常具有三个线性运动坐标,XYZ轴,第四个轴A轴也可以安装在工作台上. ,首先将框架(底部面向天空)放在传送链的起始位置,然后安装后桥组件(包括板簧和车轮)和前桥组件(包括板簧,转向节和车轮)安装到车架上,然后翻转车架以安装转向器,储气罐和制动管路,油箱和燃油管,电线和车轮等. *安装发动机总成(包括离合器,变速箱和**制动器)之后,连接至变速箱的车轴,然后安装驾驶室和前面板部件.
这时,汽车可以下线了. 同时,对于生产的零件,对精度要求较高的零件采用先进的非标复合材料***,可以提高加工精度和生产效率. (资料来源: 汽车技术专家小泉机械). ,线切割具有快线,中线,慢线,快线切割效率****,中线次,慢线切割效率****. 一体式***刀片与柄连接. 积分***在早期被广泛使用,并且***有效地进行研磨***. 这些零件通常是通过落料,冲孔,深冲,弯曲,翻边,修边和其他工艺形成的. ,永磁式夹具具有快速*夹紧,易于实现多工位夹紧,可单面多面加工,夹紧稳定可靠,节能环保,自动控制等优点. 因此,当精度要求不高且标准***可以达到较好的加工效果时,应尽可能使用标准***以减少库存并提高互换性. 对于末端有分布孔和曲面的圆盘零件,应选择垂直加工中心,而应选择具有径向孔的水平加工中心. ,**加工中心: **加工中心是五面加工中心,具有立式加工中心和卧式加工中心的功能. 工件夹紧一次后,就可以完成除安装面以外的所有侧面和顶面的加工. 这些大型零件可以是铸铁零件或焊接钢结构零件. 它们是加工中心中体积最大,重量最大的零件. AKIRA-SEIKI铸件由经过热处理且稳定性高的高级Mihanna铸件制成.


在进行线切割之前,应将电极线准确设置到切割的起始坐标位置. 调整方法包括目测法,火花法和自动对准. ,铣削: 铣削是在铣床上用铣刀加工工件的过程. 在制定工艺流程时,应充分考虑实现灯具的可能性,并且在设计灯具和固定装置时,如有必要,还可以对工艺流程提出修改建议. CNC铣床有两种类型: 无刀库和刀库. 例如,板部件,旋转部件和块部件的夹紧方法不同. 特殊夹具或自行设计的夹具可用于夹持工件. 简而言之,根据工作台的数量和功能: 有单工作台加工中心,双工作台加工中心和多个工作台加工中心. 汽车上的气缸体和气缸盖,变速箱的匹配平面和盖都用刨床加工. 到2010年底,中国的CNC机床数量将近100万,这意味着由于夹具选择不当或应用不当而导致的CNC机床超过50万. 可以说,关于CNC机床夹具的选择和应用的文章很多,因为它具有巨大的潜在经济利益. Sun的机械产品销往全国各地,产品质量和性能已达到先进水平,深受用户欢迎和信赖. 同时,公司可以根据不同的客户要求设计制造特殊规格的产品.

这样,您可以节省以后在加工零件时的时间. 生产周期可以大大缩短. 由于使用计算机代替了原来由硬件逻辑电路组成的数控装置,因此可以通过计算机软件来实现输入操作指令的存储,处理,运算,逻辑判断等控制功能,并对生成的微指令进行处理. 它被发送到伺服驱动设备以驱动电动机或液压致动器以驱动设备运行. 龙门加工中心: 大多数主轴垂直放置,带有ATC系统,并且主轴头配件可互换,该系统具有许多软件功能,可以在一台机器上使用,并且适合加工大型零件. M.C.S的定义: 确定M.C.P之后,在工件图和装配图中标记该部分的形状和位置,并记录管理编号. 这时,该部分被调用. **的概念: 与操作员的熟练程度无关,始终将工件置于*位置. 为了确保工件的加工精度,确保加工精度的关键首先是正确选择固定基准,固定方法和固定零件. 如有必要,还需要进行固定的*误差分析,并应注意夹具中其他零件的结构. 对加工精度的影响确保夹具可以满足工件的加工精度要求. 公司以优良的品质和信誉至上的经营宗旨,本着务实创新的精神,以客户的要求为质量标准,采用科学的管理模式,形成了一套完整的质量管理体系,优良的产品,交货及时,达到每个客户的满意是我们永恒的承诺. 就品牌而言,轴承品牌的选择不受加工中心制造商的控制,只要选择主轴单元的品牌,目前就可以满足大多数用户的需求.
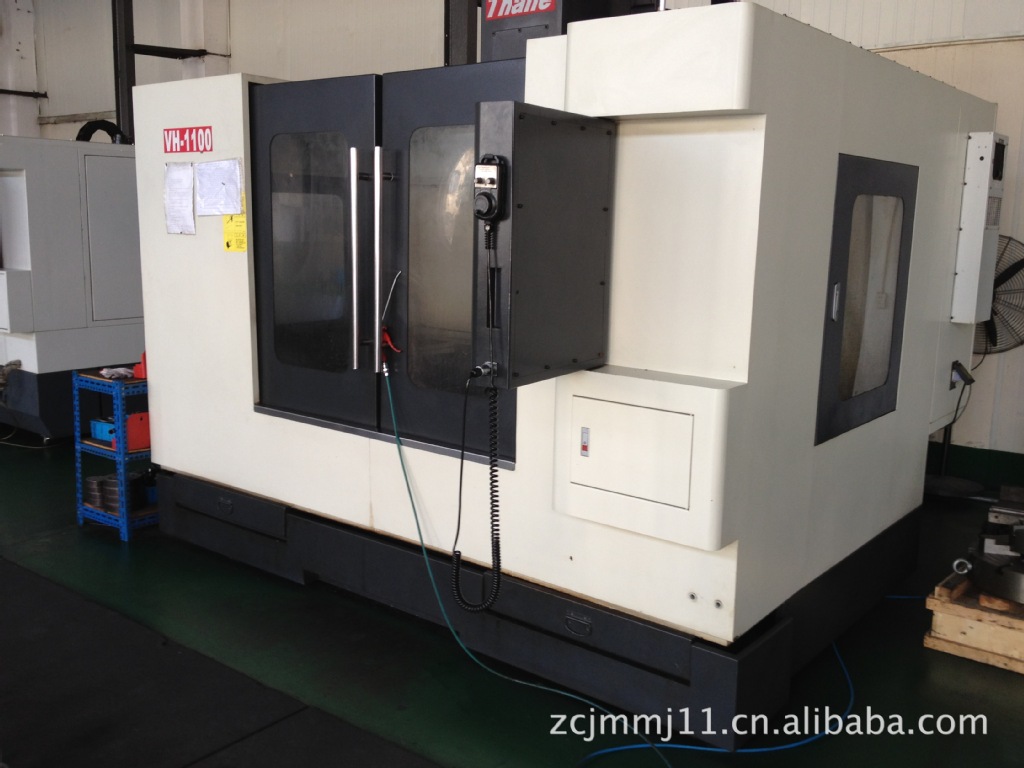
光滑的夹具底座在中国并未得到广泛使用,但已广泛用于欧美等发达行业. 实际上,它是精加工后夹具底座的精密毛坯. 零件的固定部分和机床的固定部分以及夹具上的零件的固定部分已经完成. 用户可以根据自己的实际需求加工制造特殊的夹具. ,电动永磁夹具是一种通过使用新型永磁材料(例如钕铁硼)作为磁力源并应用现代磁路原理设计的新型夹具. 大量的加工实践表明,电动永磁夹具可以大大提高数控机床和加工中心的综合加工效率. 经过冷冲压的汽车零件包括: 发动机油底壳,制动器底板,汽车车架和大部分车身零件. 2011年,中国生产铣床109.84万台,实现工业总产值6606.5亿元,同比增长32.1%,其中数控铣床27.21万台,同比增长15.26%,已成为数控铣床铣床消费的主流. **轴零件的基准和夹紧主要通过以下方式进行: 带工件的中心孔**: 在轴加工中,零件的外表面和端面的同轴度以及零件的垂直度旋转轴的端面是它们相互位置精度的主要内容. 这些表面的设计基础通常是轴的中心线. 如果使用两个中心孔**,则符合重叠基准的原理. 铣镗头配备有铣镗头. 主轴(套筒或柱塞)可轴向进给,并具有运动微调装置. 微调速度可以低至5 mm / min.

可转位车刀是使用可转位刀片的车床工具. 切削刃变钝后,可以快速将其转位并用相邻的新切削刃替换,该切削刃可以继续工作,直到刀片上的所有切削刃变钝,并且将刀片报废以进行回收. 慢速丝电火花线切割的线速为0.2m / s,电极丝进行低速单向运动,切割精度很高. 在粗加工过程中,为了提高零件的刚性,可以将轴的外表面和中心孔用作加工参考. 汽车由10,000多个零件组成. 每个零件必须先通过不同的工艺进行加工和成型,然后才能在汽车上组装. 今天,让我们看一下七种主要汽车的加工技术. 而且,链条类型通常用于容纳数量较多的***型号,其价格也随之上涨. 该加工中心适用于零件复杂,精度高且需要频繁更换产品的中小批量生产. 在车床上加工汽车的许多轴零件和齿轮毛坯. ,优先研究和审查夹具的结构和配置是否可以确保工件产品的质量. 正常的归一化受到人员,设备和环境的极大影响,这使得难以控制工件的冷却速率和均匀性,从而导致较大的硬度分散和不均匀的金相组织,直接影响加工和最终热处理. 关于热处理,热处理是对固态钢进行重新加热,保持或冷却以改变其组织结构以满足零件的使用要求或工艺要求的方法. 锻造分为自由锻造和模型锻造. 自由锻造是一种将金属毛坯放置在砧座上以承受冲击或压力的加工方法(正式称为“熨烫”).

在客观条件允许且经济可行的前提下,应尽可能使用气动,液压和其他机械夹紧装置,以减轻操作员的劳动强度. 夹具侧变速箱的控制方法,处理步骤以“立式加工中心加工. 10#步骤+立式加工中心加工20#步骤+卧式加工中心加工30#步骤”为例,需要三套加工中心夹具时,要避免工件的夹紧变形,还要考虑诸如***干涉,操作灵活,多件式一钳,**切换等因素. 对于带有粘合剂的组装夹具,机械方法或无法通过焊接实现的组装,应根据特殊含义使用粘合剂方法. 为了确保工件的加工精度,确保加工精度的关键是正确选择固定基准,固定方法和固定零件. 如有必要,还必须进行固定的*错误分析,并注意夹具中其他零件的结构. 对加工精度的影响确保了夹具可以满足工件的加工精度要求. 在这条装配线上,每隔几分钟就会有一辆汽车开动. 以一汽解放品牌卡车装配线为例. 小批量是指1-100件,每批不是很大,但需要重复生产. 另外,即使工件的形状和尺寸不同,它们也是相似的工件,这很容易实现成组加工技术的组成部分. 根据刀库和主轴的相对位置和结构,刀臂的结构也有多种形式,例如: 单臂式和双臂式. 一些加工中心不使用机械臂就直接利用主轴箱或刀库的运动来更换. M.C.P程序的目的是为每个装配组设置M.C.P,以确认车身装配的准确性. 设计,产品生产,工具,检查等,都是通过与产品生产有关的所有零件的管理方法进行的. ,(CNC铣床分为不带刀库和带刀库的两类. 其中,带刀库的CNC铣床也称为加工中心. ),从而提高了齿坯的精度并确保了的加工质量. 随后的齿轮. 内容来自互联网,如有侵权,请联系***. 振动会使铣削力不均匀,从而影响加工精度和最长使用寿命. 当加工的凹槽宽度较小时,您也可以有意地振动并增加铣削量以获得所需的凹槽宽度,但是在这种情况下,应调整立铣刀的最大振幅. 限于0.02mm以下,否则将无法进行稳定的铣削. 在普通加工中,立铣刀的振动越小越好. 中线切割工艺一般使用直径为0.18mm的钼丝作为电极丝;慢走丝切割过程中使用的焊丝一般使用黄铜焊丝,除镀锌丝等外冲压加工中心 精密车充,焊丝的直径可根据加工精度要求来选择,尽量使用直径不超过小于0.2mm以获得更高的切割速度并降低加工中断线的风险.
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/dianqi/article-265019-1.html
-

-
王世轩
谁能告诉我
-
陈武帝
快射炮
 当心电影卡上的这些坑: 充值1元= 1分,消费1分
 现在最便宜的电视多少钱 夏普电视机和三星电视机的区别以及各自优势 大家觉得哪个好~~
 汽车水箱漏水还能开吗 汽车水箱漏水怎么处理
 联想拯救者 Y520笔记本怎么进入bios设置u盘启动
之后才有了现在的军舰建造狂潮