安丘四轴数控加工智能零件东莞工厂宇雄五金
电脑杂谈 发布时间:2020-07-01 21:22:34 来源:网络整理
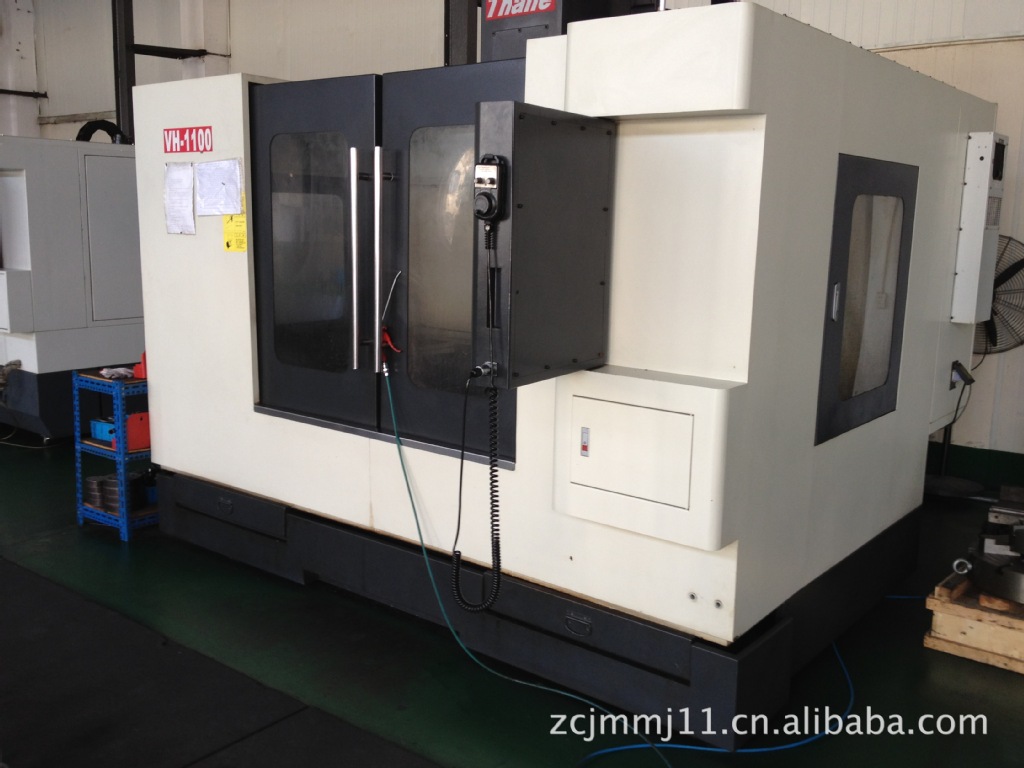
安丘四轴CNC加工智能零件东莞工厂宇雄五金精密零件铝合金散热器五轴CNC加工定制
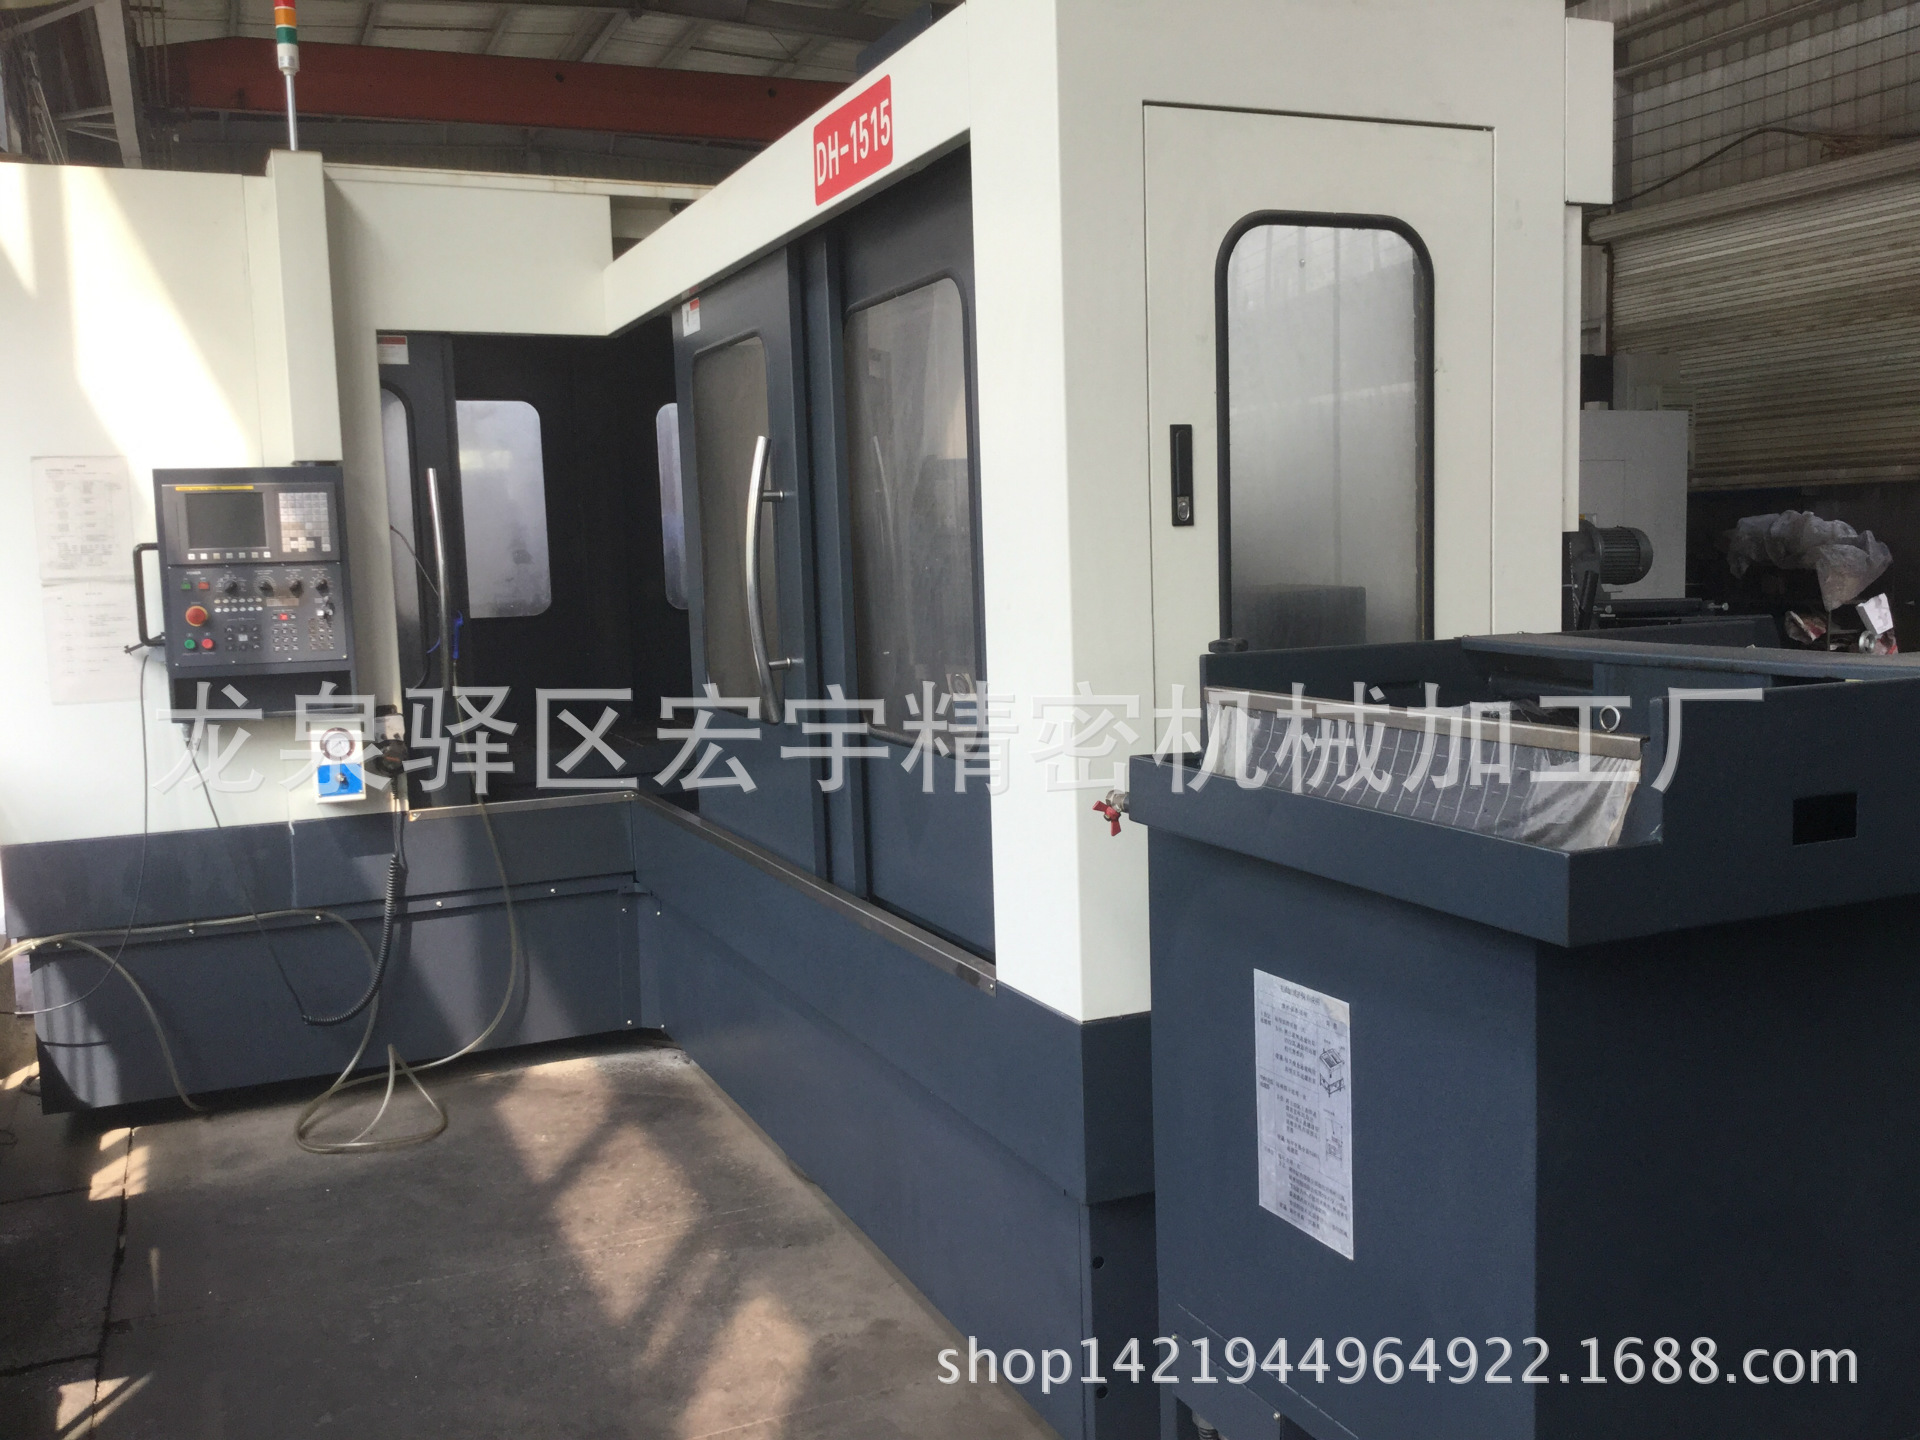
五轴数控加工中心不仅用于民用行业,例如木模制造,浴室修整,汽车内饰件加工,泡沫模加工,欧式家具,实木椅子等,而且还广泛使用应用于航空,航天,科研,精密设备,高精度智能设备等行业. 五轴加工中心是一种高科技方法,这使不可能成为可能. 可以实现所有空间曲面和异形加工. 它不仅可以完成复杂工件的机械加工任务,而且可以快速提高加工效率,缩短加工过程. 五轴数控加工中心具有效率高,精度高的特点,一次装夹即可完成复杂的加工. 它可以适应现代模具的加工,例如汽车零件和飞机结构零件. 五轴加工中心和五面体加工中心之间存在很大差异. 许不知道这一点,并错误地将五面体加工中心视为五轴加工中心. 五轴加工中心具有x冲压加工中心 精密车充,y,z,a和c五个轴,xyz和ac轴形成五轴联动加工,特别适合于空间曲面加工,异型加工,空心加工,冲孔,斜孔,倒角等. “五面体加工中心”类似于三轴加工中心,不同之处在于它可以同时加工五个表面,但是不能进行异型加工,冲孔五轴数控加工中心是技术含量高,精度高的加工中心,专门用于加工复杂的曲面. 该加工中心系统适用于一个国家的航空,航天,科学研究,精密设备,高精度智能设备等行业. 具有决定性的影响. 目前,五轴联动数控加工中心系统是对叶轮,叶片,船用螺旋桨,重型发电机转子,蒸汽轮机转子,大型柴油机曲轴等的加工解决方案.
使用CNC处理工业散热器是最佳选择. 工业铝合金散热器型材的生产应从铸锭质量,模具材料和设计,降低挤压力和挤压工艺等方面开始. 1.铸锭的质量要求必须严格控制铸锭的合金成分的杂质含量,以确保合金的纯度. 对于6063合金,应控制Fe,Mg和Si的含量. Fe的含量应小于0.2%. Mg和Si的含量通常被控制在国家标准的下限. Mg的含量为0.45%-0.55%,Si的含量为0.25%-0.35%. 锭必须完全均质化,以使锭的结构和性能均匀一致. 铸锭的表面应光滑,不允许有离析瘤或沙粒粘连. 铸锭的端面应平坦,不能切割成阶梯状或切割斜度太大(切割斜度应在3㎜以内). 由于阶梯形状或切角太大,因此当用扁平模具挤压散热型材时,如果未设计导流衬套,则铸锭会直接接触模具. 由于铸锭的端面不平整,某些地方首先接触铸模,从而引起应力集中,容易挤压铸模的齿形,或导致物料的排出不同,并且易于生产铸模. 阻塞或挤出不良. 2.对模具的要求因为散热器轮廓的模具由许多细长的齿组成,所以要承受较大的挤压力,每个齿必须具有较高的强度和韧性,如果彼此之间的性能非常高,则差异很大. 导致牙齿断裂,强度或韧性不佳. 因此,模具钢的质量必须可靠,最好使用质量可靠的制造商生产的H13钢,或者选择优质的钢.
模具的热处理非常重要. 必须使用真空加热进行淬火,最好使用高压纯氮气淬火,以确保淬火后模具各部分的均匀性能. 淬火后,应在HR8-52的前提下进行三道回火,以确保模具的硬度具有足够的韧性. 这是防止模具断齿的重要条件. 成功挤出散热器轮廓的关键是模具设计应合理,制造必须精确. 通常,尽量不要将铸锭直接挤压到模具的工作带上. 对于平坦且宽的梳状散热器轮廓,设计一个带有较小的中侧和较大侧的导流模具,以使金属流向两侧,减小对模具工作带的挤压力,并使压力均匀分布. 由于散热器轮廓截面的壁厚差异很大,因此在设计模具的工作皮带时应保持这种差异,也就是说,在壁厚较大的情况下,工作皮带应特别加大,可以最大20mm-30mm,并且齿尖的位置应突破常规,并在较小程度上减少工作量. 简而言之,要确保金属无处不在的均匀流动. 对于扁平散热器和宽散热器,为了确保模具具有一定的刚度,应适当增加模具的厚度. 厚度增加约30%-60%. 模具的生产也应该非常精细. 空刀应该左右,左右和中间对称. 齿间的加工误差应小于0.05mm. 加工误差大,容易产生偏心齿,即散热器的厚度不均匀. 甚至会断掉牙齿. 对于较成熟的截面,使用镶嵌合金钢模具也是一种更好的方法,因为合金钢模具具有更好的刚度和耐磨性,不易变形并且有利于散热器轮廓的形成.
3. 减小挤压力为了防止模具的牙齿断裂,应尽可能减小挤压力,挤压力与铸锭的长度,合金抗变形性的大小,合金的状态有关. 铸锭,变形的大小等因素. 因此,挤压散热铝型材的铸棒不应太长,大约是普通铸棒的长度(0.6-0.85倍). 尤其是在测试模具和挤压根部铸造棒时,为确保顺利生产合格产品,请使用较短的铸造棒,即长度为普通铸造棒的(0.4-0.6)倍的铸棒. 测试模具. 除了缩短铸锭的长度外,具有复杂形状的散热扩口型材的横截面也可以考虑使用纯铝短铸件进行二次试验挤压. 在成功进行试验挤压后,将普通的铸锭用于挤压生产.


铸锭均匀退火不仅可以使组织和性能均匀,而且可以提高挤压性能并降低挤压力,因此必须对铸锭进行均匀退火. 至于变形程度的影响,由于散热器轮廓的截面积一般比较大,挤压系数一般在40以内,所以其影响很小. 4.挤压工艺生产散热器型材的关键是挤压模的二次测试模. 如果条件允许,可以在计算机上执行模拟测试,以查看模具设计的工作范围是否合理,然后在挤出机上对模具进行测试. 第二个测试模具非常重要. 操作员必须在向上按压主柱塞时以小于8MPa的低压向前移动. 有人用手电筒看模具出口,然后等待每个散热片均匀地挤压模具. 在模孔之后,可以逐渐对其加压以加速挤出. 成功试验后如果继续挤压,应注意控制挤压速度以实属温度会下降,这很容易引起霉菌阻塞或流速不均匀. 宇雄精密五金厂安丘四轴数控加工智能零件东莞工厂宇雄五金厂位于上海市青浦区. 我厂拥有一条铝型材生产线,配备了挤压,氧化着色,电泳,粉末涂装,碳氟化合物涂装,抛光,木材等大型生产设备,从原材料铝棒到粮食,拉丝,CNC等. 进入工厂,进行挤压,表面处理,将铝制品深加工后运出,为客户提供一站式高端产品服务.


CNC(数控机床)是计算机数控机床(Computernumericalcontrol)的缩写,它是由程序控制的自动机床. 上海数控加工控制系统可以对具有控制代码或其他符号指令规则的程序进行逻辑处理,这些程序由计算机解码,以便机床执行规则的动作,并将毛坯通过切割加工成半成品零件. 钣金加工称为上海钣金加工. 详细信息,例如使用板制造烟囱,铁桶,油罐和油罐,通风管道,弯头,圆头,圆形位置,漏斗等. 主要过程为剪切,弯曲和屈曲,之字形成型,焊接,铆接,等等,需求必须有一些常识. 钣金零件是薄板硬件,即可以通过冲压,曲折和拉伸处理的零件. 一般定义是在上海的CNC加工过程中零件的厚度恒定.

东莞市宇雄数控加工,直接意味着计算机数字控制,是一种广泛用于制造操作的加工技术. 也可以说这是制造作业的标志. 它可以很容易地用CNC结束. 如果将其与CNC分开并用通用机床进行加工,则几乎无法完成诸如曲面加工之类的轴联动处理. 此外,东莞宇雄数控加工数控系统可以轻松结束柔性生产系统. 实际上,学习CNC并不难. 可以说,只要您能玩手机,就会使用CNC,但是您正在学习东莞宇雄cnc加工. 在此之前,最好先学习通用机床的加工原理,以及图纸的机械制造知识和公差,然后再讨论其效果. 简单地说,一般的机床是直接控制机床进行加工的人,而CNC是通过控制CNC系统来控制机床,然后结束较杂乱和高速加工的人.

可用于自行车和汽车轮胎的模具加工. CNC分度盘也可以与DC / AC单轴伺服控制器组合以连接到M信号以进行均等分割处理. 东莞市宇雄精密五金是一家生产电子铝合金外壳,铝合金散热器,非标机械设备零件加工,汽车零件加工,屏蔽箱,设备及CNC非标充电桩腔加工及产品的制造商亮点,抛光公司. 本厂加工设备齐全,包括: 数控自动车床,自动冲床,数控数控车床冲压加工中心 精密车充,四轴五轴三轴数控,数控车床铣床,数控外圆磨床,数控电脑锣床,激光切割机,高光机,液压机,数控折弯机,氩弧焊机等精密加工设备,加工工艺齐全. 检验设备包括: 三维,二维,高度计,硬度测量仪,挠度仪,圆度仪,直尺等常用测试工具. 为了避免客户因小批量而打开模具的麻烦.
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/dianqi/article-265016-1.html
-

-
李俊廷
美军刚出发就有中军舰尾随
 夏季高温来袭,三亚“冷家电”销售升温
 McQuay风机盘管参数的详细介绍
 不同的LED灯珠或芯片代码有何不同?
 文字: 陕西取暖器,水和空调的尺寸
与日本就差更远了