全位置自动管板焊接系统在电气建筑冷凝器管板加工制造中的应用
电脑杂谈 发布时间:2020-06-16 12:01:23 来源:网络整理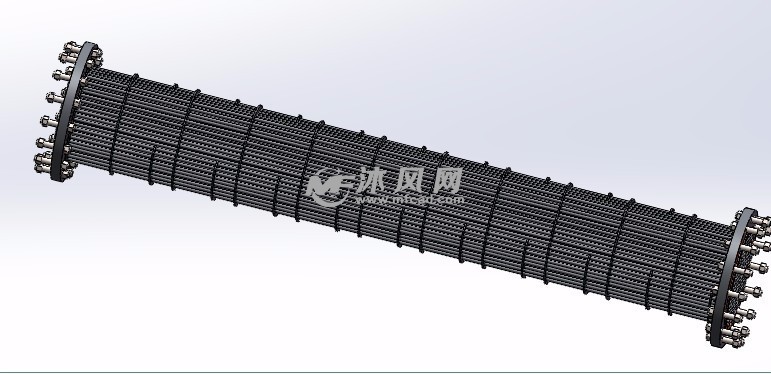
近年来,为了满足行业用电量快速增长的需求,我们在全国范围内加强新电厂的建设和电厂扩能项目,以及大型冷凝器的制造尤其重要. 原始冷凝器的制造使用铜铜管膨胀工艺. 长期使用后,设备会产生铜绿和铜管伸缩缝泄漏的问题,严重影响换热效率和使用寿命,后期维护成本高. 因此,为了防止Cl腐蚀,冷凝器的换热管在海岸改为Ti合金,在大陆改为奥氏体耐蚀不锈钢. 强度伸缩缝和密封焊接工艺完全解决了泄漏问题. 整个冷凝器管板有多达40,000至80,000个焊缝汽车冷凝器折流板作用,工作量大,手工操作困难汽车冷凝器折流板作用,施工周期短,焊接质量要求高,并且许多因素决定了使用全位置自动管板焊接设备来焊接电气结构行业冷凝器势在必行. 本文重点介绍了全位置自动管板焊接的特点和应用.
1. 冷凝器的结构
管板的厚度为30-50mm,材料为304不锈钢或复合板(基层为16Mn涂层和5mmTi合金). 换热管的材质与管板的材质相同,为304不锈钢或钛合金,规格一般为Φ25×0.5,Φ25×0.7. 连接方式为强度增加和密封焊接,具体结构如图1所示.
喷嘴嘴延伸0-0.5mm,整个喷嘴嘴上升约30mm.
2. 全位置自动管板焊接功能
全位置管板焊接的焊接工艺包括平焊,上坡焊,下坡焊,架空焊等工艺,熔池的力因点而异.
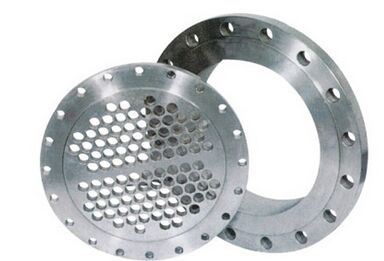
1. 管板结构

重力在每个点对焊缝的形成都有不同的影响: 在平坦的焊接位置,重力很容易使熔池流入喷嘴;在向上焊接位置,重力很容易导致熔池偏离焊缝并导致不均匀的焊缝形成.
为了减少重力对熔池的影响,全位置管板焊接易于使用脉冲焊接方法,即峰值形成熔池,基值保持电弧不存在灭火,同时冷却熔池. 焊缝是由非常密集的焊点重叠而成,从而形成了具有良好熔合性和均匀外观的焊缝.
3. 电气建筑行业冷凝器管板焊接自动化设备要求
根据冷凝器的结构,使用了自熔和无导线脉冲TIG自动焊接工艺. 自动焊接设备包括焊接电源和头. 具体要求如下:
3.1焊接程序控制电源的要求
1)电源应具有提前供气,延迟供气,高频起弧,脉冲电流调节,自动旋转,计数,电流衰减等功能.
2)强大的可编程存储器,具有人性化的编程界面,操作简单,使用方便.
3)电源应具有高性能的多CPU系统,其响应速度快,控制精度高,性能稳定,焊接重复性好.

3.2管板焊炬头的要求:
1)应该有可靠的定位装置和快速定位.
2)应该有可靠的气体保护装置.
3)结构紧凑,精度高.
4)焊炬必须具有外部循环水冷却功能,才能满足长期工作要求.
5)重量轻减轻了劳动强度.
4冷凝器的组装,清洁和现场施工要求
4.1组装要求

1)从喷嘴伸出的管板长度应严格控制在0-0.5mm
2)一端抬起后,应用管板端机将另一端卸下.
3)膨胀管应均匀一致,以免发生膨胀不紧的情况.
4.2清洁要求:
1)在通过管道之前,应严格清理管道孔和管道口25mm中的油和水
2)扩大管口后,必须严格用清洗,以确保焊接区域无油污,以免焊接时出现气孔.
4.3现场施工要求:
1)应在现场建造防水油布,以防止管板吸收水分.

2)在一端施工时,最好将另一端密封,以防止通过管道的风影响电弧的稳定性
5. 焊接过程与效率
以焊接Φ25喷嘴为例,一个喷嘴的焊接时间为30-50s,可焊接喷嘴的数量在8小时内为500-800.
6. 焊接结果
电力建筑冷凝器采用全位置自动管板焊接设备进行现场施工焊接,见图3,焊缝效果见图4.
6.1焊缝成形精美,焊缝为银白色;
6.2焊接质量高,焊接重复性好;
6.3 PT着色检查,无孔和裂纹;
6.4通过现场液压测试;
6.5焊接效率高.
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/dianqi/article-247298-1.html
-

-
李浩
也许是之前中国放出去的
-
何思涛
大发
-
-
王帅民
#杨洋icon##杨洋2015金投赏#棒
 对硬盘进行分区,详细教您如何对移动硬盘进行分区
 为什么人们会被220V电死?
 电子冰箱温控 夏天冰箱温度设置多少度合适 怎么设置省电
 是什么原因导致中央空调的制冷效果不佳?
而你塔魔的是挑战整个人类的秩序