通信机械及零件行业简介
电脑杂谈 发布时间:2020-06-07 14:07:26 来源:网络整理
通信机械及零件行业简介?加工设备的起源和技术性能?行业常用的加工设备?行业中常用的加工技术系统?行业中常用和专用测试设备加工设备的起源技术性能1.德国和瑞士的CNC机床德国和瑞士的CNC机床具有良好的质量和性能,先进实用的纯正产品,以及出口到世界各地. 特别是大型,重型和精密数控机床. 德国特别注意CNC机床和辅助部件的先进和实际使用. 它的机器,电力,液压,天然气,照明,工具,测量,数控系统和各种功能组件在质量和性能方面均居世界首位. 如Siemens,DMG冲压加工中心 精密车充电子,Agie Charmilles等. DMG CNC车床的技术性能Agie Charmille加工中心DMG CNC车床加工设备2.日本CNC机床日本政府高度重视机床行业的发展,例如“机器振动法”,“机电方法”,“机器字母法”来指导发展. 学习德国在人才和机床组件方面的关注,学习美国在质量管理和数控机床技术方面的成就,甚至胜过蓝色. 技术领先,生产量居世界第一,尤其是精密小型机床受到机械加工行业的广泛青睐. 如STAR,西铁城,通商,北村,兄弟等. 明星CNC车床Citizen数控车床Citizen数控车床兄弟加工中心加工设备技术性能3.美国CNC机床美国首先结合了汽车和汽车的生产需求轴承,充分开发了生产自动化所需的大量自动生产线,并且在电子,计算机技术方面处于世界领先地位,因此其CNC机床的设计,制造和CNC系统的基础扎实,其高性能CNC机床技术也已一直处于世界领先地位,1982年被日本超越,并大量,例如美国的Hass机床.

哈斯数控车床的技术性能哈斯加工中心的制造设备4.台湾和中国的数控机床借鉴日本的经验,结合自身的技术条件,主要攻击对象是广泛的低端数控机床,率先是加工中心,其次是CNC车床和CNC磨床. 在机床的设计中,模仿与创新的结合避免了专利,而是在制造中追求高效率和高质量,并在各处强调“实用,实用和负担得起”. 它的数控机床性能略低于日本,但价格却比日本同类机床低得多,因此它以较高的性价比在世界机床市场上成为可销售的产品. 数控机床加工中心机■数控机床加工中心行业的常用加工设备■对中型数控车床对中机全称是对中型数控车床,又称主轴箱移动式数控自动车床,经济型车削和铣床或纵切车床. 它属于精密加工设备,可以同时完成车削,铣削,钻孔,镗削,攻丝和雕刻的复合加工. 它主要用于精密硬件和轴状非标准零件的批处理. 目前,市场上型芯行走机的最大加工直径为42mm,在精密轴加工市场上具有很大的优势. 该系列机器可以配备自动送料装置,以实现单个机床的全自动生产,从而降低了人工成本和产品缺陷率. 非常适合批量生产精密轴零件. ■步行式CNC车床的CNC用于通过卡盘或导套夹持材料,并移动工具以完成零件的加工. 加工直通范围比较大,一般零件的加工也可以完成其加工精度要求.
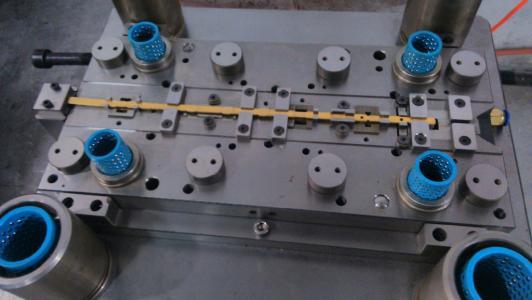
如果是长轴型零件,则切割机将依靠工具的运动来完成零件的加工. 如果工具离主轴导向套太远: 1.加工过程中零件的刚性不是很好2.零件太长可能使刀弹跳,并且有各种冲击图案和刀形,这会影响零件的表面精度和外观要求. 对于非标准轴零件,普通切刀需要二次加工. 行业中常用的加工设备■加工中心加工中心适用于加工复杂,多过程,高要求,多种类型的普通机床和许多工具夹具,并且只能在多次夹紧和调整后才能完成加工零件. 其加工的主要对象是箱形零件,复杂曲面,异形零件,板套板零件和特殊加工. 1.箱形零件箱形零件2.复杂的弯曲盘,板件3.异形零件复杂的弯曲件(叶轮)4.板,套筒,板件的异形件5.特殊加工业界常用的特殊加工零件加工设备■冲压机使用模具在冲压机上形成钣金零件,壳体,容器和其他工件,或者将零件管道加工成各种管状工件. 在冷状态下执行的这种成型过程称为冷冲压或简称为冲压. 冲压,弯曲,剪切,拉伸,鼓胀,旋转和矫直只是主要的冲压过程中的一些. 1.冲压加工生产效率高,操作方便,易于实现机械化和自动化. 这是因为冲压取决于模具和冲压设备来完成处理. 普通压力机的冲程数可以达到每分钟数十次,高速压力可以达到每分钟数百甚至数千次,并且每个冲压冲程都可以得到一个冲压件.

2. 由于模具确保了冲压过程中冲压部件的尺寸和形状精度,并且通常不会损坏冲压部件的表面质量,并且模具的寿命通常较长,因此冲压质量稳定并且互换性良好. 具有完全相同的功能. 3.冲压可以加工大尺寸范围和复杂形状的零件,例如像手表一样小的秒表,像汽车纵梁一样大的秒表,表盖等,以及冷变形. 冲压过程中材料的硬化作用更高,冲压强度和刚度更高4.冲压通常不会产生碎屑和碎屑,消耗的材料较少,并且不需要其他加热设备,因此是一种节省材料,节省能源的方法. 节省加工方法,冲压件成本低;行业常用的加工设备-通讯,电子冲压产品,通讯件,冲压件,冲压件,冲压件,冲压件,通讯件,冲压件,通讯件,冲压件,常用加工设备,通讯电子精密件常用加工设备产地比例6%6%40%4 5%德国,瑞士,日本,美国,台湾,中国6%45%3%40%6%3%德国,瑞士,日本,美国,台湾,中国,其他常用的CNC CNC加工技术系统行业常用的CNC加工技术设计内容选择并确定数控加工的内容; 2.零件图的数控加工工艺分析; 3.零件图形的数学处理和编程尺寸设置必须确定; 4.制定数控加工工艺计划; 5.确定工艺步骤和进料路线; 6.数控机床类型的选择; 7.工具,固定装置,测量工具的选择和设计; 8.切削参数的确定; 9.编制,验证和修改加工程序; 10.初审处理和现场问题处理; 11.数控加工过程文件的定稿和归档.
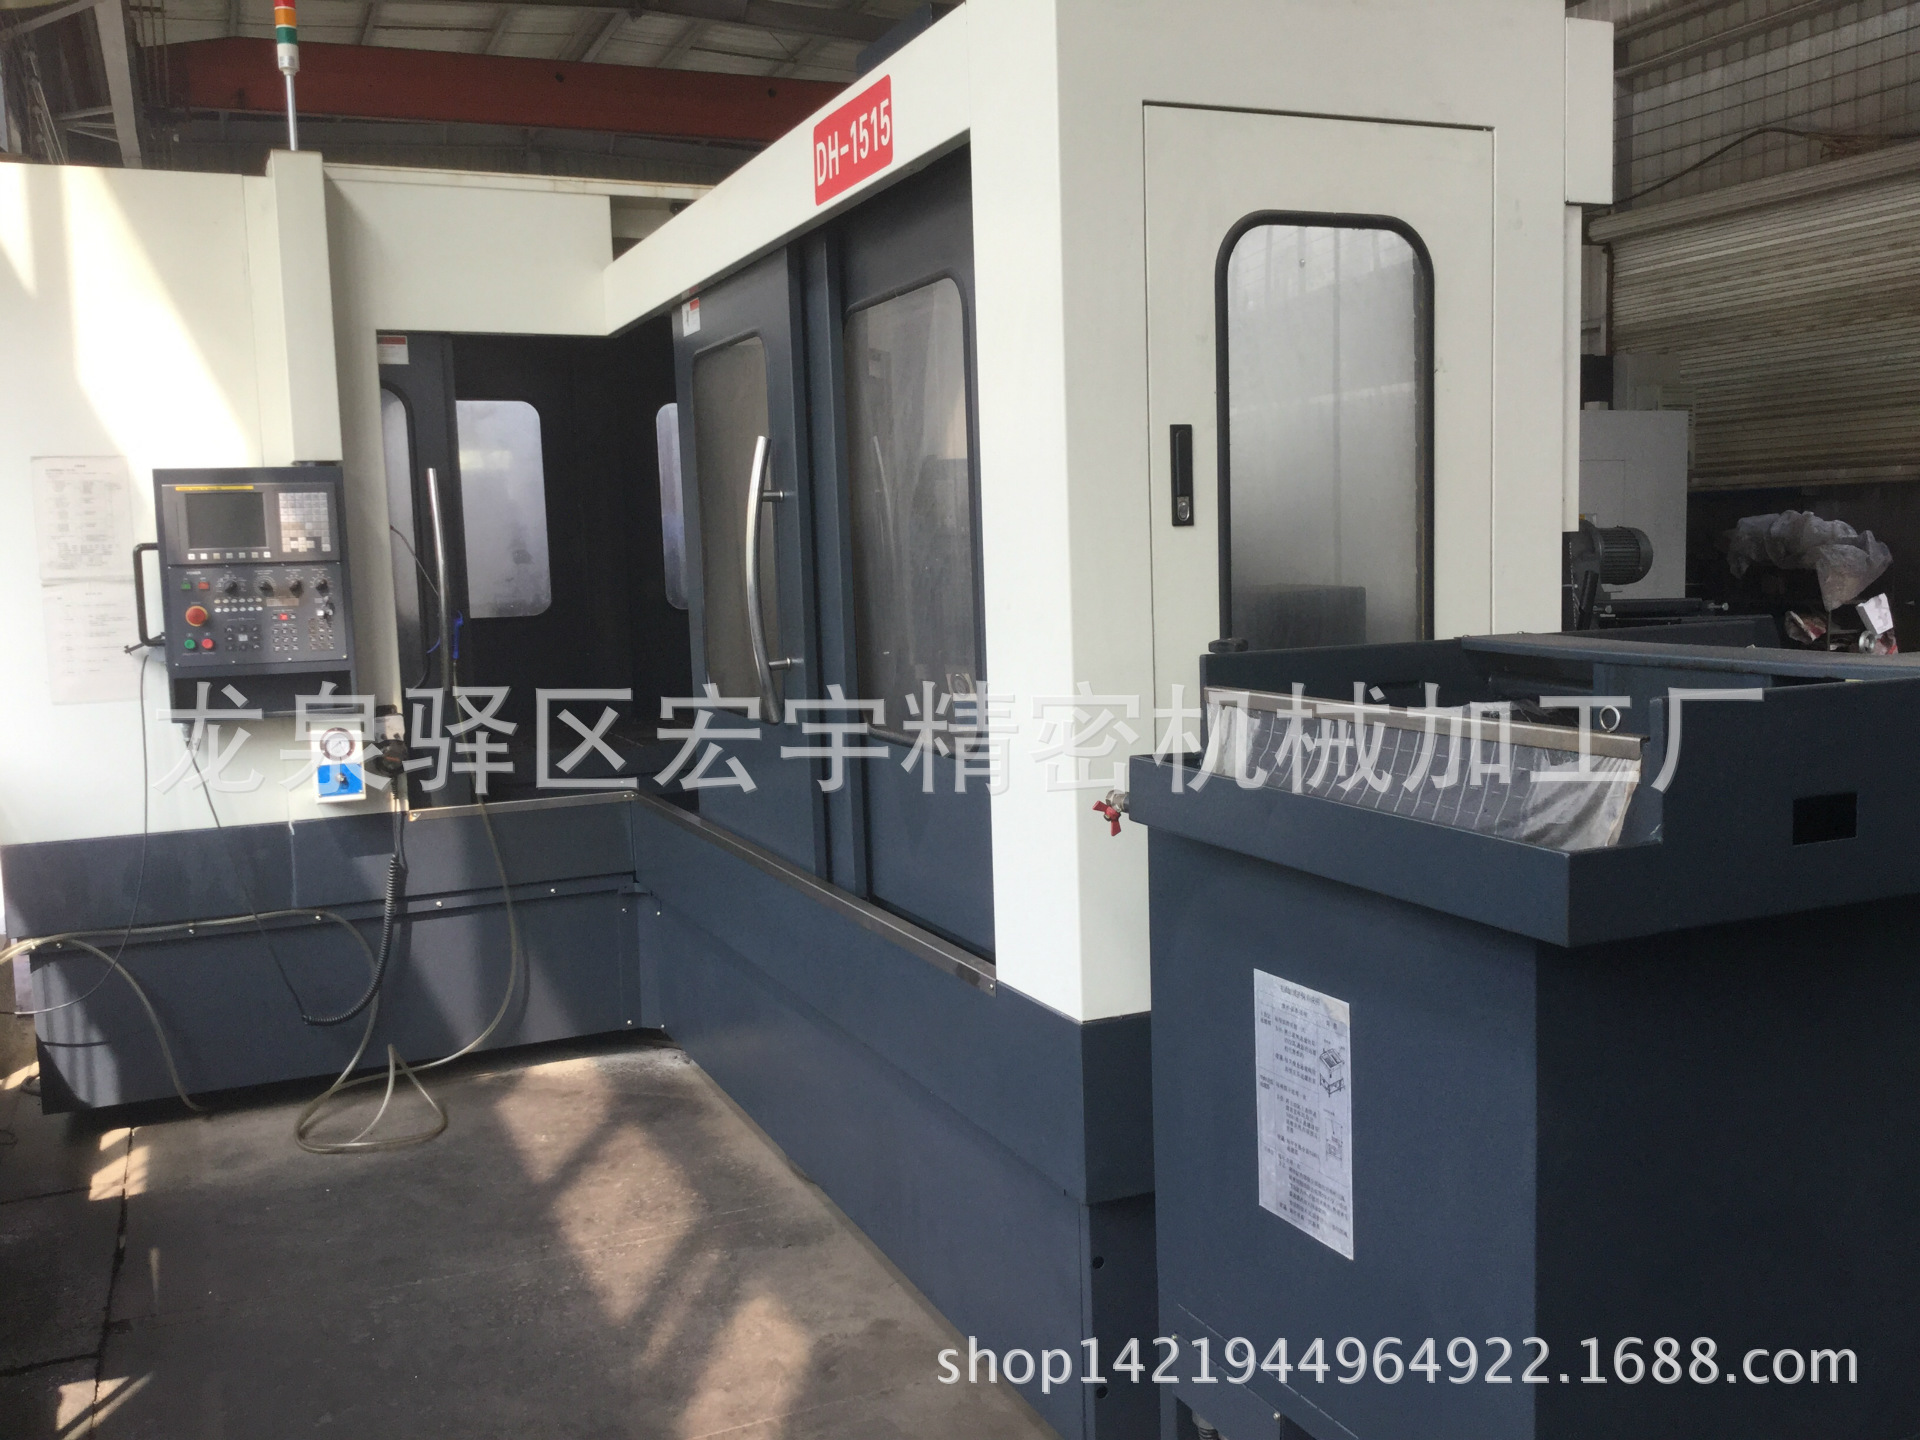
业内普遍用于CNC加工技术系统的CNC加工夹具的特性必须首先满足加工期间对工件的夹紧要求. CNC夹具也有自己的特点: 1. CNC加工中的夹具一般不需要导向和对刀功能,只需要具有定位和夹紧功能,就可以满足使用要求,简化夹具的结构; 2. CNC加工的夹具应灵活; 3.灯具本身应具有足够的刚性; 4.夹具结构不应干扰对工件各部分的多面加工; 5.夹具的位置必须可靠; 6.对于刚性较低的工件,应确保最小的夹紧变形; 7. CNC加工夹具应尽可能使用气动,液压,电动和其他自动方式. 夹紧装置可快速夹紧,以缩短辅助时间. 工业上常用于CNC加工技术系统的CNC加工工具的特点1.刀片和刀架用途广泛,标准化且系列化; 2.合理化刀片或工具的耐用性和经济寿命指标; 3.或刀片的几何参数和切削参数是标准化和典型的; 4.刀片或工具的材料和切削参数应与加工材料相匹配; 5.工具应具有较高的精度; 6.刀架应具有较高的强度,刚度和耐磨性. 7.刀架或工具系统的安装重量受到限制; 8.需要刀片和刀架的切割位置和方向; 9.应优化刀片和刀架的定位参考和自动换刀系统;在数控机床上使用该工具应满足易于安装和调整,刚性好,精度高和耐用性的要求.
行业常用的CNC加工技术系统通信和电子产品的表面处理和热处理过程表面处理: 1.清洗,钝化; 2.电镀. 热处理: 1.真空淬火回火; 2.不锈钢和不锈钢的光亮淬火,退火和成形处理; 3.固溶处理,高频淬火; 4.机械零件QPQ,LT,LTC,NOPO处理; 5. 铝合金和铜合金的淬火,退火和固溶处理; 6.局部热处理. 行业常用的测试仪器粗糙度仪2.5维投影仪硬度测试仪盐雾测试机行业专用测试仪器切片测试仪网络三坐标测量机动态热机械RoHS检测仪膨胀系数仪静电测试仪行业专用测试仪热膨胀系数测试仪: 用于检测材料的热膨胀系数大,测量精度可达10-6mm / 0C. 用于关键通讯部件的研发和控制;目前在中国很少有企业拥有这种测试设备. RoHS测试仪,膨胀系数仪器行业中的专用测试仪器: 可以有效地实相切片测试仪: 与光学膜厚测试仪相比,它可以更准确地读取涂层厚度,避免了对电镀膜厚度的误判,大大提高了对客户产品质量要求的实现. 行业专用的三坐标测量机: 测量精度高,点接触式测量,操作简单,测量方便,准确,适用于大中型零件的测量.
三维线性精度: (3 + L / 200)um三维重复精度: 3um三维最小显示数字: 0.001mm三维系统最小分辨率: 0.0001工业专用检测仪器动态热机械: 动态热力学是一种用于在周期变应力作用下测量物质的机械性能,温度,时间和频率之间的关系的技术. 它主要测量物质的粘弹性参数. 行业特定的测试仪器网络: 网络用于测试天线,电线,滤波器和信号放大器是否合格. 测试产品的传输,阻抗,驻波和其他指标. 特定于行业的测试设备静电测试仪: 主要用于在实验室条件下测量纺织品原料和制成品(包括纤维,纱线,织物,地毯和装饰织物)的静态性能. 它也用于测量通信和电子行业中用于包装的包装材料是否为ESD.
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/dianqi/article-237236-1.html
-

-
秦霄汉
-
魏武侯
 8K电视问世,但与4K电视的差距目前不大,您是否认为有必要进行更改
 联想硬盘保护系统,编辑器将教您如何使用联想硬盘保护系统
 海尔t68d摄像机图像倒置_如何打开海尔t68d笔记本蓝牙_海尔t68d拆解
 电源风扇噪音大_电源风扇用什么油_机箱电源风扇调节转速
#杨洋icon##杨洋2015金投赏#棒