冷冻去毛刺机的发展历史(一)
电脑杂谈 发布时间:2020-05-10 13:26:55 来源:网络整理
冷冻去毛刺机首次出现在1950年代,此后大致经历了四个展览阶段

(1)首先,以转鼓为工作容器,选择干冰作为制冷剂. 将要维修的零件放入滚筒中冷冻去毛边机,或添加一些可起到摩擦作用的工作介质. 机筒内的温度被控制在溢流边缘变脆且产品主体不脆的范围内. 为了正确实现此目的,溢流边缘的厚度应≤0.2mm. 鼓是设备的主要部分,八角形. 关键是要能够控制喷射介质的下降点,以便翻滚过程可以重复进行. 滚筒沿逆时针方向旋转,物料在重力的作用下沿1-2线下落,然后依次循环以实现均匀性. 一段时间后,溢流边缘变脆,修整最终均匀地完成. 第一代去毛刺技术的缺点是不完整的,尤其是分型面两侧的残留溢流. 原因是模具设计不当,或者分型面的胶层太厚(大于0.2mm).

(2)第二代冷冻去毛刺机在第一代基础上进行了三处改进. 制冷剂变为液氮. 由于干冰的蒸发点为-78.5冷冻去毛边机,因此不适用于某些脆性较低的橡胶(例如硅橡胶). 液氮的沸点仅为-195.8,这可能包括改进了用于存放要维修产品的所有类型塑料容器的性能. 将该鼓改为槽形传送带作为载体. 以这种方式,由于待修复的产品可以在凹槽中反复滚动,因此大大减少了出属或硬质塑料弹丸用于要修复的产品表面,从而产生较大的冲击力,从而大大提高了冲击力. 缩短周期.
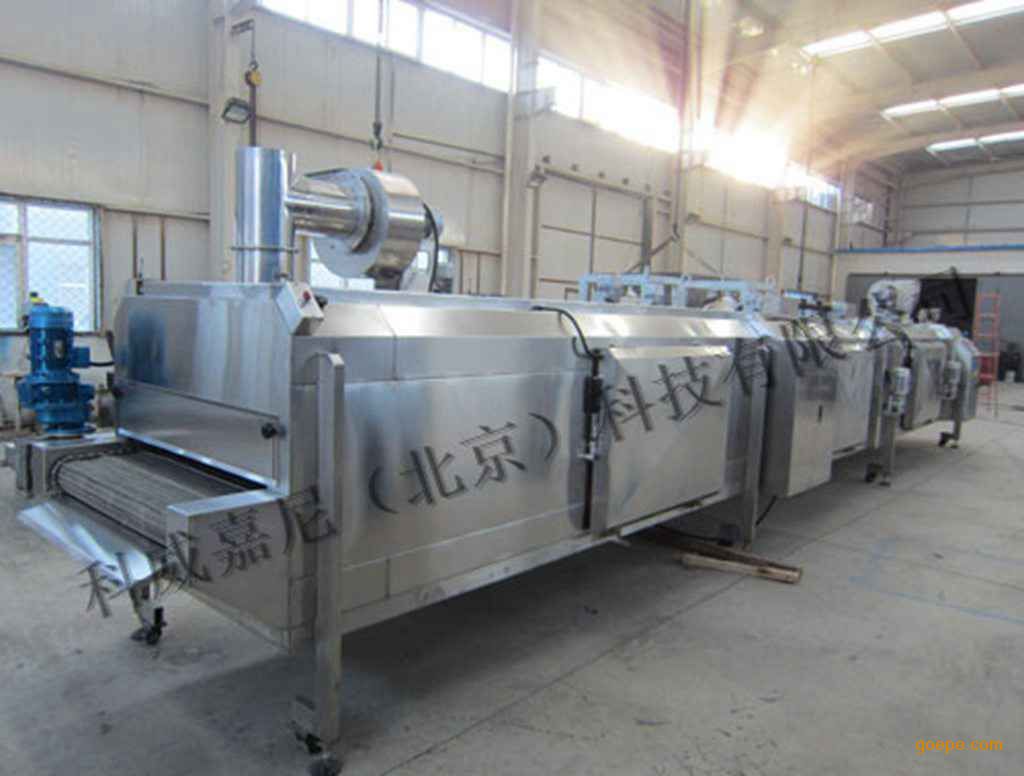
东莞市瑞奇精密设备是冷冻修边机和干冰清洗机的制造商. 它专门用于代替硅橡胶零件,精密塑料零件,锌合金,镁合金热塑性树脂等的手动去毛刺,去毛刺和去毛刺操作,从而实零件毛刺过程中必不可少的设备. >
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/dianqi/article-205187-1.html
相关阅读
发表评论 请自觉遵守互联网相关的政策法规,严禁发布、暴力、反动的言论
-
 黄人杰
-
刘海
他对淘宝的假货
-
 溴化锂溶液和水溶液的制备方法
 教程:NT6 HDD Installer(硬盘安装工具)正式绿色版
 为什么风扇不转?如何保养电风扇?
 硬盘分区后无法加载系统解决方案_IT / Computer_资料