【电工峰会】铜排人必看:工艺、质量提高、新技术一一传授
电脑杂谈 发布时间:2019-10-15 11:05:38 来源:网络整理
SMM8月30日讯:在SMM举办的《2019年中国电工材料供需交易大会》上,华北电力大学能源动力与机械工程学院教授刘东雨对国内铜排生产工艺发展、铜排制造过程中的难题、铜排质量的提高举措、铜排的新规定、铜排的新技术五大方面作出了具体阐述。
我国铜排生产工艺发展
——由传统到现代
目前我国铜排生产特性
短流程 、高成品率、环境友好
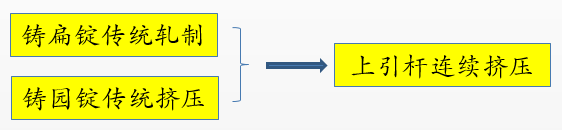
采用潜流连体炉熔炼、上引法制无氧铜杆镀锡铜排生产工艺,连续挤压制软排,室温精整拉拔制硬铜排(TMY)
关键技术:熔炼技术、上引技术、挤压技术、精整技术
GB/T 5585.1对铜排的要求
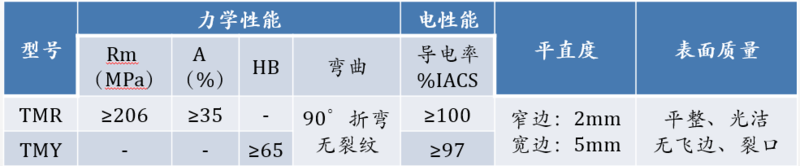
66HB等效74HV等效11.5HRB (ASTM E140)
铜排制造过程中的问题
1. 杆的问题

氧浓度超标,甚至存在气孔(无氧铜的氧浓度≤10ppm)
晶粒粗大和疏松
冷隔和表面裂纹
表面氧化(温度低于100℃,形成黑色氧化铜,温度低于180℃,形成橘红色氧化亚铜,温度低于400℃,加速氧化,且氧化速率随温度增大而减少)
2. 软排的问题
表面气泡和外部气泡
划痕和氧化
窄边裂纹(大长度软排填不满缺陷)
3. 硬铜排的问题
铜排氧化(橘红色或白色)
铜排尺寸不匀
铜排的表层缺陷(斑点、凹坑、划痕、色差和损伤)
4. 镀锡层问题
镀锡层发黑(镀Sn层氧化)
铜排质量的提高机制
1. 上引铜杆质量提高机制
净化原料和辅料,降低含氧量(清除铜豆,铜绿;筛选并干燥木炭、石墨片;烘干器具)
熔炼中炉口不能露铜,木炭覆盖到位(≥10~15cm),降低含氧量
定期清理炉口挂渣,减少夹杂
控制铜液温度和温度波动度镀锡铜排生产工艺,降低含氧量,避免防止疏松和冷隔(≤1150℃),温度高,气体浓度高,温度低,流动性差
严格制杆工艺,控制好结晶器冷却水的水温(进水浓度不低于30℃,进出水温度控制在10~15℃)、压力和流量及引杆速度,防止出现空心杆、晶粒粗大和组织疏松以及氧化
不定期抽查(氧浓度分析,或820℃×20min退火,)
铜液除氧处理和晶粒细化处理
2. 软排质量提高举措
消除气泡
控制无氧铜杆氧浓度及表层状态(氧化、油污、灰尘和水渍);严禁挤压过程中带入气体(铜杆表面磨损,挤压轮冷却水泄漏,挤压轮凹槽包铜区缺损、起皱,废料带入挤压轮)
消除划痕
挤压模具内壁打磨,保证定径带的光洁度;变动挤压速度冲掉附着在定径带上的氧化物

消除氧化
提高冷却速率,冷却剂中加3~8%酒精,或选用润滑助剂液+水
窄边裂纹
提高金属流动性(腔体预热到位,700~800℃×10min,适当加长模具定径带的宽度,提高挤压驱动力,
优化挤压参数,控制 再结晶,细化晶粒
3. 铜排质量降低措施
控制铜母线软排间距不均度,减小硬铜排弯曲变形
水溶性拉伸油润滑拉伸模具,(减少烫伤和伤口,提高光洁度和效率)
拉伸后静置一段时间再码放,避免氧化(温度低于100℃,形成黑色氧化铜;)
标准化包装(减少运输中的磕划伤和静电击伤)
拉拔模具改进和抗磨冷却液改进并且自动化检测
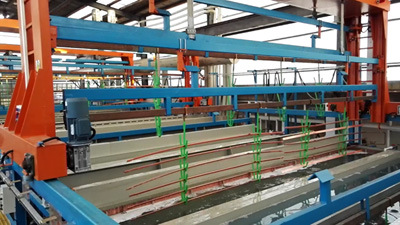
4. 镀锡层质量的提升
控制Sn的纯度
加强电镀锡的冷、热水清洁处理

改善存放环境,镀锡干燥后密封
增加防氧化膜
铜排的新要求
解决回炉料添加问题
降低铜排接触电阻问题
开发高导电高延伸新型铜排
铜排的新技术
铜液除气、除杂技术
铜杆、铜带晶粒细化技术
铜排光亮技术
铜排镀锡层防氧化技术
铜排表面钝化处理技术
扫描二维码,加入SMM电工行业交流群
请标明公司+姓名+主营业务
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/dianqi/article-126404-1.html
-

-
菊池志穗
可以选择理财产品
 江津Sophie平板电脑卡在了启动屏幕维修中
 下载用于电视空调通用v1.0.0的Android应用
 吴起县电动扫地机品牌排名,哪种电动扫地机是安全的
 扫地机的推荐-骏达机械扫地机价格优-山西扫地机
说明了什么