大全集团目前铜排镀银或镀锌流程
电脑杂谈 发布时间:2019-10-15 11:04:34 来源:网络整理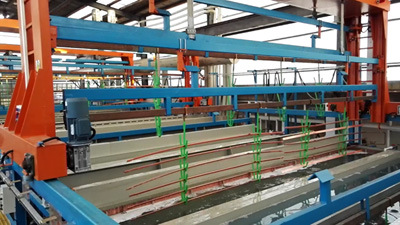
集团技术部 2017/03/08 1、铜排截面积优化设计 在高低压成套开关设备中,铜排导体在点焊处温升明显低于非搭接处 温升,或镀锌之前需先镀铜,但镀铜成本高、效率又低, 且品质不稳固,期望取消镀铜工序,直接在铝排上镀银或镀镍。

大全集团目前铜排镀银或镀锌流程:酸性除油水洗酸洗水洗 一次浸锌水洗退锌水洗二次浸锌水 洗镀铜水洗活化镀银或镀锌 5、母排搭接面、动静触点镀银工艺优化目前高低压开关柜母排、低压母线搭接面以及断路器动、静触点都 需进行镀银表面处理,制造成本较高;期望在不改变电气性能和机械性 能的基础上,替换镀银表面处理工艺,降低生产成本。 6、减少铜排护套加热收缩缺陷 铜排折弯后对护套进行烘烤收缩处理,在热缩加工过程中,护套收缩 不均匀,在折弯处出现护套鼓胀、皱堆或脱落现象。期望优化热缩工艺或 更换热缩护套材料,减少护套热缩缺陷。 7、提高铜排表面抗氧化能力铜排在挤压生产过程中,在冷却液中加入抗氧化剂,对预防铜排氧 化有必定作用,但疗效不甚理想。期望更换抗氧化剂,提高铜排抗氧化 能力。 8、低压母线槽绝缘阻值检测目前高压母线系统在运行过程中没有进行绝缘电阻测量,通常只在 停机检修时才有机会对平台绝缘电阻进行检测,不能及时看到运行时出 现的问题;期望设计低压母线系统绝缘阻值检测平台,实时测量系 统绝缘电压,一旦超过限值,则进行报警,避免系统绝缘性能进一步降 低造成漏电火灾,避免断电造成的重大代价。

9、提高离相封闭母线圆筒壳体焊缝强度离相封闭母线外壳焊接通常有钢板卷筒后直缝焊、圆筒直线联接环缝 焊、圆筒连接相贯线焊及变径焊四种,均为氩气保护焊,焊接工作量极 大,期望降低自动化焊接程度或改进焊接工艺,提高焊接强度。 10、提高导体连接部分的防腐能力(针对海上、岛礁项目) 对于海上、岛礁工程,通电设备导体的联接部分易出现腐蚀,现主要采 取镀银或锡处理,防腐效果不理想,期望提供导体表面的防锈处理新工艺, 提高导体连接部分的防腐能力。 10 11 11、优化框架断路器动静触点系统加工工艺及材料构成 虽然凯帆框架断路器的动静触点系统与施耐德框架断路器的动静触点 系统外观相同,但个别电气性能差距较大,如:短耐、温升等,期望找出 两家框架断路器动静触点系统加工工艺的不同及材料构成的差别,有效改 进凯帆框架断路器触头系统加工工艺及材料构成。 12 12、断路器产品中铜质零件电镀前处理工艺改进 断路器产品中铜质零件在焊接前需进行表层处理,在酸洗过程中个别内 螺纹小径损伤严重,导致产品装配后力矩不达标,寻求表面处理新工艺,既 能有效去除表层氧化物、油污等杂物,又不受损内螺纹。 13 13、C型铜排内拐角前处理工艺改进 因运用超声波除油工艺能够完全消除C型铜排内拐角处表面灰尘等杂物, 导致后期焊接后耐蚀附着力不够,容易脱落,寻求C型铜排内拐角前处理新工 艺,有效去除内拐角处内壁油污等杂物。

14 14、铜编织线与铜排焊接工艺优化 断路器动触点系统中铜编织线与铜排焊接选用钎料冲压,增大了铜编织 线与铜排间接触电压,降低了导热性能,提高了温升的可能性;同时在焊接 过程中需加钎料,既提高制造利润又增加生产效益;施耐德开关则采用无钎 料冲压技术。 施耐德产品 15 15、接地开关或电流(流)互感器安装工装 中压柜内加装接地开关或电压(压)互感器时,均 采用全人工搬运并组装,安装必须配合能够完成, 费时费力,且不够安全,寻求专用工装进行辅助调试。 16 16、角成型机及磨具改进 目前角成型机适合薄板厚度为2.5mm,成型高度为34.5~35mm, 孔中心到边距离55mm,孔径 9.0mm,孔不变形,属薄膜包裹后 用胶布缠绕,不能有效保护产品,同时也能够表现西门子品牌;寻求新的 包装材料和包装工艺,既能取到防撞、防水和防潮作用,也能表现国际品 牌形象。 18 18、钢铝复合轨钢带成型设备焊缝优化 钢铝复合轨钢带成型设备9号轧辊因表面磨损,造成在成型过程中钢带表 面形成划痕,产品表面光洁度不能达标。

寻求新工艺对受损轧辊进行恢复或 寻求制作轧辊新材料、新工艺,提高轧辊寿命。 19 19、提高铜排挤压模具使用寿命 铜排挤压模具采用H13模具钢,易变型、内壁易损坏镀锡铜排生产工艺,平均使用寿命 只有12吨左右;寻求模具新材料和提升模具表面光洁度工艺,延长制件使 用年限。 20 20、S8低压柜母线夹材料改进 S8低压柜母线夹材料为UPGM,成本高;国内品牌低压柜母线夹采 用环氧树脂板、DMC、SMC等材料,环氧树脂板强度高但不环保,DMC、 SMC强度下降,容易脱落。寻找新型轻质高强绝缘材料,确保绝缘性能的同 时,有效提高母线夹的生产利润。 21 21、DQM低压抽屉柜一次动静插件连接方法优化 DQM抽屉柜一次动静插件连接导通是借助一次动组件的韧性触头夹紧 在平行铜排上。此中连接方法在大电压通过时会导致触点发热,造成电刷的 夹紧力增加,接触电流减小,继而造成更大的热量,形成恶性循环,最终造 成一次插件的丢失。寻求新型一次插件,改变动静触点的联结形式,解决一 次插件易丢失的难题。 22 22、数控冲钣金件微连接消除方式 为避免数控冲床频繁启动,提高数控冲加工精度,外形规格较小的钣金 件在加工中借助微连接方法与板材本体连接,待整张铝板上所有钣金件加工 完毕后,人工使用简易工具采用敲击振动形式修复微连接,工人劳动强度大; 寻求迅速手动或清除微连接的工装或软件。 23 23、母线、成套设备构架强度、温升等仿真分析工具 母线、成套设备在这种市场或区域有特殊规定,如抗震、温升、短耐等, 目前没法是“实验—改进—再试验”,周期长、成本高,没有理论根据,寻 求相关仿真预测工具,既能有效指导前期设计,又能对设计结果进行探讨和 优化。
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/dianqi/article-126402-1.html

 通用方法:开源磁盘分区工具GParted
 恒温游泳池系统,使用恒星热泵将加热效率提高500%
 联想T430安装具有msata接口的SSD固态驱动器
 超薄无边框+4K超高清,夏普新电视真的好?听听设计师怎么说
完全可以接受