冷凝器用途知识大全(2)
电脑杂谈 发布时间:2019-06-17 04:07:40 来源:网络整理(3)管内清洁度表 6 规则 表 6 铜管清洁度 牌号 T2、TP2 外径/㎜ ≤15 >15 清洁度/(mg/㎡) ≤25 ≤38 扩口率/% 30% 35% 冲锥 60° 60° 成果 试样不该发生肉眼可见的裂纹和 裂口 圆度/㎜ ≤0.30 ≤0.40 5(4)力学功能与晶粒度 铜管力学功能与晶粒度应契合表 7 的规则。 表 7 铜管力学功能与晶粒度 GB/T8895 直销方法 直料(L)/ 卷料(LWC) 铜管品种 牌号 光管/内 螺纹管 T2 M TP2 C1220T (OL) 220~255 状况 牌号 C1100T 状况 轻软质 220~255 0.015~0.040 JISH3300 抗拉强度 MP 均匀晶粒度㎜(5)曲折实验 铜管在弯心直径为铜管公称外径 1.5 倍的条件下,曲折 180?一次不该发生皱折和裂纹。(6)涡流探伤查验办法 一切铜管都有必要通过涡流探伤检测。喷墨符号有必要清晰可见。喷墨的长度为 500mm 左右。 喷墨沿铜管圆周散布,且不少于 2/3 圆周。涡流探伤伤点不多于 5 个/1000m。 注:涡流探伤查验喷墨长度与喷墨符号,涡流探伤按 0.3mm 标准孔进行。
(7)化学成份 铜管的化学成分应契合表 8 的规则,一般情况下能够只丈量 Cu+Ag 确保铜管原料。五、查验办法1 外观质量 以目视进行查验。2 结构尺度 结构尺度用相应精度的东西进行查验。3 功能要求(1)压扁实验 铜管的压扁实验按 GB/T246 的规则。(2)清洁度实验 铜管清洁度参照 GB/T(3)力学功能 6 17791 实验办法进行。 力学功能实验的其他测验办法按 GB228-2002 履行。(4)均匀晶粒度 铜管的均匀晶粒度参照 YB/T5148、YS/T 347 和 GB6394 进行。(5)扩口实验 铜管的扩口实验按 GB/T242 的规则。(6)曲折实验 铜管的曲折实验按 GB/T244 的规则。(7)米克重 取 1m 左右长度铜管将两端口磨平后,用卷尺丈量长度,用 1mg 精度的天平称重,核算单 位长度的分量,即为米克重;缺乏 1m 的定尺铜管将两端口磨平后,用游标卡尺丈量长度,用 1mg 精度的天平称重,按份额核算单位长度的分量,即为每米克重。(8)化学成分分析 铜管的化学成分分析按 GB/T5121 的规则。六、标志、包装、运送、储存 标志、包装、运送、储存应契合 GB/T 8888 的规则。
4包装、标志及检验文件钢板及钢带的包装、标志及检验文件应符合q/bqb 400的规定。8包装、标志及质量证明书钢板及钢带的包装、标志及质量证明书应符合g b/t 247的规定。绿色食品产品的包装、装磺应符合农业部《绿色食品标志设计标准手册》的要求,取得绿色食品标志使用资格的单位,应将绿色食品标志用于产品的内外包装。
钛标准—压力容器用钛及钛合金焊丝
2018-12-18 10:15:53
JB/T 4745—2002 附录D(规范性附录)压力容器用钛及钛合金焊丝D.1 范 围D.1.1 本附录适用于钛制压力容器的钨极气体保护焊用钛及钛合金填充丝和熔化极气体保护焊用钛及钛合金焊丝。D.1.2 本附录适用于压力容器用国产钛材的焊接,也可适用于相应钛材的焊接。D.1.3 本附录规定了钛及钛合金焊丝(包括焊丝和填充丝)的要求、试验方法、检验规则和标志、包装等。D.2 合同内容本附录所列焊丝的订货合同应包括下列内容:a) 焊丝的牌号、状态、直径;b) 产品形式(直段或无支架卷);c) 对残余元素是否有要求;d) 订货重量;e) 本标准及附录的编号;f) 其他需要说明的事项。D.3 要 求D.3.1 牌号、状态、直径与产品形式D.3.1.1 焊丝的牌号、状态、直径及其允许偏差应符合表D.1的规定。表D.1 钛焊丝牌号、状态、直径及其允许偏差牌号 状态 直径mm 直径允许偏差mmSTA0R 冷加工态(Y)真空退火态(M) 0.8,1.0,1.2,1.6,2.02.4,3.2,4.0,4.8 ±0.05(直径<4.0)±0.1(直径≥4.0)STA1R STA2R STA3R STA9R STA10R D.3.1.2 焊丝的产品形式分直段和无支架卷两种。
D.3.1.3 直段供货的焊丝长度及允许偏差为915mm±6mm,长度有其他要求时应协议解决。D.3.2 熔炼方法和化学成分D.3.2.1 用于制作焊丝的铸锭应采用真空自耗电弧炉熔炼,熔炼次数不得少于两次。D.3.2.2 焊丝的化学成分应符合表D.2的规定。表D.2 钛焊丝化学成分牌号 主 要 成 分% 杂 质 元 素% 残 余 元 素≤ %Ti Mo Ni Pd Fe O C N H 单个 总和STA0R 余 — — — ≤0.10 ≤0.10 ≤0.03 ≤0.015 ≤0.005 0.05 0.20STA1R 余 — — — ≤0.20 ≤0.10 ≤0.03 ≤0.020 ≤0.008 0.05 0.20STA2R 余 — — — ≤0.20 0.10-0.15 ≤0.03 ≤0.020 ≤0.008 0.05 0.20STA3R 余 — — — ≤0.30 0.15-0.25 ≤0.03 ≤0.020 ≤0.008 0.05 0.20STA9R 余 — — 0.12~0.25 ≤0.20 ≤0.10 ≤0.03 ≤0.020 ≤0.008 0.05 0.20STA10R 余 0.2~0.4 0.6~0.9 — ≤0.30 ≤0.12 ≤0.03 ≤0.020 ≤0.008 0.05 0.20注:当合同中未特别指明时,残余元素包括AL、V、Sn、Mo、Zr、Ni、Cu、Si、Y(该牌号中含有主要成分元素应除去)。
图3—9中缩孔尾巴处也出现了裂纹就属于缩孔,疏松等缺陷引起的裂纹,主要原因为点焊过程中,由于成分过冷,从而使熔核的成分出现严重的偏析,在晶界处会出现较多的杂质,在有缩孔等缺陷的时候,由于存在应力的原因,很容易在缩孔周围形成裂纹。3.1.3. 1 a 级缺陷:钢板表面不允许有气泡、 结疤、 裂纹、 拉裂、 折叠、 夹杂和压入氧化皮等深的、 尖锐的缺陷。5.冷拔料的表面质量要求有润滑薄膜呈无光泽的暗色,同时表面不能有划痕、锈蚀、裂纹、折叠、拉毛、氧化皮及凹坑麻点等缺陷。
内部也建立了取样、制样、化检验、数据的审核和再验流程的层层监督、层层责任唯一、可以追溯的管理机制,使化检验结果班与班之间有交接,取样、制样、化检验之间也有交接和共同锁样,一旦数据出现异常,就要进行再验,查明原因后才能出结果。适合否是制控的件条应反或效有否是剂溶验检来+2用以可 �验试照对为称验试复重的行进下件条样同在液试替代液溶知已用 验试照对 �2 �。6 . 7 高效减水剂减水率、 含气量、 常压泌水率比、 抗压强度比、 坍落度l h 经时变化量、 凝结时间差和收缩率比按G B8 0 7 6 检验, 现场抽检验验用水泥宜为工程用水泥, 硫酸钠含量、 氯离子含量和碱含萤按G B /T8 0 7 716T B /T 327 5- - 20 1 1检验, 压力泌水率比按附录E 检验。
D.5.4.3 焊丝应逐根(卷)进行尺寸、表面与宏观质量的检查。D.5.5 重复试验 在化学成分分析检验中,如果有一个分析结果不合格,则从该批焊丝中取双倍试样进行该不合格项目的复验。复验结果若仍有一个不合格,则该批焊丝为不合格。D.6 标志、包装、运输、储存D.6.1 产品标志 在已检验的每件(卷)焊丝上应牢固地扎上一个标牌,标牌上应注明牌号、状态、规格、熔炼炉号、批号、净重、生产厂名称(或标识)、本标准呈等。D.6.2 包装、包装标志、运输、储存D.6.2.1 焊丝按标准重量包装时,其实际净重与所示标准重量的差值应在标准重量的10%内,标准重量可按供方习惯,也可双方协议。D.6.2.2 成卷交货的焊丝,无支架卷的内、外直径和卷的宽度可按供方习惯,也可双方协议。D.6.2.3 每件(卷)焊丝用聚乙烯薄膜套好、扎紧后,用木箱包装。产品装箱时,箱内应衬以防潮纸,箱内各件之间须用软材料填实、固定。不同批号的焊丝不得装入同一箱内。D.6.2.4 产品装箱后,在包装箱外壁上应有一清晰、牢固的标记,标记内容有:产品名称、牌号、本标准号、锭号、批号、规格、净重、生产厂名称等。D.6.2.5 产品的其他包装、包装标志、运输和储存等应符合GB/T 8180的规定。
D.6.3 质量证明书 每批产品应附有质量证明书。质量证明书应包括产品名称、牌号、锭号、批号、状态、规格、数量(件数、毛重、净重)、合同号、本标准号、生产厂名称与地址、各项分析检验的结果、技术监督部门的印记、检验员印鉴、检查日期、包装日期。D.7 说明 压力容器用钛及钛合金焊丝也可按GB/T 3623—1998的焊丝技术要求订货,但焊丝的化学成分应符合本附录的要求。.
铝锭用途
2017-06-06 17:49:58
铝锭用途相关知识很多,让我们对它进行下介绍。铝锭用途:近五十年来,铝已成为世界上最为广泛应用的金属之一。特别是近年来,铝作为节能、降耗的环保材料,无论应用范围还是用量都在进一步扩大。尤其是在、交通运输业和包装业,这三大行业的铝消费一般占当年铝总消费量的60%左右。在上,由于铝在空气中的稳定性和阳极处理后的极佳也在扩大。在其它消费领域,电子电气、家用电器(冰箱、空调)、日用五金等方面的使用量和使用前景越来越广阔。 铝锭分类铝锭按成分不同分重熔用铝锭、高纯铝锭和铝合金锭三种:按形状和尺寸又可分为条锭、圆锭、板锭、T形锭等几种,下面是几种常见的铝锭; 重熔用铝锭--15kg,20kg(≤99.80%Al): T形铝锭--500kg,1000kg(≤99.80%Al): 高纯铝锭--l0kg,15kg(99.90%~99.999%Al); 铝合金锭--10kg,15kg(Al--Si,Al--Cu,Al--Mg); 板锭--500~1000kg(制板用); 圆 锭--30~60kg(拉丝用)。
在我们日常工业上的原料叫铝锭,按国家标准(GB/T 1196-2008)应叫“重熔用铝锭”,不过大家叫惯了“铝锭”。它是用氧化铝-冰晶石通过电解法生产出来的。铝锭进入工业应用之后有两大类:铸造铝合金和变形铝合金。铸造铝及铝合金是以铸造方法生产铝的铸件;变形铝及铝合金是以压力加工方法生产铝的加工产品:板、带、箔、管、棒、型、线和锻件。按照?重熔用铝锭?国家标准,“重熔用铝锭按化学成分分为6个牌号,分别是Al99.85、Al99.80、Al99.70、Al99.60、Al99.50、Al99.00”(注:Al之后的数字是铝含量)。目前,有人叫的“A00”铝,实际上是含铝为99.7%纯度的铝,在伦敦市场上叫“标准铝”。大家都知道,我国在五十年代技术标准都来自前苏联,“A00”是苏联国家标准中的俄文牌号,“A”是俄文字母,而不是英文“A”字,也不是汉语拼音字母的“A”。和国际接轨的话,称“标准铝”更为确切。标准铝就是含99.7%铝的铝锭,在伦敦市场上注册的就是它。通过了解铝锭用途的知识,我们才可以掌握其真正的价值,你可以登陆上海有色网查找更多的信息。
本文来自电脑杂谈,转载请注明本文网址:
https://www.pc-fly.com/a/dianqi/article-106562-2.html
-

-
李续
去
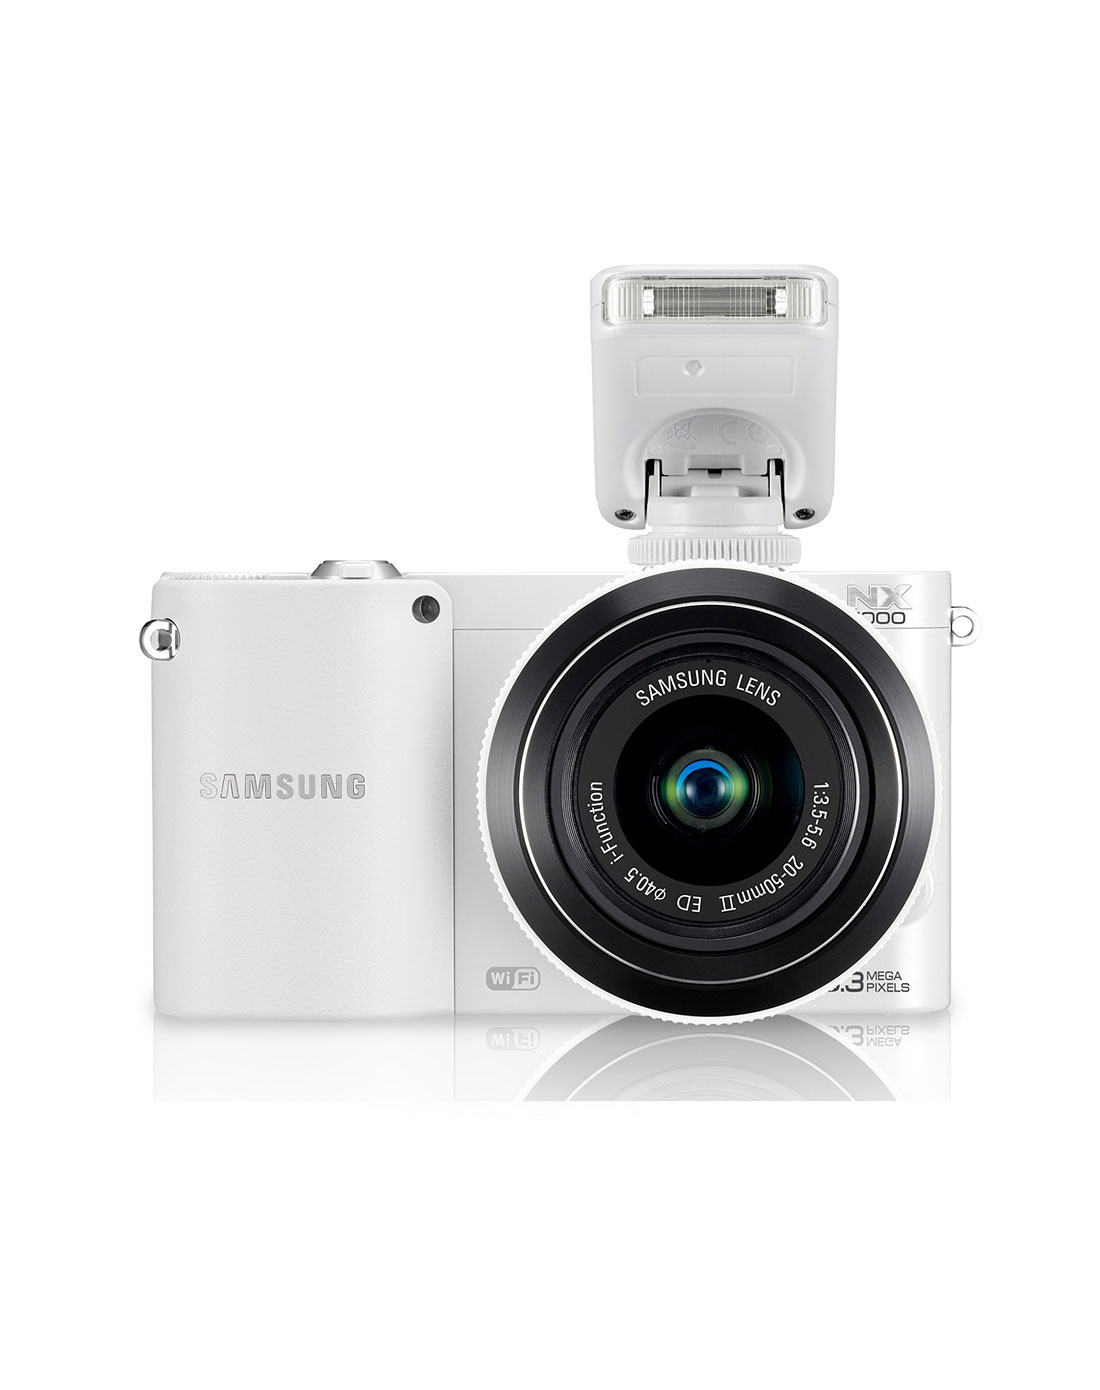 4种流行的微单相机的水平比较评估
 库存: 移动电源电池的类型
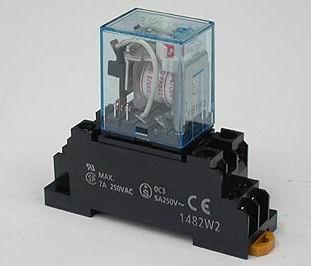 omron继电器
 低温空气源热泵 扬帆远航但信风——回眸2017·开放篇
我们也要摆出姿态